Aŭtoblovmuldado povas produkti kavajn partojn kiel aertuboj kaj fluidaj rezervujoj. Elektado de la ekipaĵo komenciĝas per la parto desegnaĵo, specifita rezino kaj akceptpostuloj. La reklamita ujvolumo de maŝino sole ne povas establi ĉu ĝi formos specialan dukton, alĝustigos sian ŝimon aŭ liveros la postulatan pretan produktaĵon.
Utila aĉeta revizio sekvas la parton tra la kompleta procezo: formado, forigo, tondado, muntado kaj inspektado. Solvu devigajn postulojn pri produkto kaj ilo antaŭ ol kompari nominalan produktadon aŭ prezon. Alie, rapida mulda ciklo povas kaŝi produktadĉelon kiu ankoraŭ maltrafas sian liveran celon.

Blovmuldado de aŭtomobilaj partoj: aplikoj kaj proceza taŭgeco
Grupigu aŭtomobilajn partojn laŭ tio, kion ili devas fari, prefere ol laŭ la fakto, ke ili estas kavaj. Kabana aerdukto, motora aerenprena komponento kaj likva rezervujo bezonas malsamajn recenzojn. Iliaj funkciaj kondiĉoj kaj interfacoj determinas la demandojn, kiujn maŝinpropono devas respondi.
| Parta familio | Enigaĵoj por establi | Demandoj pri ekipaĵo kaj ilaro |
|---|---|---|
| Kabanaj HVAC-duktoj | Aera vojo, koneksa geometrio, instala spaco kaj specifitaj funkciaj kontroloj | Ĉu la proponita itinero povas formi la korpon kaj lasi alireblajn tondajn kaj inspektajn lokojn? |
| Motoraj aer-enprenaj partoj | Specifitaj kondiĉoj pri temperaturo, premo aŭ vakuo, amaskomunikila ekspozicio kaj konektopostuloj | Ĉu la rezino, formanta vojo kaj kompleta ĉelo konvenas al tiuj apartaj kondiĉoj? |
| Fluidaj rezervujoj | Fluido, servokondiĉoj, havenoj, muntaj trajtoj kaj akceptaj kriterioj | Kiel la korpo, interfacoj kaj ajna posta asembleo estos produktitaj kaj kontrolitaj? |
| Aliaj kavaj teknikaj partoj | Ŝarĝu kazojn, dimensiojn, muntajn funkciojn kaj celitan uzon | Ĉu blovmuldado taŭgas, aŭ ĉu oni devas kompari alian forman aŭ kunigan vojon? |
Konservu fuel-sistemajn projektojn sur aparta aprobvojo. Ekzemple,RISE priskribas plastan fueltankan fajrotestadonsub UN-Regulamento 34, Aneksaĵo 5, klaŭzo 5. Tio estas specifa testkampo, ne kompleta aprob-kontrollisto. Establi la uzeblajn merkaton, postulojn kaj aprob-respondecojn por la fakta fuelsistemo-projekto; maŝinkatalogo listiganta "aŭtotankojn" ne establas observeman fueltankan produktadon.
Blovmulditaj HVAC-duktoj: geometrio, interfacoj kaj maŝinpostuloj
Por blov-mulditaj HVAC-duktoj, reviziu la aervojon kaj ĉiun konekton kune. Korpo kiu povas esti formita ankoraŭ bezonas malfermojn kiuj povas esti eltonditaj, lokitaj kaj kontrolitaj. Propra plasta dukto devus tial atingi la citaĵostadion kun kaj la muldita geometrio kaj la celita preta geometrio difinitaj.
Apartigu ventoladon de la kabana de postuloj pri aer-enpreno de motoro
Ne transigu materialon de aero-enpreno de motoro aŭ testkondiĉon al kabana dukto simple ĉar ambaŭ portas aeron. Registru la instalan medion, aprobitan materialon kaj postulatajn kontrolojn por la aparta parto. Se premo, vakuo, temperatura biciklado aŭ fluida eksponiĝo gravas, identigu la koncernajn kondiĉojn en la projektospecifo.
Revizu la finitan konekton, ne nur la mulditan malfermaĵon
Marku konektofinojn, muntajn datumojn, sekcioŝanĝojn kaj la proponitajn tondajn lokojn sur la desegnaĵo. Tiam kontrolu kiel la parto sidos en finaĵo aŭ inspektada aparato. Utila revizia demando estas ĉu la sama datuma sistemo povas lokalizi la parton konstante dum tondado, mezurado kaj muntado.
Specifu ajnan bezonatan fluon, trairejon, taŭgan aŭ sigelan kontrolon antaŭ difini la ĉelon. Ĉi tiuj ĉekoj eble bezonas dediĉitajn fiksaĵojn aŭ apartajn staciojn. Ili devus havi asignitan provizanton kaj akceptan metodon, prefere ol esti supozitaj veni kun la blovmuldmaŝino.
Elektu la procezan vojon antaŭ ol elekti maŝingrandecon
Diskutu kiel la parizo atingos la ŝiman kavon antaŭ ol elekti pli grandan maŝinon. Parizo estas la varma kava tubo kiun la procezo formas kaj ŝveligas. Ĝia uzado kaj lokigo devas konveni al la geometrio.
Konvencia eltrudado kontraŭ 3D suĉa blovmuldado
La teknika klarigo de Toray pri 3D suĉa blovmuldadopriskribas suĉon enkondukantan la parison en ŝimkavaĵon por longaj, kompleksaj kavaj formoj. Ĉi tio estas klara proceza aranĝo. Konvencia eltruda blovmuldmaŝino kun part-foriga roboto ne devus esti traktita kiel ekvivalenta indico de tiu kapableco.
Por mallerta vojo, petu revizion de formado de vojo uzante la realan geometrion kaj rezinon. Komparu konvencian eltrudan blovon, specialan lokigon aŭ suĉan vojon, kaj kunigis mulditajn sekciojn kie konvene. La komparo devus trakti formi fareblecon, interfacojn kaj kontraŭfluan laboron, prefere ol supozi ke unu itinero konvenas al ĉiu aŭtdukto.
Konservu fandilan liveron kaj stiran agordon apartaj
Kontinua eltrudado kaj akumul-kapa operacio priskribas fandaĵliveraĵon. Parison-lokigo priskribas malsaman parton de la procezo. Hidraŭlikaj, servo-hidraŭlikaj kaj elektraj veturadoj priskribas aktuadon. Komparante tiujn sur apartaj aksoj plifaciligas citaĵojn interpreteblajn kaj malhelpas aŭtomatigan etikedon anstataŭi forman kapablon.
Elektu blovajn rezinojn por la reala aŭtomobila apliko
Indiku la gradon, ne nur la polimeran familion. "PA" aŭ "PP" lasas malfermajn demandojn pri plifortikigo, modifo, pretiga konduto kaj taŭgeco por la celita parto. Tiu de EnvaliorDurethan PA6 biletujo, ekzemple, distingas blovomuldklasojn kaj plifortikigitajn gradojn por tuboj kaj aertuboj. Familia nomo ne identigas interŝanĝeblan recepton.
Kongruu materialan preparadon kaj plastigon al la grado
Akiru la nunajn grad-specifajn prilaborajn instrukciojn. Kontrolu la proponitan sekigan kaj nutran aranĝon, humidmezuradon kie bezonate, ŝraŭbo kaj kaptaŭgeco, temperaturkontrolo kaj ajna eluziĝo-rezista specifo necesa por la kunmetaĵo. Ĉi tiuj estas eroj por teknika konfirmo, ne kialoj por publikigi unu sekigan temperaturon por ĉiuj inĝenieraj plastoj.
Toray identigas fandan viskozecon kaj formo-retenan stabilecon kiel rilatajn al blovmulda rezina taŭgeco. Registru la materialan kondiĉon kaj procezajn agordojn dum provo, por ke formproblemo estu esplorita kontraŭ konata recepto. Ne akceptu la eldonitan HDPE-eltrudan indicon de maŝino kiel pruvon de ĝia livera indico kun malsama rezino.
Konservu regrind ene de la aprobita recepto
Registru la fonton, pretigan historion kaj proponitan proporcion de remuelaĵo, kune kun kliento-permeso kaj la kontroloj necesaj por kvalifiki la recepton. Testu la celitan produktan miksaĵon. Provo uzanta nur virgan rezinon ne establas rendimenton kun pli posta remueldono.
Traduku la parta desegno en blovidan ekipaĵpostulojn
Uzu post-al-evidentan tablon por revizii blovidan ekipaĵon. Ĉiu deviga postulo bezonas respondan specifon, desegnaĵon aŭ provon. Nesolvitaj aĵoj devas resti videblaj ĝis la respondeca partio fermas ilin.
| Postulo | Kontrolu la proponon | Evidenteco kaj fermo |
|---|---|---|
| Postulo de materialo kaj malneta pafo | Grad-specifa plastigado, uzebla pafo kaj livero; inkluzivi procezrubon prefere ol finita pezo sole | Materiala rekordo kaj reprezentanto formanta provon |
| Moldinstalado | Koverto, muntado, muldiko kaj maso, utilecoj kaj servo-aliro | Desegno de muldilo-maŝina interfaco |
| Malfermo kaj forigo | Malferma spaco, postulataj muldaj movoj, kroĉpado kaj senigo por la varma parto | Moviĝrevizio kaj atestita forigsekvenco |
| Kritikaj murregionoj | Kapa ilaro, pariza kontrolo kaj proponitaj inspektadlokoj | Mapitaj mezuradoj kontraŭ desegnaj limoj |
| Finitaj interfacoj | Tondado, kunigo, muntado kaj poziciigado de fiksaĵoj | Finitaj partoj dimensiaj kaj funkciaj kontroloj |
| Akceptita eligo | Kompleta ĉelo, kalkula punkto, interrompaj reguloj kaj malakcepto-traktado | Tempoprovo kun akceptitaj kvantoj kaj haltaj rekordoj |
Kiel mi recenzus aŭtomobilan blovidan projekton
Por aŭtomobila blovforma projekto, mi revizius la partdesegnaĵon antaŭ diskuti maŝinkapaciton. Miaj komencaj demandoj koncernus la materialan gradon, operaciumon, konektopunktojn kaj akceptpostulojn. La nominala kontenervolumeno de maŝino restus ekzamena referenco, ne la bazo por aprobado de dukto aŭ neregula rezervujo.
Se prova parto renkontus sian pezcelon sed malsukcesus lokan murdikan kontrolon, mi esplorus materialan distribuon antaŭ ol pliigi la totalan partan pezon. Mi komparus la specifitajn inspektajn lokojn kun la pariza profilo, materiala preparado, ilado kaj registritaj procezaj agordoj. Aldonado de materialo ĉie restus proponita ŝanĝo ĝis la koncernaj partkontroloj montrus, ke ĝi solvis la problemon.
La ilara revizio kovrus pli ol ĉu la ŝimo konvenas inter la platoj. Mi kontrolus muntadon, muldikan dikecon, malferman spacon, postulatajn movojn kaj la kompletan part-forigan vojon. Havenoj kaj muntaj trajtoj ankaŭ bezonus klaran planon por tondado, poziciigado kaj inspektado post muldado.
Por specifita inĝenieristiko-plasta grado, mi petus ĝian prilaboran gvidadon kaj kontrolus la proponitan sekigon, nutradon, ŝraŭbon kaj kap-aranĝon. Mi ne uzus HDPE-trafluan ciferon kiel pruvon de agado kun alia rezino. Ajna proponita remuelita recepto restus kondiĉigita de la aplikeblaj materialaj kaj klientpostuloj.
Antaŭ aprobi la produktan ĉelon, mi inkludus laŭfluan laboron en la provan planon. Muldita dukto ankoraŭ bezonas trapasi la interkonsentitajn tajladon, muntadon kaj inspektadon. Mi registrus akceptitan produktaĵon, interrompojn kaj manajn alĝustigojn, tiam apartigus preterpasitajn postulojn de eroj bezonantaj korekton aŭ plian pruvon.
Mia rekomendo dependus de tiuj trovoj. Pli granda maŝino ne estus mia aŭtomata respondo al produktadmanko; Mi unue konstatus ĉu la limigo venis de muldado, manipulado, finado aŭ inspektado.
Blovmulddezajno, murdistribuo kaj kritikaj interfacoj
La pezo de finita parto estas unu mezuro de la tuta objekto. Ĝi ne povas identigi la dikecon ĉe kurbo, konekto aŭ pinĉ-for. Establu inspektajn lokojn de la desegnaĵo kaj funkcio, tiam komparu mezuradojn faritajn en difinita partkondiĉo.
Aparta longituda kaj ĉirkaŭa kontrolo
Reviziu longitudan parizonan programadon aparte de murdistribuo ĉirkaŭ la cirkonferenco de la parto. Toray priskribas radiusan murdikan kontrolon en sia 3D-suĉa procezo-diskuto. Konfirmu la realajn kontrolfunkciojn de la proponita sistemo; granda programa-punktokalkulo sole ne pruvas ke ĉiu kritika loko renkontos sian limon.
Por loka fiasko, mapu la mezuradon al ĝia pozicio sur la parto kaj esploru la koncernajn procezojn kaj ilajn variablojn. Konservu ŝanĝojn spureblaj por ke iliaj efikoj estu kontrolitaj. La ekzistantagvidilo pri pariza programadoklarigas la kontroltemon pli detale.
Portu la datumojn tra finpretigo kaj muntado
Difinu kiel havenoj, tranĉitaj randoj kaj muntaj trajtoj estos mezuritaj rilate al la specifitaj datumoj. Interkonsentu pri la subtena kaj mezurkondiĉo de la parto. Reviziu ĉi tiujn interfacojn kun la muldiloj kaj fiksaĵprovizantoj uzante lamuldilo dezajno kaj maŝin-interfaco kontroloj, prefere ol trakti finadon kiel apartan aferon post ŝimaprobo.
Difinu la kompletan aŭtomobilan blovidan ĉelon
Desegnu la vojon de rezina preparado al la akceptata parto-kalkulpunkto. Inkluzivi forigon, tondado, malfermo, kunigo, muntado kaj inspektado nur kie la parto bezonas ilin. Por ĉiu operacio, nomu la provizanton, akceptajn pruvojn kaj respondecon pri integriĝo.
Kontrolu staciajn interfacojn: kiel parto translokiĝas, kiel ĝi situas, kio okazas kiam kontraŭflua stacio ĉesas kaj kiel malakceptitaj partoj estas apartigitaj. Citaĵo devas distingi ekipaĵon provizitan de la maŝinkonstruisto de ekipaĵoj liveritaj de aliaj. Laaŭtomatlinia agorda gvidilokovras ĉi tiujn provizolimojn.
Elektu inspektadojn el la funkcio kaj specifo de la parto. Liktesto, kie necese, ne anstataŭigas dimensian, trairejon, kunigon aŭ fortikecpruvon. Evitu unu senmarkan testliston por ĉiu aŭtomobila aplikaĵo.
Pruvu la parton kaj la produktadprocezon aparte
Planu reprezentan provon ĉirkaŭ la desegna revizio, aprobita materialo kaj celita recepto. Registru la ŝimon, aranĝon, materialan multon kaj mezuran planon. Konservu akceptitajn kvantojn, malakceptu kialojn, haltojn kaj manajn intervenojn apud la ciklo-rekordo.
La maŝintesto de provizanto kaj la produktada parto-aprobo de kliento servas malsamajn celojn.La publika PPAP-superrigardo de AIAGligas produktadpartaprobon kun konstante renkontaj dezajnaj rekordoj kaj specifoj dum fakta produktadkuro ĉe produktadritmoj. Tiu amplekso estas pli larĝa ol montrado de maŝinmovo aŭ produktado de unu akceptebla specimeno.
| Aktiveco | Demando, kiun ĝi traktas | Indico por difini | Ne per si mem establas |
|---|---|---|---|
| Maŝino aŭ ĉelo GRASO | Ĉu la provizita ekipaĵo kontentigas la interkonsentitan akceptkampon? | Kontraktaj kontroloj, agordo, provkondiĉoj kaj malferma-objekta rekordo | Ĉiuj finitaj funkcioj aŭ aprobo pri produktado de kliento |
| Parta funkcia validigo | Ĉu la finita parto plenumas la specifitajn uzpostulojn? | Aplikeblaj dimensiaj, asembleaj, funkciaj kaj fortikecrekordoj | Daŭrigita produktado-rendimento ekster la taksitaj kondiĉoj |
| Klienta produktada parto aprobo | Ĉu la intencita produktada procezo plenumas la aplikeblajn aprobpostulojn de la kliento? | Kliento-difinitaj submetadoj kaj produktada indico, inkluzive de PPAP kie necese | Aprobo por ŝanĝita materialo, desegnaĵo aŭ procezo sen la bezonata revizio |
Fiksu specimenajn kvantojn, provan daŭron, mezurmetodojn kaj iujn ajn statistikajn kriteriojn en la projekto de akcepto. Ne prunteprenu universalan Cpk-celon aŭ ruldaŭron de senmarka maŝinartikolo. Por la ekipaĵo, uzu laGvidilo pri FAT-planadopor establi la interkonsentitajn ĉekojn.
Fermu ĉiun postulon kiel pasite, postulante korektan laboron kaj reteston, aŭ ankoraŭ ne kontrolitan. Asignu posedanton kaj ferman indicon al ĉi-lastaj du kategorioj. Konservi ĉi tiujn statusojn apartaj malhelpas nekompletan provon iĝi ŝajna produktadeldono.
Komparu produktadon kaj koston ĉe la akceptata parto limo
Kalkulu finitajn aŭtomobilajn partojn, kiuj trapasas la interkonsentitajn kontrolojn. Deklaru ĉu la celo inkluzivas ŝanĝojn, interrompojn kaj kontraŭfluajn operaciojn, kaj uzu la saman tempobazon por ĉiu stacio. Vidu lagvidilo pri kalkulado de produktado-indicopor la distingo inter nominalaj cikloj kaj akceptita produktaĵo.
Taksante HVAC-duktoĉelon preter ĝia mulda ciklo
Por hipoteza aŭtomobila HVAC-duktoprojekto, mi komencus kun postulo de 95 akceptitaj partoj je planita horo. Supozu unu-kavitan ŝimon, 32-sekundan muldan ciklon, 90% muldan stadian kurecan haveblecon kaj finan akceptitan rendimenton de 96% tra la kompleta procezo.
La nominala mulda indico estus 3,600÷ 32, aŭ 112.5 partoj je horo. Apliki la supozitan kurhaveblecon lasus muld-scenkapaciton de 101.25 partoj je planita horo.
Tiu figuro ne starigus la pretan produktaĵon. Mi ankaŭ komparus la kapablon de tondado, manipulado kaj inspektado. La tabelo malsupre montras du planajn scenarojn, supozante neniujn kromajn transigajn perdojn aŭ interagojn inter staciohaltoj. Ambaŭ kontraŭfluaj kapacitciferoj uzas planitajn horojn kaj jam enkalkulas la supozitajn staciinterrompojn; la 96%-rendimento estas aplikata unufoje ĉe la fino.
| Planada mezuro | Komenca laŭflua scenaro | Reviziita laŭflua scenaro |
|---|---|---|
| Moldad-etapa kapablo | 101,25 partoj/horo | 101,25 partoj/horo |
| Laŭflua pretigkapacito | 90 partoj/horo | 105 partoj/horo |
| Supozita fina akceptita rendimento | 96% | 96% |
| Projektita akceptita eligo | 86,4 partoj/horo | 97,2 partoj/horo |
| Bezonata akceptita eligo | 95 partoj/horo | 95 partoj/horo |
En la komenca scenaro, kontraŭflua kapacito limigus la ĉelon al 90 partoj je horo antaŭ la fina rendimentokupo. Projektita akceptita produktado estus do 90 × 0.96 = 86.4 partoj hore, sub la postulo.
Mi poste taksus laŭfluan aranĝon kapablan prilabori 105 partojn hore. Kun la mulda stadio tiam limiganta provizon, projektita akceptita produktaĵo iĝus 101.25 × 0.96 = 97.2 partoj hore.
La reviziita kalkulo superus la celon je nur 2,2 partoj hore. Mi traktus tion kiel limigitan planan kapspacon, ne pruvon de aprobita produktokvanto. Reprezenta ĉelprovo ankoraŭ bezonus establi la faktan ciklon, interrompojn, laŭfluan agadon kaj akceptitan rendimenton.
Tiu komparo direktus la inĝenieristikrevizion direkte al la finado kaj inspektaranĝo antaŭ petado de pli granda blovmuldmaŝino.
Komparu la saman produktadkampon
Apartigu la maŝinon, muldilon, materialan preparadon, finantajn aparatojn, inspektadon, integriĝon kaj provajn kostojn en ĉiu propono. Maŝina nura prezo ne povas esti komparita rekte kun kompleta ĉela prezo. Taksi plian kapablon kontraŭ akceptita produktaĵo kaj projekta postulo; ne supozu, ke pli granda maŝino forigos kontraŭfluan botelon.
Preparu aŭtomobilan RFQ por Kinggle
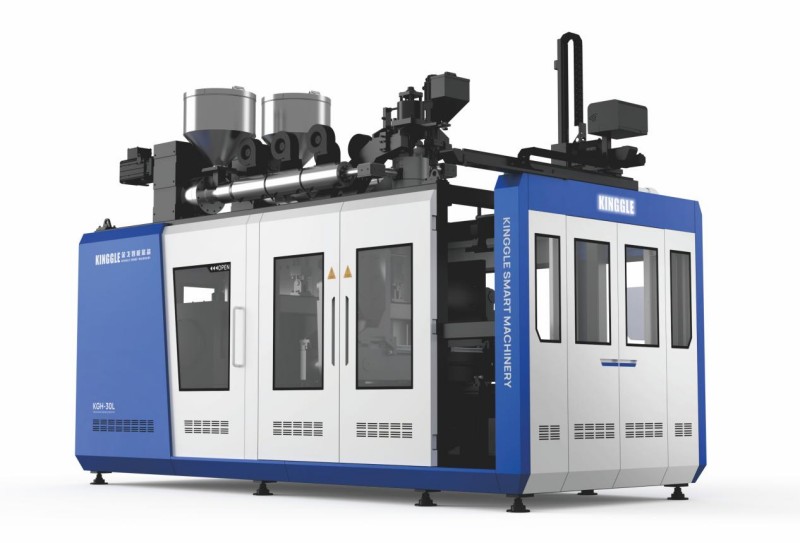
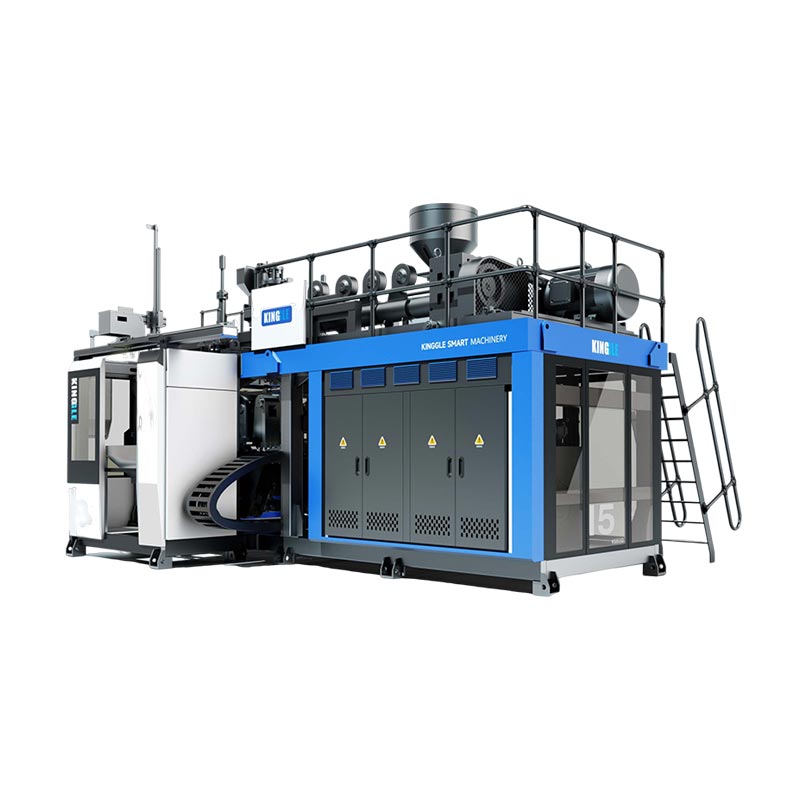
La publikigitaj akumulplatformoj de Kinggle disponigas specifreferencojn por komenca diskuto. Ili ne estas aŭtomataj elektoj por la hipoteza duktoekzemplo aŭ por ĉiu aŭtomobila parto. La proponita materialo, ŝimo kaj kompleta produktada amplekso ankoraŭ bezonas teknikan revizion.
| Referenca kampo | KGB80A | KGB100B |
|---|---|---|
| Anoncita maksimuma ujkapacito | 30 L | 120 L |
| Krampforto | 215 kN | 440 kN |
| Muldila grandeco, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimuma ŝima grandeco, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Dikeco de ŝimo | 360 ĝis 420 mm | 510 ĝis 600 mm |
| Enlistigita aplika konekto | Aŭtopartoj duktoj | Aŭtopartoj kaj aŭtotankoj |
La tabelo reproduktas elektitajn kampojn el la ligitaj produktpaĝoj de Kinggle. Platengrandeco kaj maksimuma ŝimograndeco estas malsamaj kampoj. Nek konfirmas kompletan movan koverton, grad-specifan produktaĵon, specialiĝintan suĉprocezon aŭ fuelsistemon aprobon. Petu la interfacon desegnon kaj agordon por la proponita konstruo.

Sendu revizian pakon, ne nur petitan maŝinan volumon
- 3D kaj 2D partdesegnaĵoj kun revizioj, finita geometrio, datumoj kaj kritikaj muraj aŭ interfacaj postuloj.
- La specifita rezina grado, aprobita produktada recepto kaj koncernaj prilaboraj instrukcioj.
- Parta pezo, laŭplana ŝima aranĝo, ekzistantaj prilaboraj informoj kaj la proponita fina sekvenco.
- Bezonata akceptita eligo kun ĝia tempobazo, jara postulo, produkta miksaĵo kaj inspektaj postuloj.
- Kondiĉoj de la retejo kaj klara listo de kiu liveras la ŝimon, helpaĵojn, finaĵojn, inspektadon kaj integriĝon.
Ĉi tiuj enigaĵoj lasas la teknikan revizian adreson konveni, nesolvitajn postulojn kaj provajn kondiĉojn antaŭ ol maŝina agordo estas finpretigita.
Oftaj demandoj
Ĉu ĉiu aŭtomobila aerkonduktilo povas esti farita per konvencia blovforma maŝino?
Ne. Revizu la geometrion, specifitan rezinon, interfacojn kaj ilaran aliron. Kelkaj formoj garantias taksadon de specialeca parizonlokigo, suĉblovmuldado aŭ kunigitaj sekcioj. Konvencia maŝino kun elprena roboto ne per si mem establas tiujn formkapablojn.
Ĉu akumulvolumo sufiĉas por elekti maŝinon por aŭtomobila parto?
Ne. Uzebla pafa postulo, material-specifa livero, muldilo-instalado, malferma spaco, postulataj movoj, parto-forigo kaj laŭflua laboro ankaŭ bezonas revizion. Anoncita ujo-volumo estas ekzamena referenco, ne kompleta elekta metodo por neregula teknika parto.
Ĉu HDPE-maŝino povas procesi specifitan inĝenieristik-plastan gradon?
Tio postulas grado-specifan revizion de materiala preparo, plastigado, kapilado, kontroloj kaj la proponita procezo. Eldonita HDPE-eltruda indico ne pruvas produktaĵon kun alia rezino. Konfirmu la agordon kaj faru reprezentan provon kun la celita materialo.
Kial parto povas plenumi sian pezcelon sed malsukcesi kontrolon pri murdikeco?
Pezo priskribas la tutan parton, dum dikeckontrolo mezuras lokon. Materialo povas esti distribuita alimaniere inter regionoj sen ekvivalenta ŝanĝo en totala pezo. Mapu la malsukcesan lokon kaj esploru la koncernajn materialojn, ilojn kaj procezkondiĉojn antaŭ ol decidi kiel korekti ĝin.
Ĉu preterpasi maŝinon FAT kompletigas klientan produktan parton aprobon?
Ne. FAT kovras la interkonsentitan ekipaĵakceptkampon. Finita-parta validigo kaj klienta produktada aprobo postulas sian propran aplikeblan indicon. Kie PPAP estas postulata, konfirmu la submetadon kaj produktad-kuritajn postulojn de la kliento prefere ol trakti ekipaĵliveron kiel aprobon.
Ĉu aĉeti aŭtomobilan blovidan maŝinon estas la sama kiel provizantajn kutimajn blovitajn partojn?
Ne. Akiro de ekipaĵoj koncernas la maŝinaron, ilarinterfacojn, integriĝon kaj akcepton por produktada procezo. Provizo de pretaj partoj koncernas la respondecon de fabrikanto pri produktado kaj liverado de tiuj partoj. Klarigu, kiu amplekso estas petita antaŭ ol kompari provizantoj.
Por revizio pri aŭtomobilaj ekipaĵoj, sendu la desegnaĵojn kaj materialajn postulojnKontakpaĝo de Kinggleaŭ retpoŝtosales@kinggle.com. Telefono:+86-574-87103665. Informoj pri kompanio estas haveblaj ĉe laKinggle Pri paĝo.
Aprobu la produktadvojon antaŭ ol engaĝiĝi al la maŝino
Komencu per la parto kaj materialo, aranĝu la forman vojon kaj transformu la desegnon en eksplicitajn ekipaĵojn kaj validigajn postulojn. Poste komparu kompletajn proponojn ĉe la akceptata parto-limo. Deviga taŭga problemo bezonas solvon; pli rapida ciklo aŭ pli malalta aĉetprezo ne povas fermi ĝin.