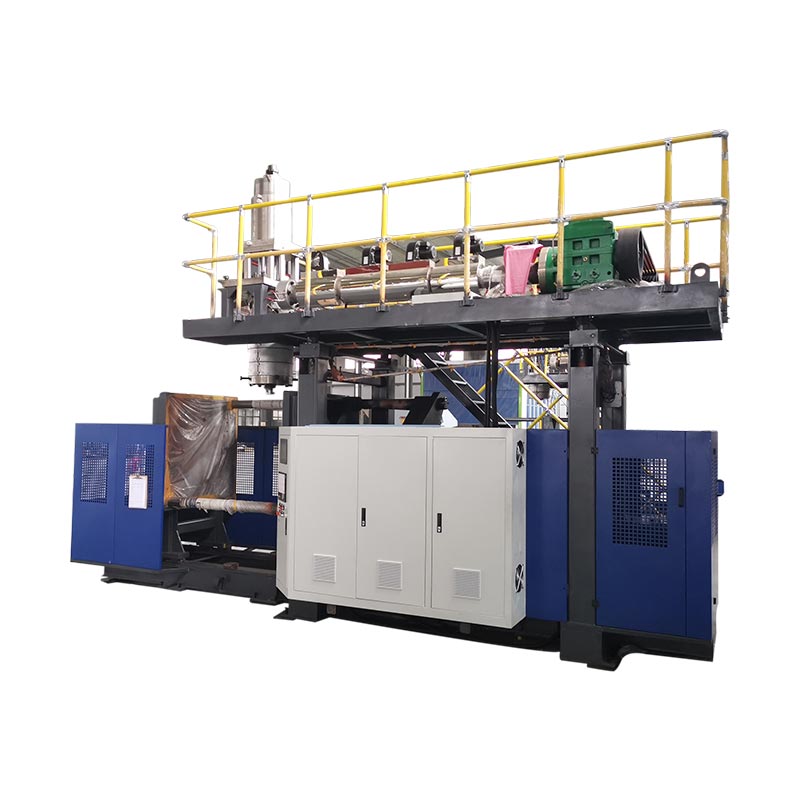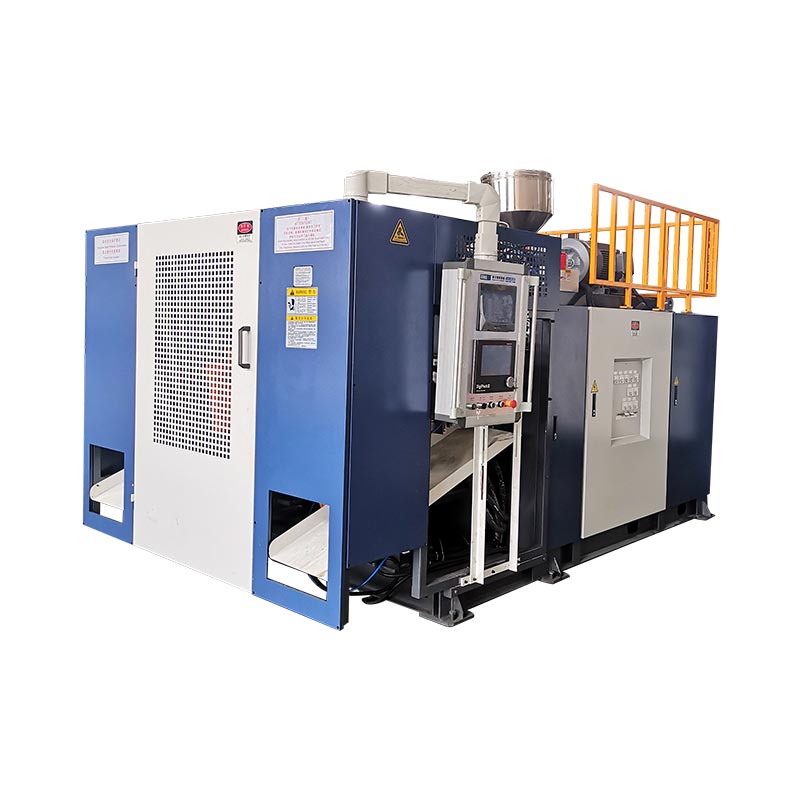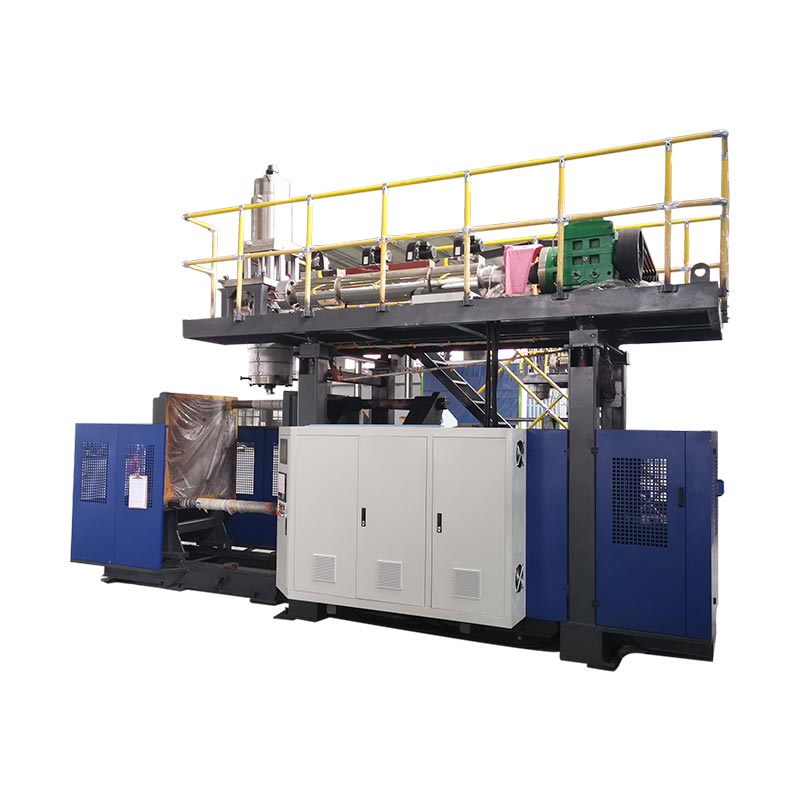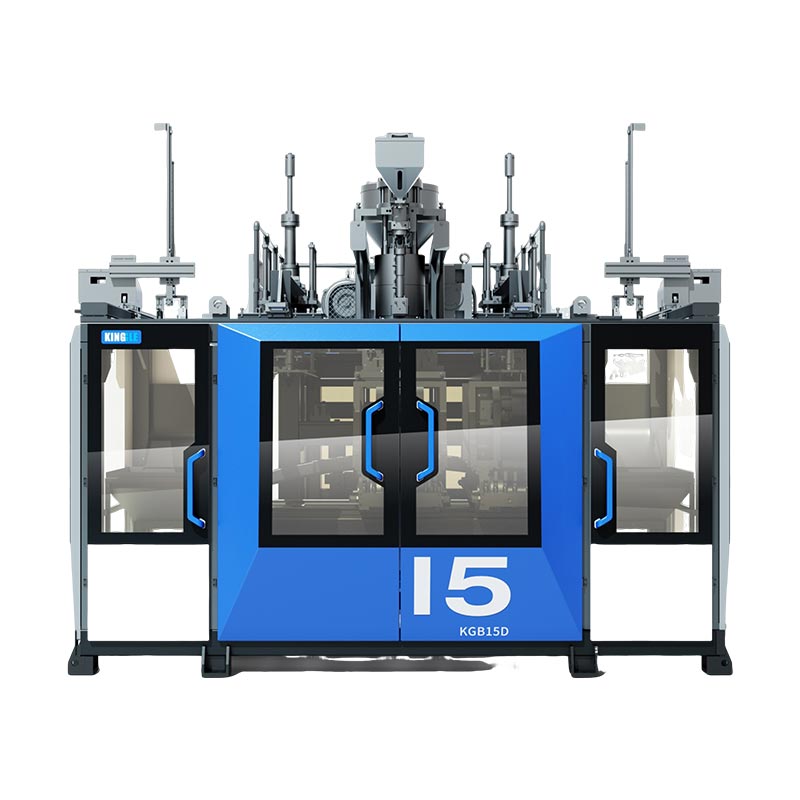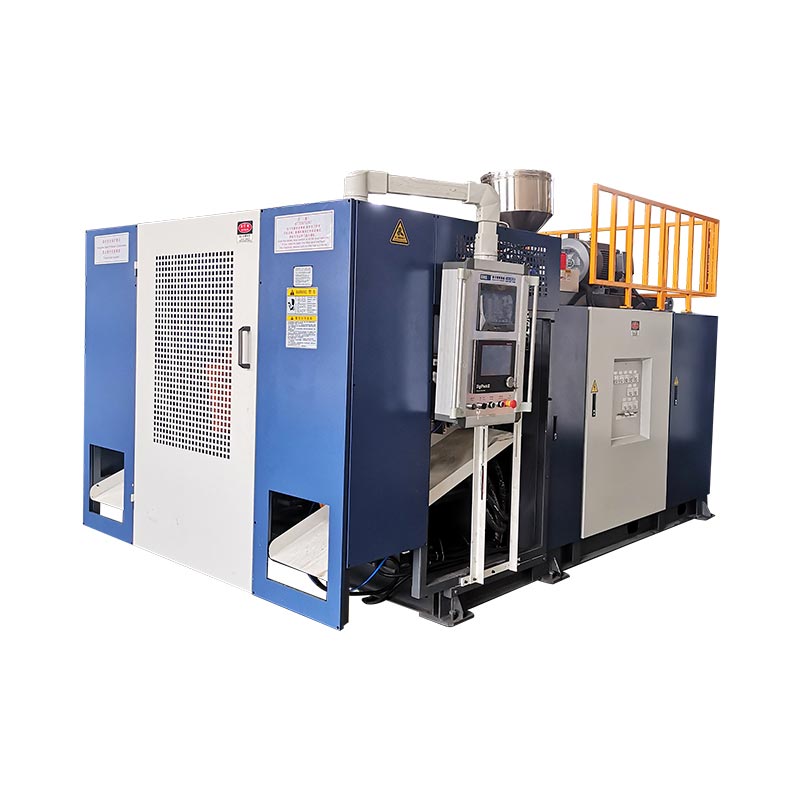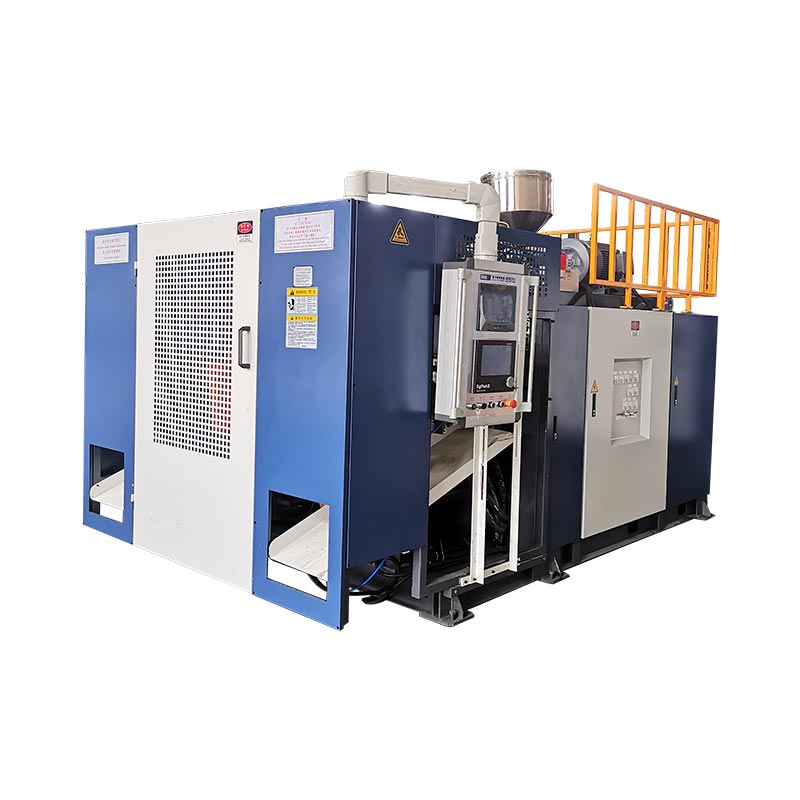
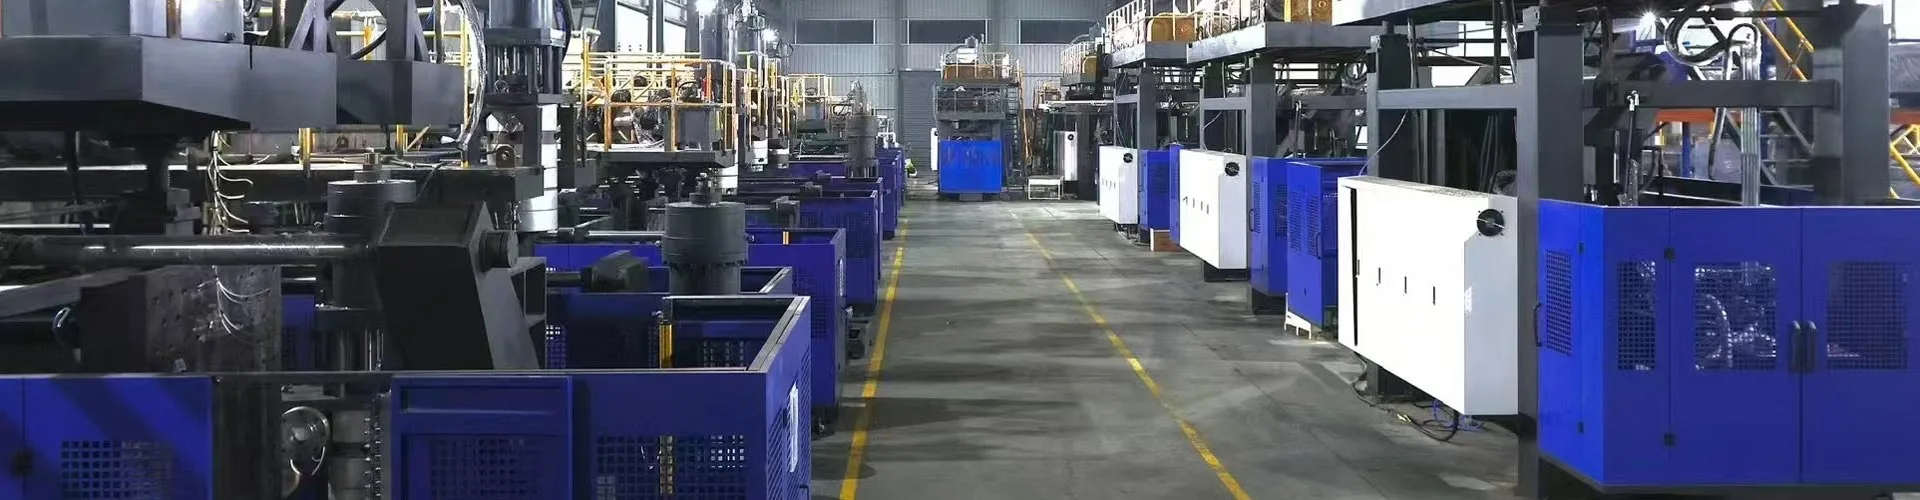
La ĉefaj partoj de blova muldmaŝino estas la nutrado kaj eltrudsistemo, ĵetkapo, muldilo kaj krampo, blovadsistemo, malvarmigaj cirkvitoj, veturadoj kaj kontroloj, kaj part-foriga ekipaĵo. Ilia aranĝo dependas de la mulda procezo kaj maŝina agordo. Por eltruda blovmuldado, identigu ĉiun komponenton laŭ ĝia funkcio kaj kunigo antaŭ ol konsideri anstataŭaĵon.
Por identigi komponenton, lokalizu ĝian kunigon, konfirmu ĝian funkcion kaj kolektu la koncernajn teknikajn informojn. Foto aŭ konata nomo malofte establas ĉu du anstataŭaĵoj funkcios sur la sama maŝino.
Kvar distingoj malhelpas multekostajn konfuzojn
- La ĵetkubo formas la plastan tubon; la blovŝimo formas la eksteron de la ujo.
- Stifto aŭ mandrilo formas la fandpasejon. Blovstifto liveras aeron kaj povas plenumi kol-rilatajn funkciojn.
- Regila komando, aktuariopozicio kaj mezurita botelmuro estas malsamaj pruvoj.
- Kongrui kun komponentnomo estas nur la komenco de anstataŭiga identigo.
Identigu la maŝinspecon antaŭ nomi ĝiajn partojn
Konfirmu la procezon el la identigaj kaj teknikaj dokumentoj de la maŝino. Eltruda blovmuldado, injektoblovmuldado kaj streĉiĝoblovmuldado faras kavajn produktojn per malsamaj ilaj aranĝoj. Listo de komponantoj, kiu kombinas ĉiujn tri, povas sendi aĉetanton serĉantan aparataron, kiun la instalita maŝino ne uzas.
En eltruda blovmuldado, aŭ EBM, ekstrudisto liveras fanditan polimeron al ĵetkubo. La kapo formas kavan tubon nomitan parison, kiun la ŝimo kaptas kaj ŝveligas. Tiu de Kinggleblovo muldanta maŝina gvidiloklarigas la procezkategoriojn kaj identigas eltrudan blovformadon kiel ĝia ekipaĵofokuso.
Injektoblovmuldmaŝino anstataŭe formas antaŭformon ĉirkaŭ kernstango antaŭ translokado de ĝi al la blovastadio. PET-streĉada sistemo uzas preformon kaj streĉan operacion. Tiuj distingoj gravas dum identigado de iloj: IBM-kern-stanga asembleo kaj PET-streĉa bastono ne devus aperi en senmarka EBM rezervaj listo.
Konservu asembleojn, partojn kaj procesmaterialon apartaj
La esprimo "blovmuldaj partoj" povas signifi maŝinkomponentojn aŭ la plastajn produktojn faritajn per la procezo. Indiku, kiu signifo validas. Parizo estas plasto prilaborita, ne anstataŭigebla maŝina parto. Kavaĵo estas trajto de la ŝimo. Mortkapo estas aro kiu enhavas plurajn komponentojn kun siaj propraj identecoj.
Uzu la asemblean hierarkion kiam oni petas helpon: maŝino, sistemo, aro, poste individua parto. Ekzemple, "eltruda kapo, ilara aro, mandrilo" estas pli utila ol "kappinglo." Aldonu la desegnan referencon aŭ originalan partnumeron kiam ajn ĝi estas disponebla. Ĉi tio donas al la provizanto deirpunkton sen fidi je loka kromnomo.
| Komponanta grupo | Funkcio | Utilaj identigaj pruvoj |
|---|---|---|
| Nutrado kaj eltrudado | Liveri, transporti, fandi kaj miksi rezinon | Extruder-desegnaĵo, ŝraŭbo/barela specifo, motorplato |
| Die kapo kaj pariza ilaro | Distribuu fandilon kaj formi la tubon | Kapmodelo, ilardesegnaĵo, asembleo revizio |
| Pariza kontrolo | Komando ŝanĝiĝas al la ila malfermo | Versio de regilo, aktuario kaj identigo de retrosciigo |
| Muldilo kaj krampo | Kaptu la parison, tenu la ilon kaj difinu eksteran formon | Mold ID, interfaco desegnaĵo, krampo asembleo referenco |
| Blovado kaj malvarmigo | Ŝvelu la parison kaj forigu varmegon | Blov-ilo desegnaĵo, aercirkvito kaj malvarmiga cirkvito mapo |
| Stiri kaj kontroli | Potenco, sekvenco kaj monitoraj funkcioj | Skemoj, aparatoplatoj, softvaro kaj parametroversioj |
| Elprenado kaj finado | Forigi kaj, kie inkluzivita, fini la produkton | Gripper/fiksaĵo-desegnaĵo kaj aprobita linio-agordo |
Nutru kaj fandi la rezinon: salteto, ŝraŭbo, barelo kaj veturado
La nutra vojo komenciĝas antaŭ la ŝraŭbo
La salteto liveras materialon al la ekstrudisto-nutraĵsekcio. Projekto ankaŭ povas inkluzivi ŝargilojn, miksilojn, dozigan ekipaĵon aŭ remuelan revenon. Traktu tiujn kiel identigeblajn ekipaĵojn kun apartaj interfacoj. La ĉeesto de saltego ne pruvas, ke aŭtomata transportado, sekigado aŭ miksado estas inkluzivita en la maŝinprovizo.
Kiam eligo fariĝas neregula, registru la rezinan gradon, multon, miksaĵon kaj nutran konduton antaŭ kulpigi la ŝraŭbon. Limigo aŭ interrompo en materiala livero povas influi tion, kio atingas la kapon. La prizorga teamo bezonas observojn ligitajn al la reala kuro, ne simple peton por pli granda ekstrudisto.
La ŝraŭbo, barelo kaj temperatursistemo faras malsamajn laborojn
La turnanta ŝraŭbo transportas kaj laboras la rezinon ene de la barelo. Hejtaj zonoj aldonas varmon sub temperaturkontrolo, dum la procezo ankaŭ disvolvas varmecon per mekanika laboro. Temperaturaj sensiloj provizas retrosciigon ĉe siaj instalitaj lokoj. Montrigita barel-zona temperaturo do ne estas rekta mezurado de ĉiu parto de la fluanta fandado.
Tenu la hejtilon kaj sensilidentojn apartaj. Malalttemperatura alarmo povas impliki la elektran cirkviton, hejtilon, religan aparaton, drataron aŭ kontrolan aranĝon. Anstataŭigi hejtilon sen konfirmi la misfunkciadon povas lasi la originan problemon nesolvita. Uzu la faktan kablan diagramon kaj kvalifikitan elektran diagnozon prefere ol universalan reziston aŭ temperaturlimon.
La veturado devas egali pli ol potenco-rangigon
La motoro, rapidumujo kaj kuplilo transdonas moviĝon al la ŝraŭbo. Iliaj mekanikaj ligoj kaj operaciaj postuloj apartenas al la instalita aro. Motoro kun la sama taksita potenco ne estas aŭtomate taŭga anstataŭaĵo, kaj ŝraŭbo kun la sama nominala diametro povas havi malsaman geometrion aŭ ligdetalojn.
Por ŝraŭbo aŭ barela enketo, provizu la originalan desegnon, maŝinan serian numeron kaj materialan aplikaĵon. Por enketo pri veturado, inkluzivu la kompletajn motorojn kaj rapidumajn platojn kaj la koncernan asemblean referencon. Konservu la originalajn informojn pri orientiĝo kaj konekto en fotoj prenitaj el sekura pozicio. Ĉi tiuj registroj helpas distingi la malsukcesan objekton de la pli granda kunigo ĉirkaŭ ĝi.
Formu la parazon: kapon de ĵetkubo, ilaron de ĵetkuboj kaj kontrolo de murdikeco
La ĵetkubo ricevas fandadon de la extruder kaj distribuas ĝin direkte al la ellasejo ilaro. La ĵetkubo kaj mandrilo, foje priskribitaj kiel ĵetkubstifto aŭ kerna ilaro, difinas la ringoforman trairejon kiu formas la tubon. Terminologio varias laŭ kapdezajno, do nomita komponanto ĉiam devus konektiĝi reen al desegnaĵo.
La blovŝimo plenumas malsaman laboron. Ĝi fermiĝas ĉirkaŭ la varma parozo kaj difinas la eksteron de la ujo kiam aero vastigas la plaston kontraŭ la kavaĵo. Mendi "novan ŝimkapon" sen identigi ĉu la problemo koncernas la eltrudan kapon, ellasejon aŭ blovŝimon kreas eviteblan ambiguecon.
Kontinuaj kaj akumulaj kapoj havas malsamajn materialajn vojojn
Kontinu-eltruda aranĝo formas la parison de la daŭra fandaĵprovizo. Akumulkapo stokas kvanton da fandado kaj eligas ĝin dum la ciklo. La aldonaj stokaj kaj malŝarĝaj funkcioj ŝanĝas la kaparon kaj ĝiajn kontrolojn. Fandaĵakumulilo ankaŭ estas diferenca de hidraŭlika akumulilo kiu stokas energion en fluid-energia cirkvito.
Identigu la kapan arkitekturon antaŭ ol kompari sigelojn, ilojn, hejtilojn aŭ aktuariojn. Kongrui kun la ellasiga diametro sole ne establas, ke la ĉirkaŭa kunigo, movado aŭ kontrolinterfaco estas kongrua.
La regilo estas nur unu parto de murdikeckontrolo
Parizo-kontrola sistemo ligas programitan profilon al ilarmovado tra regilo, aktuario kaj relig-aranĝo. tiu de Moogblovo muldanta komponan superrigardonpriskribas regilojn, aktuariojn kaj servokomponentojn kiel apartajn elementojn de ĝiaj solvoj. Tiuj komponentfamilioj havas malsamajn laborlokojn ene de la kontrolo kaj moviĝsistemo.
La praktika implico estas simpla: anstataŭiga ekrano aŭ regilo ne povas esti elektita sendepende de la aktuario, religo kaj maŝininterfaco. La superrigardo de Moog priskribas komponentfamiliojn; ĝi ne identigas, kiu aparato estas instalita sur aparta Kinggle-maŝino.
Ila pozicio kaj fina murdikeco ankaŭ devas resti apartaj. La botelmuro daŭre dependas de materiala konduto, partgeometrio kaj procezkondiĉoj. Kontrolu la mulditan parton prefere ol trakti montritan profilon kiel raporton pri murmezurado. Lagvidilo pri pariza programadoligas profilŝanĝojn kun mezuritaj produktlokoj.
Formu kaj liberigu la parton: muldilon, krampon, blovsistemon kaj elprenadon
La blovo-muldilo kaj la krampa unuo devas esti identigitaj aparte. La ŝimo estas la produkto-specifa ilo. La fiksa asembleo subtenas kaj movas tiun ilon kaj tenas ĝin fermita dum la postulataj etapoj. Platenoj, gvidiloj, cilindroj kaj ajna ĉara mekanismo apartenas al la maŝina agordo, ne aŭtomate al la muldila aĉeto.
Por anstataŭaj enketoj, kavaĵfoto povas identigi la produkton sed malkaŝi malmulton pri la munta interfaco. Inkluzivi la ilon-identigilon kaj la koncernan maŝinan aŭ ŝiman desegnon. Laeltruda blovo muldado ŝimo desegna gvidiloklarigas kial la kavaĵo, pinĉilo, malvarmigo, blovanta interfaco kaj foriga metodo devas funkcii kune.
Blovstifto ne estas ĵetkubo
La ĵetkubo aŭ mandrilo apartenas al la fand-forma ilaro. Blovstifto apartenas al la aer-liveraĵo kaj, en kelkaj konfiguracioj, kolformado aŭ alĝustiga aranĝo. Ambaŭ povas esti nomitaj "pinglo" sur la butiko, sed ili plenumas malsamajn taskojn kaj havas malsamajn interfacojn.
Iuj produktoj uzas malsaman blovaranĝon, inkluzive de malsupra blovado. Ne mendu batpinglon de la botelo-volumo sole. La produkta finpoluro, ila geometrio, muntado, movado kaj aerkonekto devas kongrui kun la aprobita dezajno. La precizaj funkcioj de pinglo aŭ blova kunigo dependas de tiu dezajno.
Partoforigo etendiĝas preter malfermado de la ŝimo
La foriga sistemo devas elpreni la formitan produkton sen neakceptebla damaĝo aŭ interfero. Depende de la projekto, forigo povas impliki kroĉilon, roboton, alian pritraktan mekanismon aŭ difinitan manan operacion. Ekbrila forigo, tenilo truado, liktestado kaj transportado povas esti aparta ekipaĵo.
Tiu limo gravas kiam parto atingas la sekvan maŝinon malĝuste. Markado aŭ deformado povas okazi post kiam la ŝimo malfermiĝas. Notu kie ĝi unue aperas, kiu stacio aŭ kavaĵo produktis ĝin, kaj ĉu ĝi ĉeestis antaŭ manipulado. Ne diagnozu ŝiman eluziĝon de difekto, kiu nur estis inspektita post tondado kaj transportado.
Konfirmu la menditan elprenan kaj finan amplekson antaŭ peti anstataŭajn fingrojn, fiksaĵojn aŭ sensilojn. Laaŭtomata maŝino kaj kompleta linio gvidiloapartigas maŝinajn funkciojn de laŭflua provizo. Aŭtomatigo devus esti identigita per la fakta agordo, ne konkludita el la vorto "aŭtomata."
Subtenu la ciklon: hidraŭlika, malvarmigo, sensiloj kaj kontroloj
Potencaj kaj fluidaj cirkvitoj
Sur hidraŭlika maŝino, la motoro kaj pumpilo provizas hidraŭlikan potencon. Valvoj direktas aŭ reguligas fluon, kaj aktuarioj produktas movadon. Servomovita oleopumpilo restas parto de hidraŭlika sistemo. Nomi ĝin elektra motoro ne igas la tutan maŝinon tute elektra.
La aersistemo subtenas la specifitajn pneŭmatikajn kaj blovajn funkciojn. Reguligistoj, valvoj, filtriloj, tuboj kaj la blova ilo havas malsamajn rolojn. Konekto kiu aspektas ĝusta ankoraŭ bezonas kongrui kun siaj cirkvitaj postuloj. Identigu hidraŭlikajn kaj pneŭmatikajn komponantojn el la skema kaj kompleta aparato-kodo, ne nur korpa grandeco aŭ haveno aspekto.
Malvarmigo havas plurajn apartajn ŝarĝojn
La ŝimo bezonas varmegon, kaj la maŝino povas havi pliajn malvarmigajn ŝarĝojn kiel hidraŭlika oleo aŭ aliaj specifitaj cirkvitoj. Chiller, turo aŭ planta akvosistemo povas sidi ekster la maŝinprovizo. Mapu la respondeclimon antaŭ ol trakti mankantan plantekipaĵon kiel mankantan maŝinkomponenton.
Normala legado ĉe la ĉefa akvoprovizado ne pruvas, ke ĉiu ŝimbranĉo havas adekvatan cirkuladon. Cirkvita identeco kaj faktaj funkciigadobservoj estas pli utilaj ol ununura linio-larĝa supozo. Lagvidilo pri utilaj postulojklarigas kiel distingi maŝinajn, ŝimojn kaj helpajn postulojn.
La HMI, PLC kaj sugestaj aparatoj ne estas interŝanĝeblaj
La HMI estas la operaciista interfaco. La PLC efektivigas la kontrollogikon de la maŝino, dum kampaj aparatoj disponigas signalojn kaj plenumas komandojn. Mesaĝo sur la HMI identigas raportitan kondiĉon; ĝi ne konstatas, per si mem, ke la ekrano estas misa aŭ ke montrata aparato malsukcesis.
Konservu la alarmon, ciklan paŝon kaj koncernajn observojn antaŭ ol forigi aŭ ŝanĝi ion ajn. Uzu laGvidilo pri HMI-agordoj kaj alarmojorganizi tiun rekordon. Anstataŭaĵoj de regilo, veturado aŭ sugestoj ankaŭ povas postuli la ĝustajn programon, parametrojn kaj alĝustigon.
Sekurec-rilataj aparatoj postulas sian specifitan anstataŭan kaj validuman procezon. En Usono,La danĝer-energia gvidado de OSHAtraktas priservajn riskojn de neatendita energiigo aŭ stokita energio. Sekvu la maŝin-specifan proceduron de la retejo per rajtigita personaro. Nek HMI-halto nek senmarka partogvidilo establas sekuran aliron.
Vidu kiel la partoj diferencas sur Kinggle kontinuaj kaj akumuliloj
Realaj platformekzemploj faras la komponan mapon pli utila. Tiu de KinggleKGB5L-produkta paĝopriskribas unu-stacion kontinuan maŝinon kun traduka ŝim-ŝanĝa mekanismo. Ĝia tablo listigas 60 mm ŝraŭbon kaj Mitsubishi PLC estas nomita en la ĉefpriskribo.

LaKGB100B 120L paĝoanstataŭe priskribas akumul-kapan platformon. Ĝi listigas 100 mm ŝraŭbon kaj priskribas hidraŭlikan servofunkciadon, rekta-preman ŝiman ŝlosadon kaj murdikan kontrolon. Ĝia stokado kaj senŝargiĝo donas al la komponentdiskuto malsaman strukturon.

| Ero | KGB5L | KGB100B | Kion la distingo ŝanĝas |
|---|---|---|---|
| Eldonita arkitekturo | Unu-stacio kontinua eltrudado | Akumulo-kapa eltrudo | Kapa asembleo kaj ciklo-rilatoj |
| Eldonita ŝraŭbo diametro | 60 mm | 100 mm | Malsamaj extruder-referencoj; diametro ne estas kompleta partspecifo |
| Eldonita ŝima aranĝo | Traduka ŝimoŝanĝo | Fiksa malfermo/ferma aranĝo priskribita sur la paĝo | Identigu la ĝustan krampon kaj movan asembleon |
| Anstataŭiga identeco | Uzu la kiel konstruitan dokumentaron de ĉi tiu maŝino | Uzu la kiel konstruitan dokumentaron de ĉi tiu maŝino | Neniu interŝanĝebleco sekvas el komuna komponentnomo |
Fontoj: la du ligitaj produktpaĝoj de Kinggle. Agordaj priskriboj kaj ŝraŭbdiametroj estas katalogaj informoj, ne mezuradoj de la instalita maŝino de kliento.
Ĉi tiuj ekzemploj montras kial "Kingle-ŝraŭbo", "hidraŭlika valvo" aŭ "murregilo" estas tro larĝa ordpriskribo. Eĉ ene de unu maŝinfamilio gravas la seria numero, aprobitaj ŝanĝoj kaj nuna asembleo revizio. Produkt-paĝaj datumoj povas lokalizi la platformon, sed ĝi ne povas anstataŭigi la laŭkonstruitan materialon.
Por aĉetado, apartigu tri rekordojn: kion la katalogo priskribas, kion la mendo inkludis, kaj kio estas instalita nun. Pli posta modifo eble ŝanĝis veturadon, sensilon aŭ ilon. Akordigu tiujn registrojn antaŭ ol elekti anstataŭaĵon, precipe kiam la malnova komponanto ne plu kongruas kun la originala desegnaĵo.
Dum servo-enketo, marku la tuŝitan subsistemon sur superrigarda foto kaj aligu aparte la legeblan komponan etikedon. Ligu ambaŭ bildojn al la maŝina seria numero. Deproksima foto sen instala kunteksto povas kaŝi ĉu la objekto apartenas al la eltruda veturado, hidraŭlika pakaĵo aŭ helpa.
Identigu la ĝustan anstataŭaĵon antaŭ mendi
Komencu kun la observita problemo kaj la partidenteco, ne konkludo ke komponento malsukcesis. Neegalaj muroj, malrapida movado aŭ temperaturalarmo povas havi plurajn kaŭzojn. Registru la kondiĉojn kaj konfirmu la misfunkciadon per la aprobita diagnoza procezo antaŭ ol aĉeti anstataŭaĵon.
Lablovo muldado difektoj gvidasutilas por organizi produktajn simptomojn. Por servaj intervaloj, uzu laKontrollisto pri preventa bontenadoapud la manlibro de la instalita maŝino. Komponanta superrigardo ne devus preskribi unu anstataŭan aĝon por ĉiu rezino, devociklo kaj operacia medio.
| Rekordo | Inkluzivi | Kial gravas |
|---|---|---|
| Maŝina identeco | Modelo, seria numero kaj identiga plato foto | Lokas la konstruon kaj ĝian dokumentadon |
| Asemblea identeco | Sistemo, asembleo desegnaĵo, originala parto numero kaj revizio | Distingas unu komponenton de similaj eroj |
| Informoj pri aparato | Kompleta fabrikanto-kodo kaj legeblaj taksoj | Parta kodo povas preterlasi agordan diferencon |
| Konektoj | Rilata muntado, ŝafto, fluida, elektra aŭ signala interfacoj | Konfirmas pli ol vida simileco |
| Ŝanĝi historion | Aprobitaj anstataŭaĵoj, modifoj kaj softvarŝanĝoj | Akordigas la originalan desegnaĵon kun la nuna maŝino |
| Indico de kulpo | Alarmo, cikla paŝo, mezuradoj, markitaj specimenoj kaj sekuraj fotoj | Helpas apartigi la raportitan simptomon de la malsukcesa objekto |
Uzu mallongan, kontrolitan identigan sekvencon
- Trovu la objekton en la desegnaĵo aŭ partoj de la maŝino kaj registri ĝian asembleferencon.
- Kaptu la kompletan etikedon kaj ĉirkaŭan instaladon de sekura, permesita pozicio.
- Kongruu la koncernajn mekanikajn, elektrajn kaj fluidajn interfacojn kun la specifo de la provizanto.
- Dokumentu anstataŭaĵojn aŭ reviziojn kaj akiru la bezonatan teknikan aprobon antaŭ instalado.
- Post rajtigita anstataŭigo, kontrolu la bezonatan aranĝon, retrosciigon, sekurecajn funkciojn kaj produktorezulton antaŭ ol liberigi produktadon.
Malsamaj komponentklasoj bezonas malsamajn pruvojn. Hejtilo postulas ĝiajn specifitajn elektrajn kaj instalajn detalojn. Valvo postulas la ĝustan cirkvitan funkcion kaj aparatan agordon. Mekanika ilo postulas sian desegnaĵon kaj interfacojn. Anstataŭaĵo de kontrolo postulas versiojn kaj parametrajn kontrolojn. Foto povas subteni ĉi tiujn rekordojn sed ne povas establi ĉiun kaŝitan postulon.
Petu skriban konfirmon de la preciza liverita objekto kaj ajnan aprobitan anstataŭaĵon. Konservu la malnovajn kaj novajn identecojn en la serva rekordo. Tiu rekordo estas pli utila ĉe la venonta fiasko ol aĉetpriskribo kiu diras nur "unu rezervan parton por blovmulda maŝinaro."
Nelegebla etikedo bezonas pli da indico, ne divenitan partnumeron. Uzu la desegnan pozicion, instalajn fotojn kaj maŝinregistron por solvi la identecon. Ne kopiu kodon de proksima maŝino simple ĉar ĝia komponanto aspektas simila.
Oftaj demandoj pri blovaj maŝinaj partoj
Kio estas la ĉefaj partoj de blova muldmaŝino?
Por eltrudmaŝino, la ĉefaj grupoj estas nutrado kaj eltrudado, la ĵetaĵokapo kaj ilaro, pariza kontrolo, ŝimo kaj krampo, blovado, malvarmigo, veturadoj kaj kontroloj, kaj produktoforigo. La ĝusta aranĝo dependas de la platformo kaj projekto. Unue identigu la procezon, poste uzu ĝiajn kunvenajn dokumentojn por distingi normajn ekipaĵojn, elektitajn opciojn kaj apartajn helpaĵojn.
Kio estas la diferenco inter ĵetkubo kaj blovilo?
La ĵetkubkapo pritraktas fanditan polimeron kaj formas la parison tra sia ellasejo ilaro. La blovŝimo fermiĝas ĉirkaŭ tiu parizo kaj difinas la eksteron de la produkto dum inflacio. Ŝimkavaĵo, ĵetkubo aŭ kompleta kap-asembleo estas do malsama ordo-ero. Donu la asemblean referencon anstataŭ fidi je la vorto "muldilo" sole.
Ĉu blovpinglo estas sama kiel ĵetkubo aŭ mandrilo?
Ne. Stifto aŭ mandrilo apartenas al la fand-forma ilaro kaj helpas difini la ringan elirejon. Blovstifto enkondukas aeron kaj povas havi kolformajn aŭ alĝustigimpostojn en la specifa dezajno. La komuna vorto "pinglo" ne igas la komponantojn interŝanĝeblaj. Uzu la realan ilan desegnon por identigi ambaŭ objektojn.
Ĉu partoj estas interŝanĝeblaj inter malsamaj blovaj muldaj maŝinoj?
Ne supozu interŝanĝeblecon de komuna nomo, simila aspekto aŭ kongrua titola takso. La kompleta aparato-kodo, asembleo revizio, muntado, konektoj kaj operacia funkcio devas kongrui. Kontroloj ankaŭ povas dependi de programaro, parametro kaj religkongruo. Ajna alternativo devus esti aprobita por la instalita agordo prefere ol konkludita el kataloga foto.
Kiaj informoj necesas por identigi anstataŭan parton?
Sendu la maŝinan modelon kaj serian numeron, originalan parton, referencon de aro desegno, revizion kaj klarajn etikedajn fotojn. Inkluzivi koncernajn interfacojn, aprobitajn modifojn kaj la observitan misfunkciadon. Por kontrolaj aparatoj, konservu ankaŭ la versiojn kaj agordajn rekordojn. Tio permesas al la enketo identigi specialan objekton prefere ol larĝa kategorio da komponentoj.
Preparu specifan enketon pri partoj
Por Kinggle-maŝino, komencu per la maŝinplato, asembleo-referenco kaj legebla kompona etikedo. Aldonu la problemrekordon kaj koncernajn desegnaĵojn, tiam sendu la pakaĵon per laKinggle kontaktpaĝo. Identigi la instalitan parton estas la unua paŝo por konfirmi la ĝustan anstataŭaĵon.