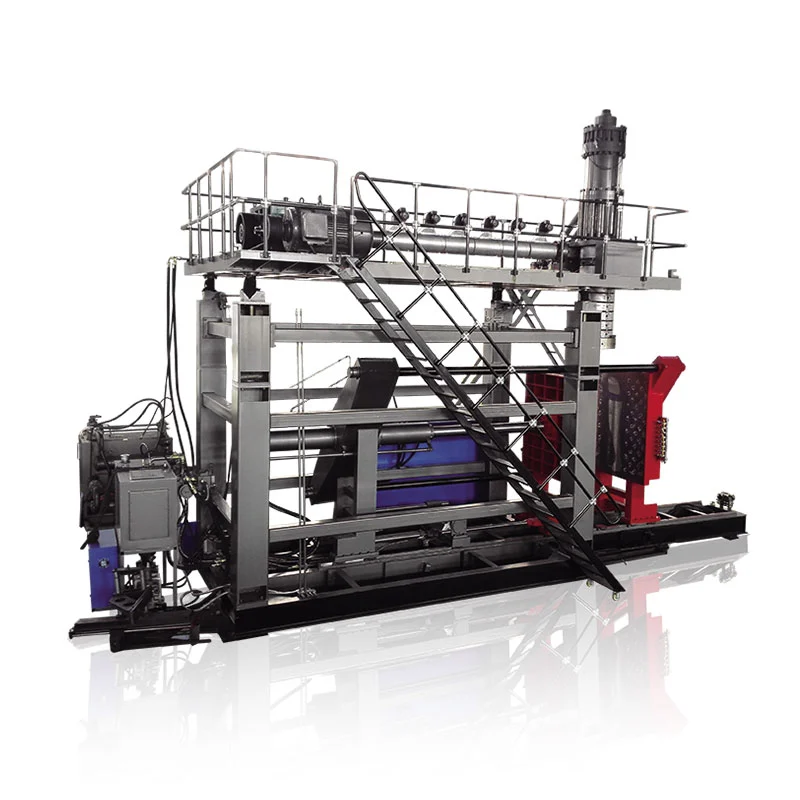
Kalkuli la produktadritmon de blovmuldado de maŝinoj dividante 3,600 per la intervalo inter eligaj eventoj en sekundoj, poste multobligante per la partoj produktitaj ĉe ĉiu evento. Por taksi bonajn partojn per deĵoro, apliku la mezuran kvalitan rendimenton kaj realajn kurantajn horojn, kaj kontrolu, ke eltrudado kaj kontraŭflua ekipaĵo povas subteni la rezulton. Sekcikla specifo sole ne establas pretan botelan produktaĵon.
Bazu kapacitan decidon sur akceptitaj partoj tra la planita produktadperiodo, ne la plej rapidan ciklon sur speciffolio. Por eltruda blovmuldado, la eliga kalkulo devas respondeci pri la botelo, ilo kaj materiala postulo. PET-streĉado-taksoj ne estas anstataŭaĵo por tiuj ĉekoj.
Kiel vi kalkulas blovidan eliron por horo?
Komencu kun kalkula evento, kiun observanto povas identigi. Por ĉi tiu gvidilo, eliga evento estas liberigo de mulditaj partoj de unu funkciiga ŝimo. Notu la mezan intervalon inter tiuj eventoj tra la kompleta maŝino, kune kun la nombro da partoj liberigitaj ĉiufoje.
Se du partoj forlasas la maŝinon ĉiujn 16 sekundojn, la kalkulo estas 3,600 ÷ 16 × 2 = 450 partoj je kurhoro. Ĉi tio estas ilustra kalkulo, ne Kinggle-maŝina takso. Ĝi nombras mulditajn partojn antaŭ subtrahado de malakceptoj kaj supozas ke la deklarita intervalo povas esti daŭrigita.
Uzu la ĝustan ciklotempoformulon
La produktadciklotempo de unu stacio ne estas ĉiam la intervalo inter produktaĵoj de la kompleta maŝino. Simile, sekundoj per parto ne estas la sama kvanto kiel sekundoj per duparta mulda evento. Skribu la unuon apud ĉiu enigo antaŭ ol enigi ĝin en kalkultabelon.
Por mezurita periodo, la ekvivalenta ciklotempa ekvacio estas forpasita kurante sekundojn dividite per la nombro da produktaĵokazaĵoj. Se la eventoj produktas malsamajn kvantojn, anstataŭe uzu la rektan kalkulmetodon: totalaj mulditaj partoj dividitaj per kurantaj horoj.La OEE-glosaro de Vornesame difinas realan kuroftecon uzante totalan kalkulon kaj rultempon.
Por kalkuli ciklotempon de registrado, mezuru inter kongruaj punktoj. Dek sinsekvaj tempomarkoj enhavas naŭ intervalojn, ne dek. Por neegalaj cikloj, dividu la totalan pasitan tempon per la fakta intervalkalkulo prefere ol averaĝi elekton de rapidaj cikloj.
Baza Excel-eniro estas=3600/A2*B2, kie A2 enhavas sekundojn per evento kaj B2 enhavas partojn per evento. Se via ciklotempo-kalkula formulo jam redonas sekundojn per individua parto, uzu=3600/A2. Multobligi tiun rezulton per la kavkalkulo nombris tiujn kavaĵojn dufoje.
Nomu la rezulton laŭ ĝiaj enigaĵoj. Ideala intervalo donas idealan indicon. Reprezenta mezurita intervalo donas observitan kuroftecon. Nek aŭtomate inkluzivas ŝanĝojn aŭ haltojn de kompleta deĵoro. Konservu la distingon videbla dum transdono de la rezulto en citaĵon aŭ produktadhoraron.
Nombri staciojn, kapojn kaj kavojn sen duobla kalkulo
Stacio, ĵetelirejo kaj ŝimkavaĵo priskribas malsamajn partojn de la produktadaranĝo. Tiu de Kinggleplurkapa kontraŭ plurkava gvidilodisigas ilin: ellasejoj formas parizonojn, kavoj formas partojn, kaj stacioj estas la ŝimo-kaj-krampopozicioj. Iliaj nombroj ne estas interŝanĝeblaj multiplikiloj.
Imagu du staciojn, ĉiu produktante du partojn per eldono. Stacio A liberiĝas je 0 kaj 32 sekundoj; stacio B liberiĝas je 16 kaj 48 sekundoj. Ĉiu stacio ripetas ĉiujn 32 sekundojn, sed la kompleta maŝino liberigas paron ĉiujn 16 sekundojn. La sekva tempo estas inventita nur por klarigi la kalkulon.
| Nombra bazo | Kalkulo | Malneta produktado |
|---|---|---|
| Kompleta maŝino | 3,600 ÷ 16 sekundoj × 2 partoj | 450 partoj/h |
| Apartaj stacidomoj | 3,600÷ 32 sekundoj × 2 partoj × 2 stacioj | 450 partoj/h |
| Malĝusta duobla kalkulo | 3,600÷ 16 sekundoj × 2 partoj × 2 stacioj | 900 partoj/h, malĝuste |
La lasta kalkulo nombras la duan stacion dufoje. Ĝia kontribuo jam estas inkluzivita en la 16-sekunda tutmaŝina intervalo. En reala temporekordo, etikedu ĉiun eventon kun ĝia stacio por ke alia persono povu rekonstrui la kalkulon.
Ne supozu, ke aldoni duan stacion konservas la saman tempon sub ŝarĝo. La proponita aranĝo ankoraŭ bezonas sufiĉe da materiala livero, malvarmigo kaj pritrakta kapacito. Komparu la realan operacian horaron, ne nur la stacidomon. Tiu de Kinggleunu- kaj duobla-stacio komparoprovizas rilatan agordan kuntekston.
Kalkulu aktivajn poziciojn ankaŭ. Se unu kavaĵo estas intencite sen servo, ĝia nominala ĉeesto en la ŝimo ne kreas produktaĵon. Se ĝi produktas difektan botelon, tiu botelo apartenas al la malneta kalkulo kaj la malakcepta kalkulo. Redukti la kavaĵenigaĵon kaj subtrahi la saman malakceptitan botelon denove subtaksus produktaĵon.
Por miksita aranĝo, kalkulu ĉiun rivereton aparte kaj aldonu la rezultojn. Komuna mezumo estas utila nur kiam ĝia okazaĵkalkulo kaj partkalkulo reprezentas la saman observadperiodon. Ĉi tio gravas kiam unu stacio ĉesas dum la alia daŭras, aŭ kiam la du ŝimoj produktas malsamajn partojn.
Transformu kur-horan eliron en bonajn partojn por deĵoro
Aĉetanto programanta liveraĵojn bezonas malsaman nombron ol funkciigisto kontrolanta maŝinrapidecon. Komencu kun la tuta deĵoro, identigu tempon kiam produktado ne estas planita, kaj poste registri haltojn dum la restanta planita produktadperiodo. Indiku tiun templimon antaŭ citi ŝanĝan totalon.
La publika amplekso deISO 22400-2:2014priskribas produktadajn KPIojn per siaj formuloj, konsistigaj elementoj, tempokonduto kaj unuoj. Ĝi estas utila referenco por disciplinita mezurado. Ĉi tiu artikolo uzas la praktikajn difinojn malsupre; ĝi ne asertas, ke maŝino aŭ provo estas atestita laŭ tiu normo.
Sub laVorne OEE kadro, ŝanĝoj ene de planita produktado estas haveblecperdoj. Ili ne malaperas simple ĉar ili estis planitaj. Tempo sen intenco produkti, kiel ekskludita manĝpaŭzo, havas malsaman rolon. Difinu la traktadon antaŭ la provo prefere ol ŝanĝi ĝin por plibonigi la finan procenton.
Kvalita rendimento ĉi tie signifas akceptitajn partojn dividitajn per totalaj mulditaj partoj, kun ambaŭ kalkuloj prenitaj dum la sama periodo kaj procezlimo. Se akcepto okazas post liktestado, nefinita laboro atendanta tiun teston ankoraŭ ne estas konfirmita bona eligo. Dokumentu ajnan komencan aŭ finantan laboron.
Kiam uzi OEE-kalkulon
Komencante de ideala tarifo, konsideru haveblecon, rapidperdon kaj kvaliton.La kalkulgvidilo de Vornedonas la jenajn rilatojn. La ideala indico devas priskribi la saman produkton kaj aktivan agordon kiel la nombrita eligo.
| Faktoro | Kalkulo |
|---|---|
| Havebleco | Rultempo ÷ laŭplana produktadtempo |
| Agado | Observita malneta kuradorapideco ÷ ideala malneta kuradorapideco |
| Kvalito | Unua-pasa bona kalkulo ÷ totala kalkulo |
| OEE | Havebleco × rendimento × kvalito |
Bona produktaĵo povas tial esti kalkulita kiel ideala indico × laŭplanaj produktadhoroj × OEE. Uzu frakciojn, ne tutajn procentojn, en tiu multipliko. OEE de 78.4% enmetas la formulon kiel 0.784.
Elektu aŭ la idealan kurtan itineron aŭ la observitan kurtan itineron. Observita kurofteco jam reflektas la rapidecon atingitan dum tiu kurperiodo. Multobligi ĝin per alia rendimentfaktoro por la sama rapidecperdo subtrahis la perdon dufoje. Same, mezurita bona-partoj-po-ŝanĝa cifero jam inkluzivas la haltojn kaj malakceptojn ene de tiu movo; ne aplikas duan ĝeneralan efikecrabaton por priskribi la saman ŝanĝon.
Kontrolu ĉu la extruder povas subteni la celan eliron
Elira takso ankaŭ kreas materialan postulon. Uzu la malpuran mason prilaboritan por ĉiu muldita parto, ne nur la pezon de la finita ujo. Por ĉi tiu kalkulo, malneta maso inkluzivas la materialon kiu iĝas la ujo kaj ĝia rilata tajlado, asignita konstante trans la partoj produktitaj.
Supozu ke la hipoteza 450-parta/h aranĝo procesas 90 g per muldita parto. Ĝia kuranta postulo estas 450 × 90 ÷ 1,000 = 40.5 kg/h. Se la preta botelo pezas 70 g, uzi nur ĝian netan pezon produktus pli malaltan ciferon de 31,5 kg/h. Ambaŭ nombroj estas derivitaj de ilustraj supozoj, ne mezurita botelprojekto.
La 9 kg/h diferenco estas la supozita materialo asociita kun tondado. Ĝia eventuala reakiro ne forigas la originalan pretigan postulon. Konservu apartan kalkulon por aĉetita rezino, reakirita materialo kaj forigo; la extruder-ŝarĝokalkulo koncernas la materialon pasantan tra la procezo.
Tiu de Kingglegvidilo pri kap-aranĝoankaŭ ligas eventomason kun disponebla eltrudkapacito. Aldonado de kavoj povas pliigi partojn per okazaĵo, sed ĝi ankaŭ pliigas la mason necesan por tiu okazaĵo. Pli granda nominala kavkalkulo ne povas per si mem solvi material-provizolimon.
Komparu kurantan postulon kun traira referenco aplikebla al la materialo kaj proponita aranĝo. Ne diluu la postulon averaĝante ĝin dum tagmanĝa paŭzo aŭ ĉesigo. La maŝino devas subteni la materialan indicon dum ĝi produktas, eĉ se la ŝanĝ-averaĝa indico estas pli malalta.
Prepara materiala plafono estas disponebla kg/h dividita per malneta kg per parto. Ĝi estas nur kribra kalkulo. Ĝi ne establas malvarmigan tempon, akcepteblan murdistribuon, dimensia stabilecon aŭ la produktadon de la tondado kaj inspekta ekipaĵo. Tiuj postulas siajn proprajn ĉekojn.
Por la komenca revizio, metu muldadon, eltruadon kaj kontraŭfluajn kapablojn en kongruajn unuojn kaj komparu ilin. La plej malgranda subtenata indico identigas kandidatlimon, ne aŭtomatan produktadgarantion. Inkluzivu mezajn bufrojn kaj interrompojn kiam vi planas kompletan linion, tiam kontrolu la proponitan aranĝon kun la celita produkto.
Laborita ekzemplo: de ciklotempo ĝis deĵorproduktadplano
La sekva funkcianta ekzemplo uzas hipotezajn enigaĵojn por eltruda blovmulda aranĝo. Ĝi ne estas KGB2L agado-rangigo. Konservu la saman tempon, partkalkulon kaj kvalitajn supozojn dum la kalkulo, por ke la kuranta indico, ŝanĝa totala kaj materiala postulo estu kontrolitaj unu kontraŭ la alia.
Supozu, ke okhora deĵoro enhavas 30-minutan paŭzon kiam produktado ne estas planita. Pliaj 30 minutoj da haltoj okazas dum planita produktado. La restanta rultempo estas sep horoj. Dum tiu funkciada tempo, du partoj forlasas la maŝinon ĉiujn 16 sekundojn averaĝe, kaj 96% pasas inspektadon sen reverkado.
| Paŝo | Kalkulo | Rezulto |
|---|---|---|
| Planita produktado | 8 h minus 0,5 h ekskludita paŭzo | 7,5 h |
| Kuranta tempo | 7,5 h minus 0,5 h registritaj haltoj | 7 h |
| Malneta kuranta indico | 3,600÷ 16 × 2 | 450 partoj/h |
| Totalaj mulditaj partoj | 450 × 7 | 3.150 partoj |
| Unua-pasaj bonaj partoj | 3 150 × 0,96 | 3.024 partoj/deĵoro |
| Bona eligo je planita horo | 3 024÷ 7,5 | 403,2 partoj/h |
| Bona eligo po horloĝo | 3,024÷ 8 | 378 partoj/h |
| Kuranta materialo postulo | 450 × 90 g ÷ 1,000 | 40,5 kg/h |
Rimarku, ke 450, 403.2 kaj 378 povas ĉiuj priskribi la saman scenaron. Ili respondas malsamajn demandojn. La unua koncernas malpuran produktadon dum kurado. La dua disvastiĝas akceptitan produktaĵon dum laŭplana produktada tempo. La tria disvastigas ĝin sur la tuta deĵoro. Raporto, kiu preterlasas la denominatoron, lasas lokon por misgvida komparo.
Kruckontrolu la rezulton kun OEE
Nur por ĉi tiu ekzemplo, supozu idealan okazaĵintervalon de 14 sekundoj kun du partoj per evento. Tio estas ideala rapideco de ĉirkaŭ 514.286 partoj/h. Havebleco estas 7 ÷ 7,5; rendimento estas 450÷ 514,286; kvalito estas 0.96. Ilia produkto estas 0.784, aŭ 78.4% OEE.
Aplikante laVorne OEE-kalkulmetodo, 514,286 × 7,5 × 0,784 resendas proksimume 3,024 bonajn partojn. La malgranda montrita rondigo ne ŝanĝas la suban rezulton. La 14-sekunda ideala intervalo estas ekzempla supozo, ne katalogo-sekcikla valoro.
Por ilustra ordo de 12,000 akceptitaj partoj, 12,000÷ 3,024 donas proksimume 3.97 tiajn ŝanĝojn. Kvar deĵoroj provizas kalkulitajn 12,096 partojn sub ĉi tiuj supozoj, antaŭ pliaj ordospecifaj perdoj. Ĉi tio estas plana scenaro, ne livera devontigo aŭ kialo por preterlasi ekvalidigon.
Se registritaj haltoj pliiĝas de 30 ĝis 60 minutoj, rultempo malpliiĝas al 6,5 horoj. Kun aliaj supozoj senŝanĝaj, produktaĵo iĝas 450 × 6.5 × 0.96 = 2,808 bonaj partoj. La ordo tiam superas kvar deĵorojn. Ĉi tiu komparo montras kial malgranda ŝanĝo en disponebla funkcitempo povas influi planadon sen ajna ŝanĝo al la mulda ciklo.
Provu vian propran produktokvanton kalkulon
Defaŭltoj reproduktas la hipotezan ekzemplon. Enigu observitan mezan intervalon dum rultempo, ne sekciklan takson. Ne multobligu per stacioj denove se la intervalo jam kovras la kompletan maŝinon. Datumoj restas en ĉi tiu paĝo.
- Malnetaj partoj por kura horo
- 450
- Taksitaj bonaj partoj per deĵoro
- 3,024
- Bonaj partoj por planita horo
- 403.2
- Materiala postulo dum kurado
- 40,5 kg/h
Rezultoj estas taksoj, ne garantiita eligo. Decimalpartokalkuloj esprimas atendatan mezumon. Ĉi tiu kalkulilo ne modeligas bufran stokadon, mendan lanĉon, variajn kavkalkulojn aŭ apartan ideal-instancan OEE-reĝimon. Se skriptoj estas malŝaltitaj, la montrataj rezultoj restas la defaŭlta ekzemplo.
Kion la specifoj KGB2L de Kinggle diras al vi pri kapablo
LaKGB2L 2L unu-stacia blovmuldmaŝinoprovizas konkretan ekzemplon pri kiel legi speciffolion. Ĝiaj publikigitaj valoroj priskribas plurajn malsamajn limojn. Uja volumo, sekcikla eligo, materiala trairo kaj muldimensioj ĉiu respondas malsaman elektan demandon.

| Eldonita parametro | Valoro | Demando ĝi helpas respondi |
|---|---|---|
| Maksimuma kontenera kapacito | 2 L | Ĉu la proponita produkto estas en la deklarita volumkategorio? |
| Eligo (seka ciklo) | 600 PC/HR | Kian sekciklan referencon deklaras la katalogo? |
| HDPE-degelkapablo | 30 kg/h | Kia material-kurza referenco estas disponebla por prepara ekzamenado? |
| Diametro de ŝraŭbo | 50 mm | Kiu eltruda platformo estas diskutata? |
| Maksimuma ŝima grandeco, W × H | 360 × 380 mm | Kian eldonitan ŝiman koverton devas konsideri la ilara revizio? |
| Duobla kapo centra distanco | 130 mm | Kia interspaca referenco bezonas komparon kun la proponita aranĝo? |
La sekcikla kampo ne estas prova raporto por specifa botelo de 2 L. Ne remarku 600 PC/HR kiel 600 akceptitajn ujojn hore. La rezino de la produkto, pezo, kava aranĝo, malvarmigaj postuloj kaj akceptaj kriterioj ankoraŭ devas esti establitaj.
Uzu la referencon de 30 kg/h HDPE por aparta amaskontrolo. Ĉe la prilaborita ekzemplo supozita 90 g malneta maso po parto, dividante 30 per 0,09 donas ĉirkaŭ 333,3 mulditajn partojn/h kiel nurmaterialan ekranan plafonon. La 450 partoj/h de la ekzemplo postulus 40,5 kg/h, super tiu publikigita referenco.
Ĉi tiu kalkulo ne promesas 333,3 partoj/h de la KGB2L. Ĝi markas ke la maso kaj cela indico de la ekzemplo ne povas esti pravigitaj uzante la listigitan 30 kg/h referencon. Projekta revizio bezonus malsaman subtenata agordo, reviziitaj produktaj supozoj aŭ malsama produktaĵcelo.
Nek la duobla interspaco pruvas, ke iuj du boteloj taŭgos. Kontrolu la realan muldan desegnon kontraŭ la publikigita koverto kaj la kompletan ilaranĝon. Por pli grandaj aŭ pli larĝaj produktoj, la nombro da uzeblaj kavaĵoj devas sekvi la desegnaĵon prefere ol preferata produktaĵmultiplikato.
Kiam vi petas rekomendon, sendu la desegnon, materialan gradon, netan kaj malnetan pezon taksojn, bezonatan akceptitan produktaĵon kaj celitan movpadronon kune. Tio permesas al la provizanto kontroli kapacitsupozojn kontraŭ la proponita aparataro anstataŭe de respondado de izolita demando pri boteloj je horo.
Kontrolu la eliron antaŭ ol vi engaĝiĝas al maŝino
Faru akceptitan produktaĵon la bazon de la kapacita interkonsento. Boteloj forlasantaj la ŝimon kaj boteloj purigitaj por pakado estas malsamaj kalkuloj. Antaŭ testado, specifu la inspektadpunkton kaj la postulojn, kiujn botelo devas plenumi por enigi la akceptitan totalon. Alie, la provo povas plenumi sian muldan celon lasante la liveran postulon nesolvita.
Por la KGB2L, tenu la eldonitan 600 PC/HR sekciklan ciferon aparta de la devontigo de botelo-produktado. Konfirmu la materialon, botelon pezon, aktivajn kavojn kaj akceptajn postulojn antaŭ ol konsenti pri produktadkapablo. Sekcikla cifero sole estas nesufiĉa por botel-livera horaro.
Kiam provo maltrafas sian celon, diagnozu la mankon antaŭ pliigi rapidecon. Registru eligintervalojn, haltojn kaj malakceptitajn partojn aparte. Kontrolu atendan tempon ĉe pariza livero, malvarmigan tempon ene de la ŝimo kaj vico antaŭ tondado aŭ likotestado. Tiuj observaĵoj distingas muldan limon de kontraŭflua limo.
Taksi unu alĝustigon samtempe kaj konservu la antaŭajn kaj postajn rekordojn. Juĝu la ŝanĝon laŭ akceptita produktaĵo dum kompareblaj observadperiodoj, ne nur laŭ pli mallonga montrata ciklo. Registri materialon kaj ilarkondiĉojn apud la rezulto. Se la kalkulo altiĝas sed pli da boteloj malsukcesas inspektadon, la alĝustigo ne nepre plibonigis uzeblan kapaciton.
Konservu rekordon, kiun alia persono povas kontroli
- Identigu la desegnaĵrevizion, rezinan gradon, materialan miksaĵon, celan pezon kaj kavan aranĝon.
- Interkonsentu pri la akceptokontroloj kaj la pozicio kie bonaj partoj estos kalkulitaj.
- Registru komenci kaj fintempojn, planitajn ekskludojn, produktadhaltojn kaj iliajn kialojn.
- Registri totalajn mulditajn partojn, unua-pasajn akceptitajn partojn kaj forĵetojn sen kalkuli dufoje reverkitajn partojn.
- Komparu la observitan indicon, malnetan amaspostulon kaj kontraŭfluan produktadon dum kongruaj periodoj.
- Konservu la interkonsentitajn agordojn, observojn kaj nesolvitajn limojn kun la prova raporto.
Difinu kio okazas ĉe la komenco kaj fino de la mezurfenestro. Mallonga observo farita post varmigo respondas malsaman demandon de tuta ordo, kiu inkluzivas ekfunkciigon kaj muldilon. Ambaŭ povas esti utilaj, sed nur kiam la raporto identigas tion, kio estis ekskludita.
Uzu lablovo mulda maŝino fabriko akcepto testo gvidiloevoluigi la pli larĝan inspektado-rekordon. Eliga kalkulo subtenas akcepton; ĝi ne anstataŭas produktan inspektadon, ekipaĵkontrolojn aŭ la aĉetinterkonsenton.
| Rekorda kampo | Kion eniri |
|---|---|
| Produkto kaj agordo | Desegna revizio, materialo, pezo, aktivaj kavoj kaj stacioj |
| Mezura limo | Horloĝo komenco/fino, planita tempo, rultempo kaj kalkulloko |
| Kalkuloj | Totalaj mulditaj, unuapasaj bonaj, malakceptitaj kaj nefinitaj partoj |
| Kondiĉoj | Registritaj agordoj, malvarmigo kaj aerkondiĉoj, dungitaro kaj helpaj |
| Rezulto | Bonaj partoj por deklarita horo aŭ deĵoro, limigoj kaj interkonsentita sekvado |
Diskutu produkt-specifan kapacitan takson kun Kinggle
Postuli produktan takson ligitan al la produkta desegnaĵo kaj proponita maŝinagordo. La skriba propono devus deklari kie estas kalkulitaj akceptitaj partoj, kiom longe la mezurado funkcias kaj kiuj produktadkondiĉoj validas. Sen tiuj detaloj, botel-po-hora cifero ne estas solida bazo por kompari ekipaĵofertojn.
Sendu vian boteldesegnaĵon aŭ specimenajn detalojn, materialan gradon, bezonatan bonan produktadon kaj ŝanĝan horaronLa oficiala kontaktpaĝo de Kinggle. Kie valoro ankoraŭ estas takso, etikedu ĝin por ke la sekva revizio povu solvi ĝin.
Ningbo Kinggle Machinery Co., Ltd.
Retpoŝto:sales@kinggle.com
Telefono:+86-574-87103665
Urbo Yuyao, Ningbo, Zhejiang, Ĉinio. Kontaktaj detaloj kontrolitaj kontraŭ la oficiala kontakta paĝo.
Oftaj demandoj
Kiom da boteloj povas produkti blovidan maŝinon por horo?
Ne ekzistas unuopa eligo por ĉiu maŝino kaj botelo. Dividu 3,600 per la tutmaŝina eligo-intervalo en sekundoj, tiam multobligu per la mulditaj partoj per evento. Apliku la unua-pasan kvalitan rendimenton por bona eligo dum rultempo. Por deĵorplanado, ankaŭ inkluzivu registritajn haltojn kaj konfirmu la materialon kaj kontraŭfluan kapaciton.
Ĉu duobla stacia maŝino ĉiam duobligas produktadon?
Ne. Du stacioj ne establas la produktadorapidecon sen sia reala tempo kaj agordo. Se la mezurita tutmaŝina intervalo jam inkluzivas alternajn ellasojn de ambaŭ stacioj, ne multipliku per du denove. Komparu la tempon de ĉiu stacio, aktivajn kavojn kaj materialan postulon antaŭ taksi la kombinitan produktadon.
Ĉu sekcikla eligo estas sama kiel finprodukta eligo?
Ne. Katalogokampo etikedita sekcikla eligo ne establas la akceptitan eliron de specifita ujo. La paĝo KGB2L de Kinggle listigas 600 PC/HR sub tiu etikedo. Botel-specifa produktaĵaserto bezonas la materialon, ilaron, pezon, funkciigadkondiĉojn kaj inspektadkriteriojn, kune kun difinita mezurperiodo.
Kiel uja pezo influas produktadkapaciton?
Pezo influas la bezonatan materialon ĉe antaŭfiksita produktadorapideco. Por eltruda rastrumo, uzu malnetan prilaboritan mason per muldita parto, inkluzive de ĝia asignita tajlado, prefere ol nur pret-botelo-pezo. Dividu disponeblan materialan trairon per tiu malneta maso por prepara plafono. Ĉi tiu kalkulo sole ne establas atingeblan muldan ciklon aŭ akceptitan produktaĵon.
Kiaj informoj necesas por preciza eligotakso?
Provizu la produktan desegnaĵon, materialan gradon, netajn kaj malnetajn pezojn, kavaĵan kaj stacian aranĝon, celu akceptitan produktaĵon kaj deĵoran horaron. Inkluzivi la akceptajn ĉekojn kaj kontraŭfluajn ekipaĵojn. Se provaj rekordoj ekzistas, provu totalajn kalkulojn, bonajn kalkulojn, tempajn kaj ĉesajn kialojn. Konservu supozitajn valorojn apartaj de mezuritaj rezultoj, por ke la provizanto povu identigi la ceterajn pruvajn mankojn.
Antaŭ ol fari mendon, konsentu skribe pri akceptita eligo, provaj kondiĉoj kaj la kalkula metodo. Uzu la rezultan produktadrekordon kiel la bazon por la liverhoraro.