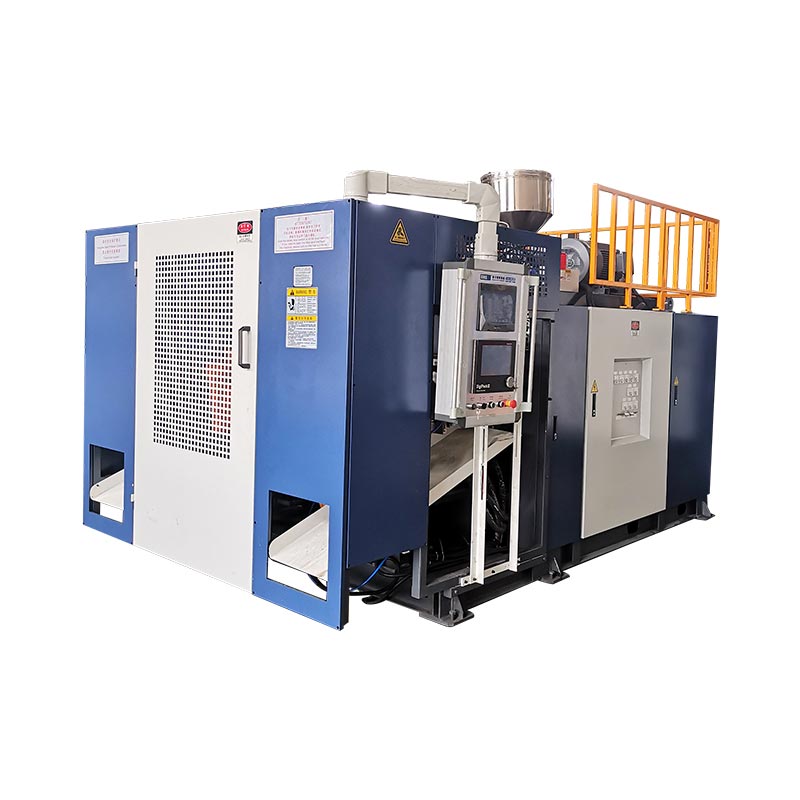
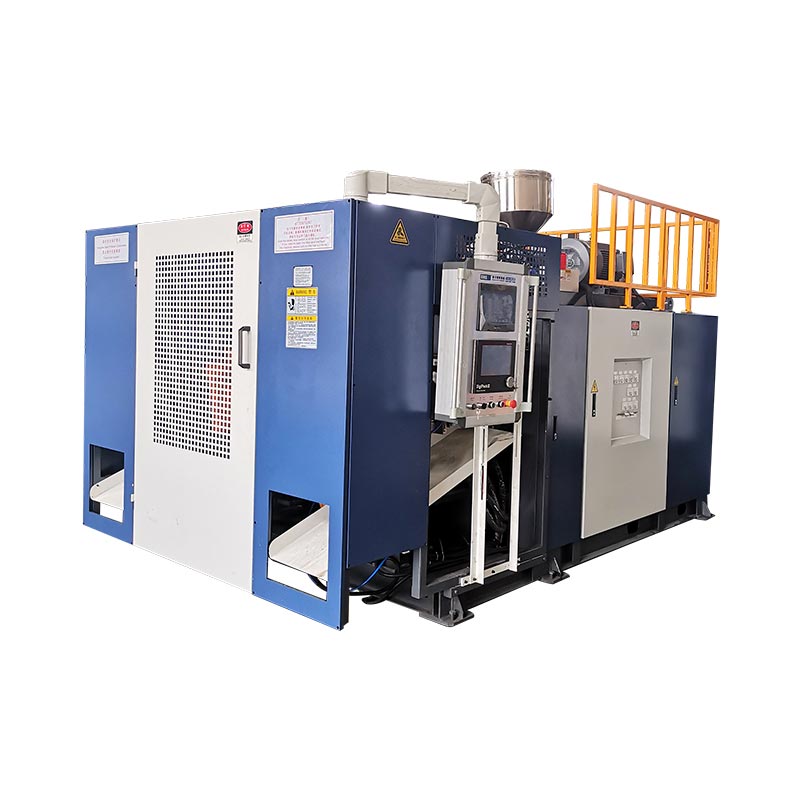
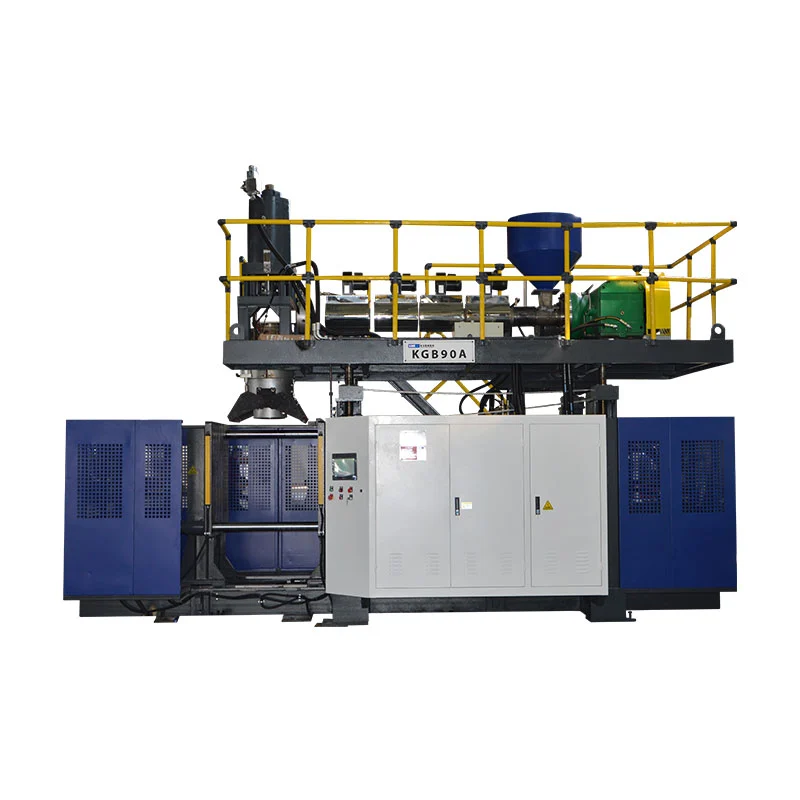
1000L IBC-blovmuldmaŝino formas la plastan internan ujon. Ĝi ne pruvas la kompletan IBC per si mem. Elektu kaj akceptu la maŝinon kontraŭ la aprobita interna botelo, kaĝo, paledo, fermoj, materiala sistemo, ŝimo, laŭflua asembleo kaj postulataj pakaj provoj.
Granda kapablo igas IBC-projekton aspekti kiel maŝin-granda ekzerco. La malfacila laboro sidas ĉe la interfacoj. La supra malfermo devas renkonti la fermon. La malsupra ellasejo devas renkonti la valvon kaj kaĝan aliron. La muldita korpo devas sidi ĝuste sur la paledo. La kaĝo devas protekti la internan ujon sen krei damaĝan kontakton.
Ĉi tiu gvidilo transformas tiujn interfacojn en maŝinajn enigaĵojn kaj fabrikajn testajn pruvojn. Ĝi utiligas la nunan 1000L IBC-platformon de Kinggle kiel la publikigitan ekipaĵreferencon.

La produkto estas unu kunmetita sistemo
La interna botelo konvenas al la kaĝo, paleto, valvo kaj pleniga konekto.
La kapo, pariza profilo, ŝimo kaj malvarmigo faras la aprobitan murmapon.
Elprenado, tondado, muntado kaj testado subtenas la postulatan akceptitan produktaĵon.
La provo ligas ĉiun akceptitan unuon al materialo, agordoj, mezuradoj kaj testrezultoj.
KGB1000L-IBC, dum ĝia speciftabelo uzasKGS1000L-IBC. La sekcikla vico ankaŭ montriĝas150 L, kiu ne estas uzebla tarifo. Ĉi tiu artikolo nomas la ekipaĵon la platformo Kinggle 1000L IBC ĝis la viva paĝo kaj citaĵo uzas unu konfirmitan modelkodon kaj eligunuon.Difinu, kion provizas la 1000L IBC-blovforma maŝino
La blovita maŝino faras la plastan korpon. En IBC-terminologio, tiu korpo ofte estas nomita la interna botelo, interna ujo, ekskursoŝipo aŭ interna ujo. Serĉlingvo varias laŭ merkato. La teknika interkonsento devus uzi unu kontrolitan terminon.
Kompleta kunmetita IBC enhavas pli ol tiu muldita korpo. La ekstera strukturo povas inkluzivi metalan kaĝon kaj paleton. Fermoj, paketoj, malsupra malŝarĝa valvo, etikedoj kaj identigaj markoj kompletigas la pakaĵon. Kunvenekipaĵo kaj teststacioj povas sidi ekster la mulda ĉelo.
La distingo havas praktikan efikon. La provizanto de maŝinoj povas pruvi la muldan procezon kaj la dimensiojn inkluzivitajn en la interkonsentita provo. La kompleta IBC-posedanto devas pruvi, ke ĉiuj provizitaj komponantoj funkcias kune. Se la kaĝo, paleto aŭ valvo venas de alia provizanto, la aĉetanto bezonas interfacan kontrolon tra kompanioj.
Nunaj usonaj reguloj donas klaran ekzemplon.49 CFR 178.707priskribas kunmetitan IBC kiel rigidan eksteran enpakadon enfermantan plastan internan ujon. Ĝi diras, ke la interna ujo kaj ekstera pakaĵo formas integran pakaĵon. Ĝi ankaŭ diras, ke la interna ujo ne intencas plenumi sian retenan funkcion sen la ekstera pakaĵo.
Tiu regulo estas merkat-specifa, sed la inĝenierarleciono vojaĝas bone. Ne akceptu la internan botelon izole se la komerca produkto estas kunmetita IBC. Alportu la produktadkaĝon, paleton, supran fermon, valvon kaj pakojn en la kvalifikan planon.
La citaĵo devus deklari la maŝin-provizantan limon. Nomu la provizitan ŝimon, roboton, deflashing, lik-testilon, transportiloj kaj kunigajn ilojn. Marku ĉiujn komponentojn kaj servojn provizitajn de aĉetanto. Kolora limdesegnaĵo estas pli utila ol longa listo de "normaj akcesoraĵoj".
Kontrolu la internan botelon, kaĝon, paleton kaj valvon sur unu desegno
La interna boteldesegnaĵo ne devus ĉesi ĉe siaj eksteraj dimensioj. Ĝi devas montri kiel la botelo renkontas la reston de la IBC. Konstruu unu interfacan kontroldesegnaĵon kun referencoj al la aprobitaj komponentdesegnaĵoj.
Komencu ĉe la supro. Registru la plenigan malfermon, fadenon aŭ ferman interfacon, sigelan vizaĝon, ĉap-forigon kaj kaĝan aliron. Aldonu la supran surfacan altecon rilate al la kaĝo. Fermo povas renkonti sian propran mezurilon tamen fariĝi malfacile instalebla kiam la interna botelo sidas tro alta aŭ tro malalta.
Movu al la malsupra ellasejo. Montru la elirejon centran linion, angulon, subtenon, valvan konekton kaj liberecon tra la kaĝo. Inkluzivi la paletan rilaton. La varma botelo povas ŝanĝi formon dum malvarmigo, do mezuru la interfacon post la interkonsentita kondiĉa periodo.
Mapu la kaĝajn kontaktojn. Marku angulajn radiumojn, panelajn zonojn kaj iujn ajn lokajn subtenojn. Kontakto povas ŝanĝiĝi kiam la plenigita unuo estas pritraktita aŭ stakigita. La interna botelo devas sidi kie la dezajno atendas, ke ĝi sidu. Ĝi ne devus fidi sur hazarda ŝvelaĵo por subteno.
| Interfaco | Kontrolita evidenteco | Maŝino aŭ muldilo decido |
|---|---|---|
| Supra malfermo kaj fermo | Finu desegni, sigeli vizaĝon, mezurilon kaj ĉapon | Kolo ilaro, bato aranĝo, malvarmigo kaj tajlado |
| Malsupra elirejo kaj valvo | Centra linio, angulo, subteno, paketo kaj aliro al kaĝo | Moldenigaĵo, loka murprofilo, malvarmigo kaj finado |
| Ekstera kaĝo | Interna koverto, fervojlokoj kaj botelaj kontaktozonoj | Botelgeometrio, murmapo kaj liberigo kondiĉo |
| Paleto aŭ bazo | Lokilo-geometrio, subtena surfaco kaj pritraktado | Baza ŝimoformo, elprena subteno kaj post-malvarmigo |
| Etikedu kaj markante areojn | Plateco, pozicio kaj postulata identigo | Muldila surfaco, murprofilo kaj kontraŭflua uzado |
Nombri ĉiun interfacon. Uzu la samajn nombrojn en la muldilo desegno, inspekta plano kaj fabrika prova raporto. Kiam unu dimensio malsukcesas, la teamo povas spuri ĝin al ilado, malvarmigo, forigo aŭ kunigo sen argumenti pri kiuj desegnaj kontroloj.
Tiu de Kingglevenda procezopetas produktajn fotojn, desegnaĵojn, pezon, grandecon, materialon, dikecon, produktadon kaj kemian reziston. Por IBC-projekto, aldonu la desegnaĵojn pri kaĝo, paleto, valvo kaj fermo al tiu pako.
Legu la publikigitan 1000L-maŝinkoverton sen trolegi ĝin
Tiu de Kinggle1000L IBC-produkta paĝoprovizas la komparan koverton. Ĝi listigas maksimuman ujonklason de 1000 L, maŝino de 55 t kaj grandeco de maŝinoj de 9,5 x 5,1 x 6,5 m. La fina aranĝo ankoraŭ bezonas aliron, prizorgadon kaj helpan spacon.
La publika fiksa tablo listigas 1000 kN, platon de 1800 per 1600 mm kaj maksimuman ŝimgrandecon de 1600 per 1500 mm. Ĝi donas ŝim-dikan gamon de 1200 ĝis 1400 mm. Ĉi tiuj ciferoj subtenas fruan muldan revizion. Ili ne anstataŭigas la kompletan muldilan asembleon desegnon.
La eltruda sekcio listigas du 100 mm ŝraŭbojn kun 32 L/D-proporcioj. Eldonita HDPE-fandkapablo estas 180 kg/h per ŝraŭbo. La ĵetkubkapa sekcio listigas 45 L akumulilon kaj 33 kg PE akumulil-pezan referencon.
| Eldonita ero | Reteja valoro | Bezonata projektokontrolo |
|---|---|---|
| Klaso de ujo | 1000 L | Aprobita interna botelo, malpura pafo, ŝimo kaj foriga vojo |
| Maŝino grandeco kaj pezo | 9,5 x 5,1 x 6,5 m; 55 t | Fina GA-desegnaĵo, fundamento, transporta disigo kaj leva plano |
| Krampforto | 1000 kN | Projekciita areo, batpremo, pinĉ-for kaj marĝeno |
| Maksimuma muldilo | 1600 x 1500 mm | Plena ŝimo, duktoj, tuboj, movaj partoj kaj roboto-senigo |
| Dikeco de ŝimo | 1200 ĝis 1400 mm | Fermita stako kaj platena interfaco |
| Ŝraŭboj | 100 mm x 2; 32 L/D | Tavolstrukturo, rezinaj gradoj kaj fakta ordigita fandvojo |
| Eldonita HDPE-fandkapacito | 180 kg/h x 2 | Stabila reakiro kun la aprobita formulo |
| Referencoj de akumulilo | 45 L; 33 kg PE | Malneta pariza maso, rezervo, rezina bazo kaj profilo |
| Blovu aeron | 0,8 MPa; 2 m³/min | Pinta fluo, ricevilo, aerkvalito kaj premo ĉe la maŝino |
| Malvarmiga akvo | 0,3 MPa; 120 L/min | Temperaturo, varmoŝarĝo, akvokvalito kaj cirkvito-ekvilibro |
| Publikigita potenco-referenco | 110 ĝis 150 kW mezumo | Mezura limo, produkto, agordoj kaj akceptita eligo |
La sekcikla vico de la paĝo nuntempe montras150 L. Litroj ne estas cikla indico. Ne turnu tiun vicon en 150 pecojn hore aŭ alian produktaĵon. Petu Kinggle konfirmi la celitan nombron kaj unuon en la citaĵo.
Ĉiu vico respondas unu mallarĝan demandon. Maksimuma ŝima larĝo ne pruvas robotan senigon. Akumulila maso ne pruvas la pretan internan botelpezon. Fandkapacita figuro ne egalas akceptitan produktaĵon. Konektu la vicojn per la aprobita produkto kaj prova plano.
Petu ankaŭ la kunligita-ŝarĝan horaron. Motoraj kaj hejtilaj vicoj priskribas gravajn komponentojn, sed la fina instalita ŝarĝo ankaŭ povas inkludi kontrolojn, pumpilojn, roboton, materialan manipuladon kaj ordigitajn helpaĵojn.
Konstruu la akumuladdecidon el mezurita masbalanco
La finita interna botelo estas nur parto de ĉiu pafo. La parizo ankaŭ formas supran fulmon, malsuprajn vostojn, ellasejon kaj alian procezrubon. La akumulilo devas provizi la tutan parison sub la aprobita materiala bazo.
Pezu konatan produktan specimenon se tia ekzistas. Forigu fermojn, valvojn kaj iujn ajn aparte kunmetitajn partojn. Tiam pezu aŭ taksu ĉiun trimfluon. Konservu la takson ligita al la proponita muldilo kaj pinĉa dezajno.
finita interna ujo + supra fulmo + malsupraj vostoj + elirejo tajlado + alia muldita peceto
Komparu ĉi tiun rezulton kun la eldonita 33 kg PE-akumul-peza referenco. Ne komparu finitan pezon sole. La projekto ankaŭ bezonas operacian rezervon. La elektita rezino, koloro kaj tavola aranĝo povas ŝanĝi la utilan masan bazon.
Volumo kreas alian ĉekon. La paĝo listigas 45 L-akumulilon. La rilato inter volumeno kaj maso dependas de la fakta fandado kaj la difino de la produktanto. Ne konvertu 45 L rekte en pezon de finita produkto sen la kalkulo de la provizanto.
La tempo de senŝargiĝo de la akumulilo gravas ĉar longa, peza parozo povas mallevi. La kapo devas liveri la programitan parison antaŭ ol gravito ŝanĝas la murdistribuon preter kontrolo. Registru la senŝargiĝan fenestron, fandan kondiĉon kaj ĵetkuban profilon dum la provo.
Reakiro ankaŭ gravas. La du ekstrudistoj devas prepari la sekvan pafon ene de la produktadciklo. Komparu mezurita reakiro tempo kun malvarmigo kaj kontraŭflua laboro. Alta kataloga degelofteco ne povas helpi se la aprobita materiala sistemo resaniĝas malrapide aŭ la kontraŭflua ĉelo jam estas plena.
Uzu la amasrekordon kun tiu de Kingglegvidilo pri pariza programado. Maso diras al vi kiom da materialo eniris la ŝimon. La murmapo montras kien tiu materialo iris.
Donu al ĉiu tavolo skriban laboron antaŭ mendi du ekstrudulojn
La produkta paĝo priskribas plurtavolan produktadon kaj listigas du ekstrudistojn. Tio estas pruvo de plurflua platformo. Ĝi ne estas kompleta tavolspecifo.
Skribu la funkcion de ĉiu tavolo. Unu tavolo povas disponigi la kontrolitan kontaktosurfacon. Alia povas porti aprobitan en-procezan remueladon. Kolora aŭ UV-protekto povas sidi en difinita rivereto. La preciza dezajno dependas de la produkto, enhavo, merkato kaj aprobita testa programo.
Tiam difinu la permesitajn materialojn. Nomu rezingradojn, ĉefbaĉon, aldonaĵojn kaj regrindfonton. Notu ĉu remuelaĵo venas nur de la sama produktada procezo. Ne uzu la vorton "reciklita" kiel anstataŭaĵon por kontrolita materiala specifo.
Nunaj usonaj postuloj ilustras kial tio gravas. Sekcio 178.707 postulas konatajn plastajn specifojn por kunmetitaj IBC-internaj ujoj. Ĝi ankaŭ limigas uzitan materialon krom se aprobite, permesante produktajn restaĵojn aŭ remueladon de la sama produktada procezo sub la deklaritaj kondiĉoj. Aliaj merkatoj povas apliki malsamajn regulojn.
Tavola proporcio bezonas celon kaj laboran gamon. Deklaru kiel la rilatumo estos fiksita kaj kontrolita. Gravimetraj nutraĵoj, kontroloj de eligo de extruder aŭ detrua sekcia analizo povas subteni la kontrolplanon. Elektu la metodon antaŭ la fabrika provo.
La kapdesegnaĵo devus montri la degelvojon. Identigu, kiu ekstrudisto nutras ĉiun tavolon. Notu la nombron da trairejoj kaj la ordon ĉe la ĵetkubo. Aldonu purigajn kaj materialŝanĝajn procedurojn. Se la projekto funkcios ambaŭ unu-tavolajn kaj plurtavolajn produktojn, difinu la konvertan proceduron kaj ĝian akceptan kontrolon.
Maŝina priskribo
Du publikigitaj 100 mm ŝraŭboj kaj plurtavola deklaro montras la platformdirekton. Ili ne difinas la ordigitajn tavolfunkciojn aŭ rilatumojn.
Projektospecifo
Tavoldiagramo nomas ĉiun materialfluon, funkcion, celproporcion, permesitan intervalon, konfirmmetodon kaj ŝanĝregan regulon.
Ne promesu pli malaltan koston aŭ pli longan vivon de plurtavola konstruo sen la aprobita formulo kaj testa evidenteco. Tiuj rezultoj dependas de la elektitaj materialoj, distribuo kaj finita IBC-dezajno.
Kontrolu la ŝimon, krampon kaj parazonan vojon kiel unu mekanikan sistemon
1000L-muldilo okupas pli ol katalogan larĝon kaj altecon. Ĝi inkluzivas malvarmigantajn duktoj, hosojn, kolilojn, ellasejojn, pinĉajn areojn, levpunktojn kaj iujn ajn movajn detalojn. La roboto kaj varma interna botelo bezonas klaran forigan vojon.
Supermetu la kompletan muldilon sur la platan desegnon. Kontrolu kravatojn, krampante centran linion, blovu aparataron kaj servaj konektoj. Revizu la fermitan dikecon kaj malferman sekvencon. Ŝimo povas konveni inter la platoj kaj ankoraŭ bloki hoson aŭ robotan movon.
Krampselektado devus uzi projekciitan areon kaj blovantan premon. La publikigita 1000 kN estas maŝinpaĝa referenco. Petu la projektan kalkulon. Inkluzivi pinĉ-forojn kaj deklaritan marĝenon. Grandaj plataj paneloj povas produkti postuleman projekciitan areon eĉ kiam la interna botelo estas malpeza por sia volumeno.
La pariza vojo bezonas egalan atenton. Konfirmu la centran linion de la ĵetkubo, la longon de malŝarĝo, la kapton de ŝimo kaj la ferman sinsekvon. Longa parizo povas svingiĝi aŭ streĉi antaŭ kapto. La profilo devas konsideri ŝultron, angulojn, ellasejon kaj bazon.
Pinĉaj areoj bezonas sufiĉe da materialo por veldi, tamen troa materialo pliigas tajladon kaj malvarmigon. La ellasejo bezonas lokan kontrolon. La supra malfermo bezonas stabilan geometrion por sia fermo. Ĉi tiuj trajtoj apartenas al la numerita murmapo.
Vendado kaj surfaca finaĵo influas liberigon kaj aspekton. La kaĝo povas kaŝi kelkajn panelojn, sed ĝi ne povas ripari mulditan difekton. Revizu ĉiun kontakton kaj etikedareon, kiu restas funkcia post kunigo.
Tiu de Kingglemuldilo desegna gvidilokovriloj konvenas, pinĉ-for, ventoli kaj malvarmigi. Uzu ĝin kun la fina asembleo desegnaĵo, ne kiel ĝenerala ŝima kontrola listo.
Aprobu la ŝimon nur post kiam la maŝinprovizanto, ŝildkonstruisto, kaĝprovizanto kaj IBC-posedanto konsentas pri interfacoj. Notu ĉiun aprobitan desegnaĵrevizion en la aĉetdosiero.
Protektu IBC-geometrion per malvarmigo, forigo kaj kondiĉado
Grandaj surfacoj daŭre moviĝas post kiam la ŝimo malfermiĝas. La interna botelo povas aspekti akceptebla ĉe liberigo kaj drivo dum ĝi malvarmiĝas. Tiu movado povas ŝanĝi la fermaltecon, valvan pozicion aŭ kaĝkontakton.
Desegni malvarmigajn cirkvitojn ĉirkaŭ termikaj zonoj. Ŝultroj, anguloj, koloj, ellasaj enmetoj kaj bazsubtenoj eble bezonas malsaman fluon. Nomu ĉiun cirkviton sur la muldila desegno. Aldonu celon enirtemperaturon kaj fluon. Ununura prema legado ne povas pruvi ekvilibran malvarmigon.
Mezuru provizon kaj revenkondiĉojn dum la provo. Inspektu fluon ĉe ĉiu cirkvito kie la sistemo permesas. Registru muldila temperaturo ĉe interkonsentitaj lokoj. Se unu zono restas varma, ne kaŝu ĝin etendante la tutan ciklon sen esplori la cirkviton.
Elprena subteno estas parto de malvarmigo. Difinu kie la roboto kroĉas kaj kie la botelo alteriĝas. Varma panelo povas misformiĝi sub mallarĝa kroĉilo aŭ transportrelo. La malsupra ellasejo devas eviti efikon. La bazo devas resti subtenata dum la parto atingas manipulan forton.
Agordu kondiĉan tempon antaŭ dimensiaj kontroloj. Deklaru la ĉirkaŭan kondiĉon kiam ĝi gravas. Uzu la saman tempon por provaj specimenoj kaj produktado-inspektado. Mezuri unu botelon varma kaj alia malvarma kreas bruon, kiu aspektas kiel proceza drivo.
La produkta paĝo listigas 0.3 MPa kaj 120 L/min kiel referencojn pri malvarmigo-akvo. Ĉi tiuj ciferoj helpas plani la konekton. Ili ne precizigas la akvotemperaturon aŭ totalan varmoforigkapaciton. Petu la maŝinon kaj muldilon varmoŝarĝojn.
Spuri malvarmigan tempon kontraŭ kvalito. Tiu de Kinggleciklo-tempa gvidilodisigas malvarmigon, reakiron kaj uzadon. La utila celo estas la plej mallonga stabila ciklo, kiu renkontas la dimensian kaj funkcian planon.
Pruvu la mulditan botelon kontraŭ produktadkaĝo, paledo kaj valvaj partoj
Uzu produktad-intencaj komponantoj dum kvalifiko. Prototipaj kaĝoj aŭ mane modifitaj paledoj povas kaŝi interfacajn erarojn. Notu la provizanton, partnumeron kaj revizion por ĉiu kuniga komponanto.
Komencu per seka ĝustigo. Metu la kondiĉitan internan botelon en la kaĝon kaj paleton. Kontrolu kontaktilo de lokalizilo, panelo-senigo, supro malferma aliro kaj elirejo pozicio. Instalu la valvon kaj supran fermon per la difinitaj iloj kaj tordmetodo kie aplikeble.
Mezuru la kunvenitan unuon ĉe la interfacoj. Ne ripetu ĉiun mulditan dimension. Fokusu pri tio, kio kontrolas plenigon, malŝarĝon, uzadon, stakiĝon kaj testan preparon. Uzu iri aŭ ne-irajn mezurilojn kie ili reduktas operacian juĝon.
Inspektu kontakton post manipulado. Levu aŭ movu la unuon per la aprobita metodo. Serĉu novajn markojn, lokajn prempunktojn aŭ movadon. La interna botelo kaj kaĝo devus funkcii kiel la dezajno intencas, ne simple konveni dum senmove.
| Kontrolo de muntado | Kion registri | Ebla proceza konekto |
|---|---|---|
| Enmeto de kaĝo | Senigo, interfero, orientiĝo kaj enmetometodo | Korpaj dimensioj, malvarmigo, elprena deformado |
| Paleta sidloko | Subtena kontakto, skuado, lokalizilo taŭga kaj ellasejo alteco | Baza formo, malvarmiga subteno kaj ŝima enmeto |
| Supra fermo | Mezurila rezulto, sigela vizaĝo kaj instalita alteco | Kolo ilaro, tajlado, ŝrumpado kaj uzado |
| Malsupra valvo | Centra linio, angulo, stato de la gaso kaj aliro al kaĝo | Elirejo enmetaĵo, murdistribuo kaj finpretigo |
| Kompletigita unuo | Identigo, vida kondiĉo kaj spureblaj komponentrevizioj | Asembleaj kontroloj kaj fina inspektado |
Liktestado devus uzi aprobitan aranĝon. Difinu kiuj komponantoj estas instalitaj, la testa medio, premo aŭ vakuo, stabiligo, daŭro kaj malakcepto-regulo. La metodo devas kongrui kun la aplikebla produkta programo. Rapida butiko-kontrolo ne aŭtomate anstataŭigas formalan teston.
Konservu unu aprobitan asembleon kiel limprovaĵo. Fotu la interfacojn. Konservu la mulditan recepton, materialan multon, kaĝan revizion, paletan revizion, valvajn kaj fermajn datumojn kun la specimena rekordo.
Apartigu la maŝinon FAT de kompleta IBC-dezajn-tipa aprobo
La fabrika akceptotesto pruvas la menditan muldan ĉelon kontraŭ la interkonsentitaj produkto kaj kondiĉoj. Ĝi ne donas aprobon por ĉiu kunmetita IBC, pleniga substanco aŭ merkato.
LaUNECE UN-Modelregularo Rev. 24estas la nuna 2025 tutmonda referenca publikaĵo. Ĝia Ĉapitro 6.5 traktas IBC-konstruadon kaj testadon. Naciaj kaj modalaj reguloj povas adopti specifan eldonon aŭ aldoni postulojn. Konfirmu la aplikeblan aŭtoritaton kaj kvalifikitan testan vojon antaŭ ol frostigi la validumadan planon.
Ne komencu per unu sola guta alteco trovita interrete. La dezajntipo, materialo, celita enhavo, pakgrupo, preparado, kondiĉado, fermoj kaj kompleta testsekvenco influas la programon. La kompetenta aŭtoritato aŭ kvalifikita laboratorio devas difini la postulatan indicon.
Maŝinkvalifiko daŭre devus krei utilan kontraŭfluan indicon. Registri materialajn specifojn, tavolaranĝon, malnetan kaj netan mason, murmapon, dimensiojn, likrezulton, reviziojn de receptoj kaj komponantoj. Konservu specimenojn el la provita loto. Ĉi tiuj informoj helpas ligi la produktadprocezon al pli posta paktestado.
Apartigu tri dokumentojn. La maŝino FAT-raporto kovras konstruan kaj procezan rendimenton. La asemblea kvalifika raporto kovras kaĝon, paleton, valvon kaj ferman konvenon. La reguliga testa raporto kovras la aplikeblan desegnan tipon. Ĉiu raporto devus deklari sian amplekson kaj limojn.
Produktadkontroloj daŭras post aprobo. Administri ŝanĝojn al rezino, pigmento, inhibilo, remuelado, tavola proporcio, ŝimo, fermo, valvo, kaĝo kaj paleto per la aprobita kvalita sistemo. Malgranda ŝanĝo povas influi la bazon uzatan por testado.
Por pli malgranda reguligita pakaĵlinio, laKGB200L/LP kemia tambura ĉelo gvidilomontras la saman distingon inter maŝinpruvo kaj pakaprobo.
Mezuru eliron ĉe la lasta akceptita ĉela pordego
La nuna produkta paĝo ne provizas uzeblan produktokvanton. Ĝia sekcikla vico montras150 L, do ĉi tiu artikolo ne konkludas pecojn por horo. La projekto bezonas akceptitan eligan celon bazitan sur la reala interna botelo kaj kompleta ĉelo.
Elektu la eliglimon unue. Formitaj internaj boteloj hore mezuras la muldan ĉelon. Kunvenitaj kaj lik-testitaj IBC-oj hore mezuras pli grandan sistemon. Ambaŭ nombroj povas esti utilaj, sed ili ne devas kunhavi unu etikedon.
internaj boteloj pasantaj la interkonsentitan muldan inspektadon ÷ observitaj minutoj x 60
kunvenitaj unuoj pasantaj la interkonsentitan finan pordegon÷ observitajn minutojn x 60
Kalkulu ĉiujn komencojn, malakceptojn kaj haltojn. Klasifiku la kaŭzojn. Ekstruda reakiro, malvarmigo, robot-traktado, tajlado, kaĝo-enmeto, valvinstalado kaj liktestado povas ĉiu agordi la ĉelan indicon. La plej malrapida stabila pordego determinas finitan produktadon.
Materiala postulo devus uzi malpuran paf-mason kaj muldajn eventojn. La finita pezo de interna botelo maltrafas tajladon kaj komencajn perdojn. Raportu malnetajn kilogramojn po akceptita botelo kaj ankaŭ pecojn je horo.
Energio bezonas la saman limon. Kinggle publikigas 110 ĝis 150 kW kiel meza potencoreferenco por la platformo. Ĝi ne estas kWh per IBC. Registru la elektitan mezuran punkton, produktadstaton, kuretan daŭron kaj akceptitan kalkulon. Lagvidilo pri mezurado de energioklarigas tiun distingon.
Uzu sufiĉe longan provon por elmontri reakiron kaj laŭfluajn atendovicojn. Mallonga eksplodo povas montri la movon de la maŝino sed maltrafi materialan drivon, malvarmigantan malekvilibron aŭ kaĝan amasiĝon.
Utila instrumentpanelo inkluzivas akceptitajn mulditajn botelojn, akceptitajn kompletajn IBC-ojn, unuapasan rendimenton, malnetajn kilogramojn per akceptita botelo, tajlan mason, mezan ciklon, kalkulitan malfunkcion kaj energion per akceptita unuo. Difinu ĉiun terminon en la akcepta protokolo.
Planu la konstruaĵon ĉirkaŭ la nuna ĝenerala aranĝa desegno
Maŝino de 55 t bezonas pli ol planka areo. La konstruaĵo devas subteni instaladon, prizorgadon, materialan movadon kaj sekuran aliron. Komencu kun la nuna ĝenerala aranĝo desegnaĵo de la provizanto por la mendita revizio.
La publika tablo listigas 9,5 je 5,1 je 6,5 m maŝinon. La produktpaĝa desegnaĵo montras siajn proprajn dimensiojn. Traktu la desegnaĵon kiel vidan referencon ĝis Kinggle konfirmas, kiu desegnaĵrevizio kongruas kun la citaĵo. Ne uzu retbildon por desegni la fundamenton.

Marku la ŝiman vojon. Inkluzivu pordograndecon, etaĝan kapaciton, gruan hokalton, levpunktojn kaj stokadon. Montru la ŝraŭbtiran spacon kaj aliron al la akumulilo. Aldonu sekurajn ŝtuparojn kaj platforman aliron ĉirkaŭ levita ekipaĵo.
Mapfluo de materialo de stokado al ĉiu extruder. Aldonu masterbatch, remueladon, transportadon, mueladon kaj kontrolon de polvo. Konservu puran tajlon aparta de miksita rubo. Montru kiel plena saltego aŭ blokita revenlinio estos servita.
Uzu projekt-specifajn utilajn foliojn. La paĝo listigas 0,8 MPa kaj 2 m³/min por blovo de aero. Ĝi listigas 0,3 MPa kaj 120 L/min por malvarmigo de akvo. Planu premon ĉe la maŝino, pintan fluon, ricevilojn, traktadon, provizotemperaturon, revenan kondiĉon kaj varmegan malakcepton.
Elektra dezajno bezonas konektitan ŝarĝon, tensio, frekvenco, protekto, kablovojoj kaj helpaj ŝarĝoj. La eldonita 110 ĝis 150 kW averaĝa referenco ne estas la koneksa ŝarĝo. Inkluzivi malvarmigilojn, kompresorojn, materialajn ekipaĵojn, muelilon, muntajn kaj testajn staciojn en la totalo de la planto.
Uzu tiun de Kingglegvidilo pri utilaj postulojkonstrui la limfolion. Frostigu tiun folion kun la aranĝo kaj fundamenta desegnaĵo.
Sekvu unu spureblan IBC-loton per la fabrika akceptotesto
Utila GRASO komenciĝas antaŭ ol la maŝino funkcias. Konsentu la internan boteldesegnaĵon, komponentajn reviziojn, rezinon, tavolstrukturon, murmapon, specimenan planon, eligan limon kaj akceptajn limojn. Nomu la instrumentojn kaj testajn metodojn.
- Konfirmu la menditan platformon.Kontrolu la finan modelon kodon, ekstrudistojn, akumulilkapon, fiksan aranĝon, regilon, roboton, blovidan aparataron, gardadon kaj helpojn kontraŭ la kontrakto.
- Konfirmu utilecojn kaj kalibradon.Registru potenco, aero kaj malvarmigo kondiĉoj. Listigu la mezurinstrumentojn kaj kalibran staton.
- Ŝarĝu kontrolitajn materialojn.Registru ĉiun rezinan gradon, multon, koloron, aldonaĵon kaj remuelitan fluon. Kontrolu la nutran vojon al ĉiu extruder.
- Stabiligu la muldan procezon.Atingu ripeteblan reakiron, malŝarĝon, ŝimmalvarmigon, forigon kaj tajladon antaŭ ol la formala kuro komenciĝas.
- Frostigu la komencan recepton.Konservu temperaturojn, rapidojn, tavolajn agordojn, parizan profilon, tempojn, premojn kaj kontraŭfluajn agordojn sub unu revizio.
- Rulu la interkonsentitan produktadfenestron.Kalkulado komenciĝas, akceptitaj boteloj, forĵetoj kaj ĉiu halto. Konservu kialo-kodojn specifaj.
- Mezuru la mulditan planon.Kontrolu netan kaj malnetan mason, tajladon, murmapon, malfermaĵojn, ellasejon, bazon, korpogeometrion, aspekton kaj likrezulton.
- Kunvenu produktadkomponentojn.Alĝustigu la aprobitan kaĝon, paleton, supran fermon, valvon kaj pakojn. Kompletigu la interfacajn mezurilojn kaj asembleajn kontrolojn.
- Fermu la pruvpakaĵon.Konservu etikeditajn specimenojn, eksportu la finan recepton kaj registri ĉiun malfermitan devion kun posedanto kaj retestmetodo.
Elektu specimenojn de la komenco, mezo kaj fino de la formala kuro. Etikedu ilin per tempo kaj revizio de receptoj. Konservu la reviziojn pri kaĝo, paleto, valvo kaj fermo kun la specimena registro.
Uzu la realajn kontraŭfluajn staciojn kiam eble. Man-tondita provaĵo povas pasi dum la produktada tajlada fiksaĵo difektas la ellasejon. Labora liktesto povas kaŝi atendovicon ĉe la laŭplana linitestilo.
Ne miksu reguligan aprobon en ĝeneralan FAT-signaturon. Se formala testo estas atestita, aligu la apartan testan protokolon kaj raporton. Deklaru la dezajntipon, specimenan preparadon kaj aŭtoritaton.
Fotu la maŝinan nomplaton, muldidentigon kaj konservitajn specimenojn. Konservu la alarmhistorion kaj produktadon ĉe la fino de la kuro. Registri ajnan manan intervenon kiu ŝanĝis botelon, eĉ kiam la fina inspektado pasis. Ĉi tiuj detaloj helpas al la retejo-teamo reprodukti la akceptitan staton post instalado.
La venda procezo de Kinggle inkluzivas inspektadon kaj inviton aliĝi al la testo. Uzu lamaŝino FAT gvidilopor difini la rekordon. Revizu disponeblajn ekipaĵfilmaĵojn ĉe Kingglevideopaĝoantaŭ la vizito por ke la teamo povu prepari fokusajn demandojn.
Sendu cit-pretan IBC-projektdosieron anstataŭ volumon sole
Peto, kiu diras nur "1000L IBC-maŝino" lasas la gravan laboron nedifinita. Sendu aprobitan desegnon de interna botelo kaj fotojn. Aldonu fizikan specimenon kiam praktike. Indiku la nominalan kapaciton kaj celitan enhavon.
Inkluzivi netan mulditan pezon, malpuran pafon takson, tajlan mapon kaj murdikan mapon. Nomu ĉiun rezinan fluon, aldonaĵon, koloron kaj regrind-regulon. Aligu la tavoldiagramon kaj konfirmmetodon.
Aldonu la desegnaĵojn pri kaĝo, paleto, supra fermo, malsupra valvo kaj gardo. Marku la kontrolitajn interfacojn. Deklaru, kiu provizas ĉiun komponanton dum muldila provo, FAT kaj eja ekfunkciigo.
Listigu ĉiujn produktajn kontrolojn. Inkluzivi dimensiojn, mezurilojn, kondiĉan tempon, likan metodon kaj asembleajn kontrolojn. Identigu ajnan aplikeblan dezajn-specan programon, kompetentan aŭtoritaton aŭ testan laboratorion. Ne algluu senmarkan testliston de alia merkato.
Difinu akceptitan eliron ĉe la ĝusta pordego. Indiku la planitan ŝanĝpadronon kaj ĉiujaran postulon. Priskribu robotelprenadon, tondilon, malvarmigan subtenon, kaĝan enmeton, fermon kaj valvan muntadon, liktestadon, markadon kaj paletan fluon.
Provizu fabrikan tension, frekvencon, disponeblan aeron kaj malvarmigon, ĉirkaŭajn kondiĉojn, altecon, etaĝan planon, gruajn datumojn kaj alirvojon. Petu la finan ĝeneralan aranĝon, fundamentajn ŝarĝojn, utilan folion kaj transportdividon.
La provizanta respondo devus nomi la finan maŝinmodelon kaj revizion. Ĝi devus inkluzivi la ekstrudan kaj kaparkitekturon, akumulan bazon, ŝiman koverton, kramprevizion, helpan limon, akceptan protokolon kaj transdonon de datumoj.
Uzu tiun de Kinggleelŝuta centropor aktualaj dokumentoj. Sendu la kontrolitan projektdosieron per lakontaktpaĝo. La citaĵo tiam povas respondi la realan IBC-projekton anstataŭe de larĝa 1000L-etikedo.
Oftaj demandoj
Ĉi tiuj respondoj traktas la maŝin-elektajn aferojn, kiuj plej ofte ŝanĝas la amplekson, provon aŭ fabrikan planon. Publikigitaj modeldatenoj restas komenca referenco. La subskribita teknika interkonsento devus kontroli la ordonitan sistemon.
Kion efektive faras 1000L IBC-blovmuldan maŝinon?
Ĝi formas la plastan internan ujon, ankaŭ nomitan la interna botelo aŭ tegaĵo. La kompleta kunmetaĵo IBC ankaŭ inkluzivas sian eksteran kaĝon aŭ pakaĵon, paleton, supran fermon, malsupran valvon, garkojn kaj aliajn servajn aŭ strukturajn partojn.
Kio estas la modelnumero de la 1000L IBC-maŝino de Kinggle?
La nuna angla paĝo estas malkonsekvenca. Ĝia produktoresumo montras KGB1000L-IBC, dum la speciftabelo montras KGS1000L-IBC. Konfirmu la finan modelkodon kaj revizion en la citaĵo, desegnaĵoj, nomplato kaj manlibroj.
Ĉu la eldonita 33 kg akumulvaloro signifas 33 kg finitan botelon?
Ne. La paĝo etikedas 33 kg kiel la PE akumul-peza referenco. Malneta pariza maso inkluzivas la pretan internan ujon kaj ĉion muldita tajlado. Konfirmu rezinan bazon, rezervon, tavolstrukturon kaj la kompletan pafkalkulon.
Kio estas la produktado de la platformo Kinggle 1000L IBC?
La nuna sekcikla vico montras 150 L, kio ne estas uzebla produktokvanto unuo. Ne konkludu pecojn por horo. Difinu akceptitajn mulditajn botelojn aŭ akceptitajn kompletajn IBC-ojn po horo kaj pruvu tiun indicon dum la interkonsentita produktadprovo.
Kial la kaĝo kaj paleto devas ĉeesti dum la maŝinprovo?
La botelo devas konveni kaj funkcii ene de la kompleta aro. Produktadaj kaĝoj, paledoj, fermoj kaj valvoj elmontras erarojn en alteco, ellasejo pozicio, subteno, malplenigo kaj uzado, kiujn izolita botela inspektado povas maltrafi.
Kiajn informojn mi sendu por 1000L IBC-maŝina citaĵo?
Sendu la internan botelon desegnon, specimenon, pezon, murmapon, materialojn, tavoldezajnon kaj tajlan takson. Aldonu la kaĝon, paleton, fermo- kaj valvajn desegnaĵojn, provojn, eligcelon, laŭfluan amplekson, fabrikan aranĝon kaj utilajn kondiĉojn.
Konstruu la maŝinproponon ĉirkaŭ la kompleta IBC
Sendu al Kinggle la kontrolitan internan botelon dosieron, komponentinterfacojn, materialon kaj tavolplanon, eligcelon, testojn kaj fabrikajn ilojn. La inĝenieristiko tiam povas konfirmi la 1000L-platformon, ŝimon, helpojn kaj akceptan amplekson.
Petu 1000L IBC-maŝinan solvon