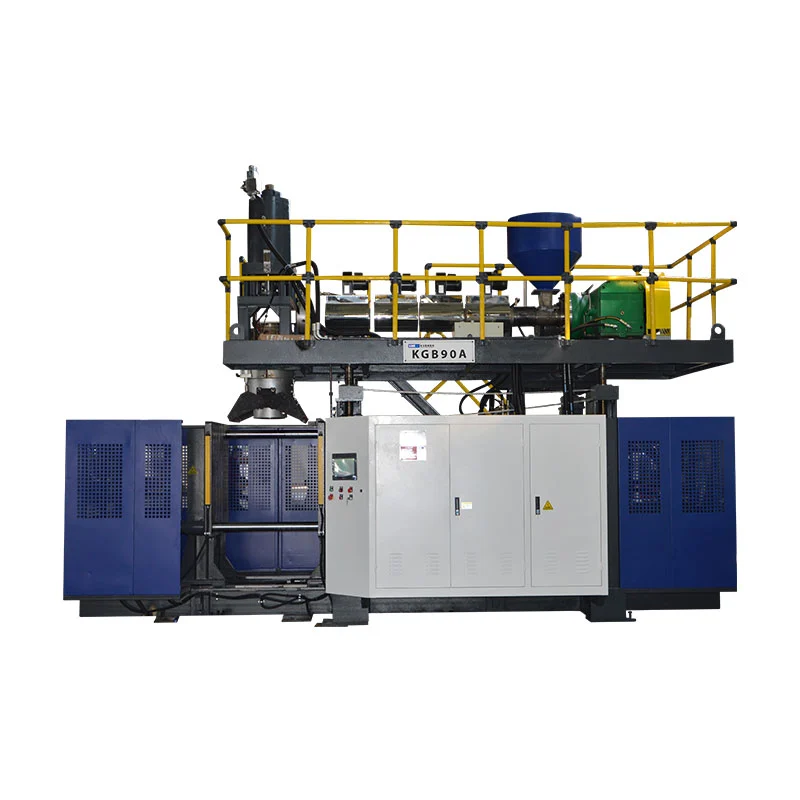
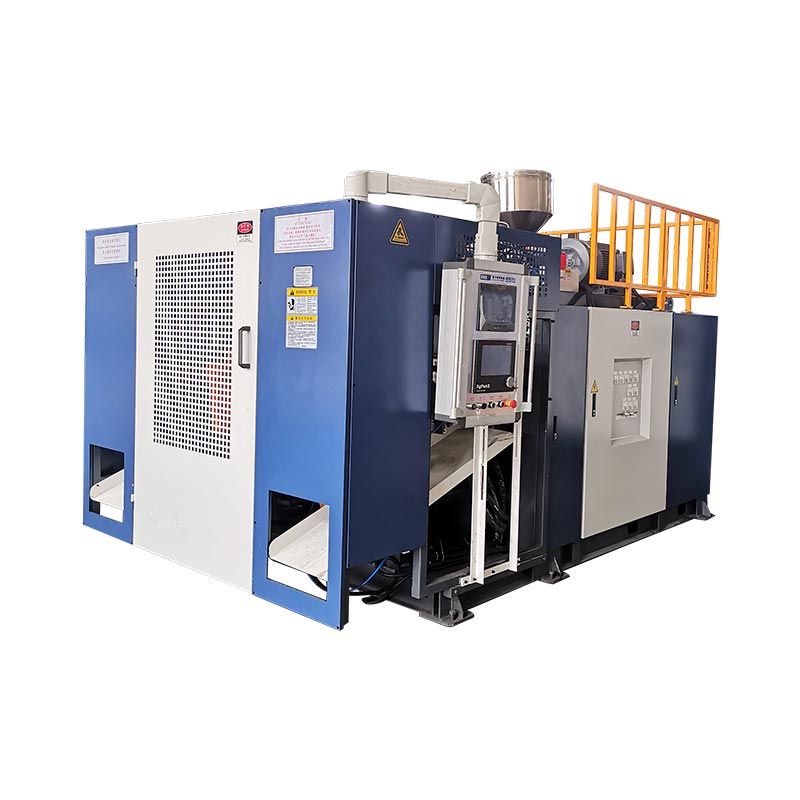
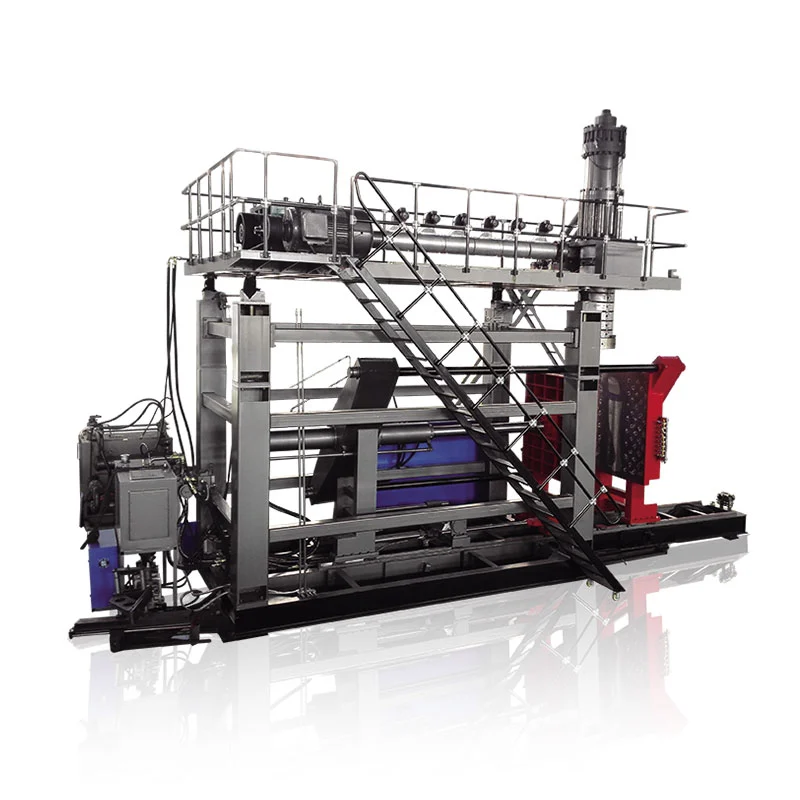
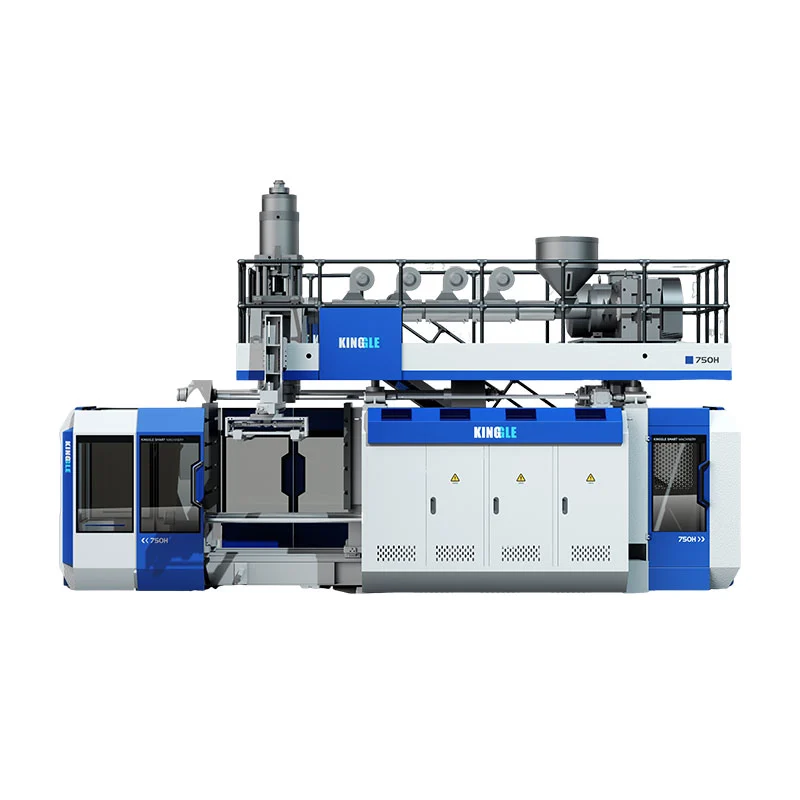
Elektu la Kinggle KGB90A kiam la aprobita produkto povas uzi la publikigitan unu-ekstrudan aranĝon kaj ne postulas la du fandajn fluojn de la KGB90AP, post kiam ĝiaj materialaj, eligo kaj produktaj testoj estas difinitaj.Elektu la KGB90AP kiam la produkta specifo vere postulas duoble-tavolan aŭ duoble-koloran eltrudon, ĉar ĝia nuna produktopaĝo listigas du 70 mm ŝraŭbojn kaj la du materialaj fluoj devas esti inspektitaj aparte. Antaŭ ĉiu elekto, konfirmu la muldilan koverton, malnetan parisonan mason, rezinon, murstrukturon, akceptitajn produktaĵojn kaj fabrikajn utilecojn kontraŭ la finita parto prefere ol fidi je la 60L-kapacita etikedo sole.

Kvin decidoj por fari antaŭ peti citaĵon
- Unu degelfluo aŭ du
- Maksimuma malneta pariza maso
- Finitaj muldaj grandeco kaj interfacoj
- Akceptita eligo kun la reala produkto
- Maŝino kaj plenlinia utileca amplekso
KGB90A
Publikigite kun unu 90 mm ŝraŭbo kaj 45 kW-ekstrudmotoro. Komencu ĉi tie por unu-flua produktokoncepto, kondiĉigita de projekta konfirmo.
KGB90AP
Publikigite per du 70 mm ŝraŭboj kaj du 22 kW-ekstrudmotoroj. Ĝia deklarita celo estas duoble-tavola aŭ duoble-kolora produktado.
| Eldonita ero | KGB90A | KGB90AP | Selektado signifo |
|---|---|---|---|
| Maksimuma kontenera kapacito | 60 L | 60 L | Nominala kapacito ne pruvas ke specifa parto taŭgas. |
| Extruder aranĝo | Unu 90 mm ŝraŭbo | Du 70 mm ŝraŭboj | Ĉi tio estas la ĉefa modela diferenco por muro kaj kolora strukturo. |
| Ekstrudisto-motora potenco | 45 kW | 2 x 22 kW | Instalitaj motorrangigoj ne estas produktaj energirezultoj. |
| Eldonita HDPE-fandkapablo | 130 ĝis 160 kg/h | 130 ĝis 160 kg/h | Konfirmu kapaciton kun la reala rezino kaj malneta pariza postulo. |
| Kapacito de akumulilo | 6,6 L | 6,6 L | Kontrolu pafvolumon kaj mason kontraŭ la kompleta parizo. |
| Eldonita PE akumulilpezo | 4,95 kg | 4,95 kg | Parta pezo sole ekskludas ekbrilon, vostojn kaj procezpermeson. |
| Krampforto | 280 kN | 280 kN | Projektita areo kaj proceza postulo ankoraŭ postulas revizion. |
| Maksimuma ŝima grandeco, W x H | 700 x 980 mm | 700 x 980 mm | La finita muldilo devas konveni ambaŭ dimensiojn. |
| Muldila dika gamo | 460 ĝis 550 mm | 460 ĝis 550 mm | Inkluzivi enmetaĵojn, malantaŭajn platojn kaj muntajn detalojn. |
| Maŝingrandeco, L x W x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Ĉi tio estas la maŝina koverto, ne la plena produktadĉelo. |
| Maŝina pezo | 14 t | 15 t | Uzu la finan ĝeneralan aranĝon por fundamento kaj pritraktado. |
Fonto: nuna KinggleKGB90A produktpaĝokajKGB90AP produktpaĝo, kontrolita la 9-an de septembro 2026. Ciferoj estas publikigitaj referencoj, ne garantio por ĉiu agordo.
La unua decido estas la murstrukturo, ne la 60L-etikedo
Ambaŭ modeloj portas la saman nominalan 60L kapaciton. Tiu komuna etikedo ne igas ilin interŝanĝeblaj. La produkttabelo KGB90A listigas unu 90 mm ŝraŭbon. La KGB90AP tablo listigas du 70 mm ŝraŭbojn. Kinggle deklaras ke la duoble-eltruda sistemo estas celita por duoble-tavola aŭ duoble-kolora produktado.
Komencu per la produkta desegnaĵo. Marku ĉiun bezonatan murtavolon, kolorregionon kaj materialan fluon. Indiku kial ĉiu ekzistas. Dua ekstrudisto estas pravigita per produkta postulo. Ĝi ne devus esti aldonita nur ĉar pli kompleksa maŝino sonas pli kapabla.
Por unu-flua produkto, la KGB90A estas la pli simpla eldonita arkitekturo. La fina propono ankoraŭ bezonas revizion pri materialo kaj ilaro. La paĝo listigas PE, PP kaj ABS kiel materialajn familiojn, sed tiu listo ne pruvas ke ĉiu grado prilaboros je la sama eligo. Fanda konduto, produkta geometrio kaj akceptotestoj restas projektenigaĵoj.
Por specifita duobla-tavola aŭ duobla-kolora produkto, la KGB90AP disponigas la du publikigitajn eltrudajn fluojn. La citaĵo devas iri plu. Ĝi devus identigi kiu rezino aŭ koloro nutras ĉiun rivereton. Ĝi ankaŭ devus deklari la celtavolan rilaton, ekmetodon kaj inspektadan planon. Du ekstrudistoj kreas kapablon. Ili ne difinas finitan murspecifon per si mem.
Evitu konfuzi tavolojn kun ĵetelirejoj aŭ muldaj kavoj. Tavolo trairas la produktomuron. Dielellasejo formas unu parison. Kavaĵo formas unu parton. Tiu de Kingglekapo, kavo kaj tavolo gvidasapartigas tiujn kalkulojn. Metu ĉiun kalkulon sur sian propran RFQ-linion.
Kion diras la du publikigitaj tabeloj pri la komuna platformo
La nunaj modeltabeloj montras oftan formantan koverton. Ambaŭ listigas 280 kN kramforton kaj 960 x 980 mm ŝimplatenon. Ambaŭ montras maksimuman ŝimgrandecon de 700 x 980 mm. La eldonita ŝima dikeco-intervalo estas 460 ĝis 550 mm. La listigita akumulkapacito estas 6.6 L, kun PE akumulilpezo de 4.95 kg.
Tiuj similecoj igas la eltrudan aranĝon pli videbla. La KGB90A uzas unu 90 mm ŝraŭbon kun listigita 45 kW-ekstrudmotoro. La KGB90AP uzas du 70 mm ŝraŭbojn kun du 22 kW-motoroj. Ambaŭ paĝoj publikigas HDPE-fandkapacitan gamon de 130 ĝis 160 kg/h.
Ne aldonu la du KGB90AP-kapaciferojn krom se la tabelo eksplicite prezentas apartajn produktaĵojn. Ĝi ne faras. La publikigita gamo jam priskribas la modelon. Duobla-ekstrudanta aranĝo povas dividi la malnetan fandadon inter riveretoj, sed la aprobita tavolproporcio decidas la realan postulon de ĉiu rivereto. La fabriko bezonas tiun rilatumon antaŭ dimensionado de rezino pritraktado kaj prizorgado de provo.
La maŝinaj dimensioj ankaŭ estas publikigitaj kiel egalaj ĉe 5,45 x 3,5 x 4,2 m. Listigita pezo ŝanĝiĝas de 14 t por KGB90A al 15 t por KGB90AP. Tiu unu-tuna diferenco estas utila por frua planado. Ne sufiĉas por la fina fundamento, levado aŭ ekspedado.
La du tabloj ankaŭ portas la saman sekciklan etikedon. Traktu ĝin nur kiel maŝinmovadan referencon. Ĝi ne identigas testujon, rezinon, partan pezon, malvarmigan tempon aŭ malakceptan regulon. Produktartikolo devus klarigi tiun limon anstataŭ turni katalogan linion en produktadpromeson.
Kie la KGB90A estas la pli rekta deirpunkto
La KGB90A estas la unu-extruder modelo en ĉi tiu komparo. Ĝia publikigita paĝo listigas unu 90 mm ŝraŭbon, 24 L/D-proporcion kaj 45 kW-ekstrudmotoron. Kinggle ankaŭ listigas MOOG 100 dikregilon, robotbrakon kaj fundblovan sistemon kiel parton de la norma modelpriskribo.
Ĉi tiu aranĝo estas praktika deirpunkto kiam la aprobita produkto uzas unu degelfluon. Eblaj aplikoj listigitaj de Kinggle inkluzivas kemiajn pakajn barelojn, stakajn sitelojn, subĉielajn akvocisternojn, aŭtotankojn, ludilojn, aŭtopartojn, ilarkestojn kaj trafikajn barojn. La listo montras produktlarĝon. Ĝi ne atestas, ke ĉiu objekto en tiuj grupoj taŭgas por unu ŝimo aŭ unu recepto.
Sendu la realan parton antaŭ ol supozi taŭgan. 60L mallarĝa tanko kaj 60L larĝa ilarkesto povas havi tre malsamajn projekcitajn areojn. Iliaj ŝimoj ankaŭ povas diferenci laŭ larĝo, alteco kaj dikeco. Teniloj, profundaj desegnoj, enmetoj kaj disiglinioj influas la bezonatan parozon kaj krampoŝarĝon. La maksimuma produktovolumo estas nur unu kribra valoro.
La unu-extruder aranĝo ankaŭ faciligas la materialan vojon difini. Estas unu ĉefa rezina fluo por sekigi, manĝi, kolorigi kaj purigi. Tio ne forigas procezlaboron. Rezinŝanĝoj, kolorŝanĝoj kaj remuelitaj reguloj ankoraŭ influas ekfunkciigon kaj ŝanĝon. LaGvidilo de HDPE kaj PPklarigas kial materialaj nomoj sole ne fiksas la recepton.
Elektu KGB90A nur post kiam la produkta postulo subtenas ĝin. Se la aĉetanto poste aldonas duan tavolon aŭ apartan videblan kolorfluon, tiu ŝanĝo povas influi la kompletan eltrudan kaj mortkapan pakaĵon. Estas pli malmultekoste aranĝi la murstrukturon antaŭ ol la maŝina dezajno estas frostigita.
Kion la KGB90AP aldonas, kaj kion ĝi ankoraŭ bezonas de la aĉetanto
Kinggle priskribas la KGB90AP kiel la duoble-eltrudan modelon por duoble-tavola aŭ duoble-kolora laboro. Ĝia nuna tablo listigas du 70 mm ŝraŭbojn kaj du 22 kW-ekstrudmotorojn. La eldonita maksimuma ujo-kapacito, fiksaj datumoj, muldila koverto kaj akumulciferoj kongruas kun la KGB90A-tabelo.
La ekstra eltruda fluo estas la difina diferenco. Ĝi lasas la projekton nutri du specifitajn fandajn riveretojn en la ĵet-kapan sistemon. Tiuj riveretoj povas reprezenti du kolorojn aŭ dizajnitan tavolstrukturon. La aĉetanto devas provizi la materialan paron kaj la postulatan rilaton inter ili. Kongrueco ne devus esti supozita de la vortoj "duobla tavolo."
Tavolkontrolo ankaŭ bezonas inspektan metodon. Decidu ĉu la fabriko kontrolos totalan murdikecon, individuan tavoldistribuon, koloran limon, aspekton aŭ produkto-specifan agadoteston. Indiku kie la parto estos sekcita aŭ mezurita. Trapasa rezulto bezonas desegnaĵon aŭ kontrolplanon, ne vidan opinion ĉe la maŝino.
La publikigita paĝo KGB90AP ankaŭ nomas ilujojn, kemiajn pakaĵojn kaj ludilojn kiel aplikojn. Ĉiu povas meti malsamajn postulojn pri murformo kaj kolorlokigo. Ilujo povas havi profundajn trajtojn kaj larĝan projekciitan areon. Kemia enpakado povas postuli difinitan materialon kaj spektaklospecifon. Ludilaj partoj povas alporti aspekton kaj kolorlimajn postulojn. La maŝinpropono devas sekvi la realan parton.
La Kinggle-gastigitaMOOG DigiPack III manlibroklarigas ke akumulilo-maŝinaj murprofiloj estas rilataj al akumulilpozicio dum elpuŝo. Tio subtenas profillokigon laŭ la parizo. Ĝi ne aŭtomate kontrolas la tavolproporcion de la aĉetanto. La eltrudado kaj ĵet-kapa dezajno devas trakti tiun apartan postulon.
60L-produkto ankoraŭ devas konveni la ŝimon kaj akumulilon
Nominala volumeno estas malbona fina konvena testo. Du kavaj produktoj povas teni la saman volumenon postulante tre malsamajn ŝimojn. Komencu kun la maksimuma larĝo, alto kaj profundo de la parto. Aldonu la disigan linion, pinĉ-for, fulmajn poŝojn, kolo aŭ malsupran interfacon, enmetojn, malvarmigajn konektojn kaj muntajn platojn.
Komparu la finitan muldilon kun la eldonita maŝinfenestro. Ambaŭ 60L-paĝoj listigas maksimuman ŝimgrandecon de 700 x 980 mm kaj dikecon de 460 ĝis 550 mm. La plato estas listigita je 960 x 980 mm. Tiuj figuroj permesas fruan rastrumon. La aprobitaj maŝinaj kaj muldaj desegnaĵoj devas konfirmi la finan interfacon.
Poste kontrolu la parozon. Malneta pariza maso inkluzivas la pretan produkton, fulmon, vostojn kaj ajnan procezmaterialon kaptitan dum formado. Ambaŭ produktpaĝoj listigas 4.95 kg PE akumulilpezon. Ne komparu tiun nombron kun finita parta pezo sole. Uzu la kompletan malpuran pafon kaj konfirmu la realan rezinon.
La parizo ankaŭ devas atingi la postulatan longon kaj formon antaŭ ol gravito aŭ malvarmigo distordas ĝin. Murprogramado distribuas materialon laŭ tiu longo. Profundaj anguloj, teniloj kaj larĝaj sekcioj povas etendi la parion alimaniere. Tiu de Kingglegvidilo pri pariza programadomontras kiel la profilo devus esti kontrolita kontraŭ mezuritaj murlokoj.
Fine, reviziu krampopostulon kaj muldilon. Projekciita areo, batpremo kaj partgeometrio influas formantan ŝarĝon. Enmetoj kaj parto-forigo influas malferman spacon. Laeltruda blovo muldilo desegna gvidiloprovizas pli plenan interfacon-kontrolliston.
Ne vendu la sekciklan ciferon kiel finitan produkton
Ambaŭ nunaj produktpaĝoj listigas "500 PC/HR" kiel sekciklan eligon. La etikedo gravas. Seka ciklo ne pruvas, ke ambaŭ modeloj povas fari 500 akceptitajn 60L-produktojn por horo. Ĝi ne inkluzivas identigitan parton, malnetan parizan pezon, materialon, murdikecon, malvarmigan postulon aŭ kontraŭfluan procezon.
Fakta produktado komenciĝas kun la kompleta produktadciklo. Amasiĝo kaj pariza forpuŝo devas kongrui kun ŝimfermo. Blovado, malvarmigo, ellasilo, malfermo kaj forigo de parto devas finiĝi. Tondado kaj kontraŭflua manipulado ankaŭ devas samrapidi. Malakceptita parto ne apartenas al akceptita eligo.
La eldonita HDPE-fandkapacita intervalo estas alia limo. Ambaŭ paĝoj listigas 130 ĝis 160 kg/h. Komparu tiun gamon kun malneta materiala postulo, ne finita parta pezo sole. Malneta hora postulo inkluzivas ĉiun parizan komponanton kaj la planitan eventon. La reala rezino kaj proceza kondiĉo povas ŝanĝi la rezulton.
Uzu tiun de Kinggleciklo-tempa gvidiloidentigi la limigan eventon. Poste kalkulu akceptitajn partojn tra stabila kuro. Registru partan pezon, murdistribuon, dimensiojn kaj postulatajn funkciajn provojn. Rapida maŝino moviĝo havas malmulte da valoro kiam la produkto bezonas pli da malvarmigo aŭ la linio malakceptas partojn.
Energio devus uzi la saman akceptitan-produktaĵan denominatoron. La du publikaj tabloj etikedas 35 ĝis 45 kW gamon kiel mezan energikonsumon. Kilovattoj priskribas averaĝan potencon, ne energion per parto. Lagvidilo pri mezurado de energioklarigas kiel mezuri kWh per akceptita produkto. Tenu tiun rezulton ligita al la fakta testo.
La produktadĉelo estas pli granda ol la publikigita maŝinkoverto
La du 60L paĝoj eldonas la samajn maŝinajn dimensiojn: 5,45 m longaj, 3,5 m larĝaj kaj 4,2 m alta. Tio estas utila unua kontrolo. Ĝi ne montras servajn koridorojn, materialajn sistemojn, funkciigistpoziciojn, ŝimtraktadon, partan senŝargiĝon aŭ kontraŭfluan ekipaĵon.
Konstruu la ĉelon ĉirkaŭ la produkta fluo. Marku kie rezino eniras kaj kie finitaj partoj foriras. Permesu spacon por la roboto, tondado, inspektado kaj forĵetita materialo. Montru la muldŝanĝan itineron. Konservu aliron al hejtiloj, hidraŭliko, la kaploko kaj kontrolkabineto. La fina ĝenerala aranĝo devus identigi ĉi tiujn interfacojn.

Utiloj ankaŭ apartenas al la elektita agordo. Petu la finan ligitan ŝarĝon, provizon de tensio, postulo de maŝina eniro kaj postulo de malvarmiga akvo. Inkluzivi ĉiun lokan helpanton. Ne desegnu la planton el la tablo de simila modelo. Opcioj kaj loka elektra dezajno povas ŝanĝi la finan pakaĵon.
Tiu de Kingglegvidilo pri utilaj postulojapartigas ligitan ŝarĝon de operacia postulo. Ĝi ankaŭ kovras kunpremitan aerfluon, malvarmigon kaj aranĝon. Uzu ĝin kun la projekta utila folio kaj fina maŝina desegno. La ejoplano devas esti aprobita antaŭ ol la maŝino ekspediĝas.
Kontrolu la vertikalan vojon same zorge kiel la planko. La publikigita alteco ne inkluzivas ĉiun levan agon aŭ ejan obstaklon. Revizu pordojn, tegmentan strukturon, gruan aliron kaj la vojon uzatan por muldilo. Montru prizorgajn platformojn kaj malfermajn gardistojn sur la aranĝo. Maŝino povas konveni ene de la konstruaĵo kaj ankoraŭ malfacilas instali aŭ servi.
Kompletigu la revizion per la laŭflua linio. Granda parto bezonas spacon por stabiligi, tranĉi kaj moviĝi sen difekto. Konfirmu la robotan falpunkton, transportan larĝon kaj inspektan pozicion. Se la procezo revenas fulmon al muelilo, marku ankaŭ tiun vojon. Ĉi tiuj detaloj ofte decidas kie la maŝino povas sidi.
Konstruu la RFQ ĉirkaŭ ok produktaj pruvoj
Modelpeto sen partpakaĵo lasas la plej grandajn decidojn malfermitaj. Tiu de Kingglevenda procezopetas produktajn fotojn aŭ desegnaĵojn, pezon, grandecon, materialon, dikecon, produktadon kaj kemi-rezistajn bezonojn. Por la decido KGB90A kaj KGB90AP, organizu tiujn informojn en ĉi tiu ordo.
- Sendu la kontrolitan parton desegnon.Inkluzivu ĝeneralajn dimensiojn, detalojn pri kolo aŭ interfaco, disigliniajn limojn kaj la plej novan revizion.
- Indiku la malnetan kaj finitan mason.Apartigu pezon de finita produkto de fulmo, vostoj kaj alia proceza materialo.
- Difinu ĉiun materialan fluon.Donu la rezinan gradon, provizanton, koloron, regrind regulon kaj ajnan postulatan rilaton inter riveretoj.
- Priskribu la murstrukturon.Marku unu rivereton, duoblan tavolon aŭ duoblan koloron. Aldonu la inspektan metodon kaj akceptajn limojn.
- Provizu la muldan pakon.Sendu finan larĝon, altecon, dikecon, pezon, malvarmigan aranĝon, muntajn punktojn, enmetojn kaj blovantan interfacon.
- Agordu akceptitan eliron.Difinu vendeblajn partojn hore, planitajn deĵorojn, malakceptu traktadon kaj la kontraŭfluan procezon, kiu devas sekvi.
- Listigu la fabrikkondiĉojn.Inkluzivi tension, frekvencon, kunpremitan aeron, malvarmigantan akvon, plafonan altecon, levan aliron kaj disponeblan etaĝan areon.
- Konsentu pri la juĝo.Nomu la rezinon, muldilon, testan daŭron, kvalitajn kontrolojn, produktaĵkalkulon, energian limon kaj dokumentojn postulatajn antaŭ akcepto.
Petu respondon, kiu apartigas normajn modelajn datumojn de projekt-specifaj datumoj. La norma tablo helpas kompari la platformon. La teknika interkonsento devus priskribi la ordonitan agordon. Konservu reviziajn nombrojn sur la produkta desegno, muldilo, utilfolio kaj akcepta plano.
Uzu lafabrik-akcepto-testgvidilodifini la kuron. Se produkt-rilata energio estas parto de la decido, EUROMAP 46.2 disponigas mezurmetodon por antaŭfiksita maŝino, ŝimo kaj specifa produkto. La metodo ankaŭ postulas, ke la produkto plenumu klientajn postulojn.
Tiu de Kinggleelŝuta paĝoprovizas parametrajn tabelojn kaj regilodokumentojn por revizio. Konfirmu, ke ĉiu dokumento kongruas kun la fina modelo kaj kontrolpakaĵo. Manlibro por simila maŝino estas utila fono, sed ĝi ne anstataŭas la menditan teknikan dosieron.
Petu ambaŭ flankojn subskribi la saman datuman aron antaŭ ol la fabrikado komenciĝas. Ŝanĝita murstrukturo povas ŝanĝi la elekton de extruder. Pli peza parizo povas ŝanĝi la pafrecenzon. Pli granda ŝimo povas ŝanĝi maŝinan taŭgecon. Reviziokontrolo malhelpas fruan citaĵon iĝi la fina akceptbazo hazarde.
La RFQ ankaŭ devus deklari kiuj eroj restas malfermitaj. Tipaj ekzemploj inkluzivas finan rezinan gradon, ŝimajn malvarmigajn ligojn aŭ kontraŭfluan aŭtomatigon. Donu al ĉiu malfermita punkto posedanton kaj limdaton. La fabriko tiam povas apartigi konfirmitajn maŝinajn dezajnenigaĵojn de informoj, kiuj ankoraŭ bezonas aĉetan aprobon.
Elektu la modelon, kiu kongruas kun la aprobita produkto
La KGB90A kaj KGB90AP dividas multajn publikigitajn formajn limojn. La modelelekto do komenciĝas kun eltruda arkitekturo. Uzu KGB90A kiel la deirpunkton por aprobita unuflua koncepto. Uzu KGB90AP kiam du eltrudaj fluoj estas necesaj por la specifita tavolo aŭ kolorstrukturo.
Ne uzu modelkompleksecon kiel anstataŭaĵon de produktodifino. Duobla-eltruda maŝino bezonas du material-traktajn vojojn, difinitan ekmetodon kaj tavolon aŭ koloran inspektadplanon. Se la produkto ne bezonas tiujn funkciojn, ili aldonas laboron sen krei akceptitan produktan avantaĝon.
Ne elektu KGB90A nur ĉar la listigita maŝina pezo estas pli malalta. Muldigo taŭgas, malneta pariza postulo kaj akceptita eligo gravas pli. Unu-flua produkto ankoraŭ povas postuli zorgan murprogramadon, malvarmigon kaj partan uzadon. La produktoprovo devas pruvi la kompletan rezulton.
Se la aĉetanto atendas estontajn produktojn, listigu ilin nun. Kontrolu la plej grandan ŝimon kaj la plej pezan malpuran parison. Marku ajnan estontan postulon de duobla tavolo aŭ duobla koloro. Tiam decidu ĉu la ekstra arkitekturo apartenas al la unua aĉeto aŭ al posta linio. Konservu nekonfirmitajn estontajn ideojn apartaj de la nuna akceptotesto.
Antaŭ sendo, rulu la interkonsentitan parton kun la interkonsentita materialo. Registru la recepton, kvalitajn rezultojn, akceptitajn produktaĵojn kaj utilajn kondiĉojn. Uzu lakontrola listo de startopor komisiado kaj latransiĝa gvidilokiam la produkta familio inkluzivas plurajn muldilojn aŭ kolorojn.
Oftaj demandoj
Kio estas la ĉefa diferenco inter KGB90A kaj KGB90AP?
La nuna KGB90A-tablo listigas unu 90 mm ŝraŭbon kaj 45 kW-ekstrudan motoron. La KGB90AP tablo listigas du 70 mm ŝraŭbojn kaj du 22 kW motorojn. Kinggle priskribas KGB90AP kiel la duoble-eltrudan opcion por duoble-tavolaj aŭ duoble-koloraj produktoj. Multaj publikigitaj formaj dimensioj estas alie la samaj.
Ĉu 60L-kapacita takso signifas, ke ĉiu 60L produkto taŭgas?
Ne. Volumo estas nur frua kribra valoro. La preta muldilo devas konveni al la plato, maksimumaj muldimensioj, dikeco kaj malferma aranĝo. La malneta parizo devas konveni la akumuladpostulon. Projektita areo, krampopostulo, enmetoj, malvarmigo kaj forigo de parto ankaŭ bezonas revizion.
Ĉu la publikigitaj 500 pecoj hore povas esti uzataj kiel produktaĵo?
Ne. Ambaŭ paĝoj etikedas tiun figuron kiel sekcikla eligo. Ĝi ne identigas mulditan produkton, rezinon, pezon, malvarmigan tempon, malakceptan regulon aŭ laŭfluan aranĝon. Produktadproduktado devus esti mezurita kiel akceptitaj partoj dum interkonsentita provo kun la reala produkto kaj materialo.
Kiam aĉetanto devas elekti la modelon de duobla eltruda KGB90AP?
Elektu KGB90AP kiam la aprobita produkto postulas du degelfluojn por specifita duobla-tavola aŭ duobla-kolora strukturo. Difinu ambaŭ materialojn, la celitan rilaton inter riveretoj kaj la inspektadmetodon. Ne aldonu la duan ekstrudilon nur kiel ĝeneralan ĝisdatigon.
Kiajn produktajn informojn Kinggle bezonas por 60L-maŝinpropono?
Sendu la produktan desegnaĵon aŭ fotojn, dimensiojn, finitan kaj malnetan mason, rezinan gradon, murstrukturon, dikajn postulojn, eligcelon kaj funkciajn provojn. Aldonu muldilajn detalojn kaj fabrikajn utilecojn kiam disponeblas. Ĉi tiu informo lasas la maŝinon, kapon, muldilon kaj provan planon uzi la saman produktan bazon.
Kiel oni komparu energikonsumon inter la du modeloj?
Mezuru ĉiun modelon farante la saman akceptitan produkton sub ekvivalentaj kondiĉoj. Rekordmaŝino kWh, akceptita produktaĵo, extrudita maso kaj inkluditaj helpaĵoj de la sama tempigita fenestro. Ne komparu koneksajn motorrangigojn aŭ sekan ciklon kvazaŭ ili estus produktaj energirezultoj.
Sendu la produkton antaŭ ol elekti la modelon
Kunhavigu la desegnon, rezinon, malnetan parizan mason, murstrukturon, muldilajn informojn, akceptitajn elirojn kaj fabrikajn utilecojn. Kinggle povas tiam konfirmi ĉu la KGB90A, KGB90AP aŭ alia platformo taŭgas por la projekto.
Petu Produkt-Bazitan PropononFontoj kontrolis por ĉi tiu gvidilo
- Kinggle KGB90A 60L Akumuli Blow Molding Machine, aktuala produkta priskribo kaj publikigita tabelo, kontrolita la 9-an de septembro 2026.
- Kinggle KGB90AP 60L Akumulilo Blow Molding Maŝino, duobla-eltruda priskribo kaj publikigita tabelo, kontrolita la 9-an de septembro 2026.
- Moog DigiPack III Instrukcia Manlibro, akumulilo-pozicio profil-kontrola metodo, alirita per Kinggle.
- EUROMAP 46.2, Versio 1.0, januaro 2014, produkt-rilata energimezurado por specifita produkto kaj ŝimo.
- Kinggle Venda Procezo, produkta informo petita por maŝinproponoj, kontrolita la 9-an de septembro 2026.