Sur ĉi tiu paĝo
- Kio estas plasta blova muldmaŝino?
- Tipoj de plastaj blovaj maŝinoj
- Ŝlosilaj komponantoj kaj kiel ili influas la produktadon
- 2026 tendencoj en blovmuldado
- Kiel elekti la ĝustan maŝinon
- Instalado, kablado kaj komisiado
- Oftaj problemoj kaj solvo de problemoj
- Merkata perspektivo 2026–2030
- Oftaj Demandoj
- Konkludo
Kio estas plasta blova muldmaŝino?
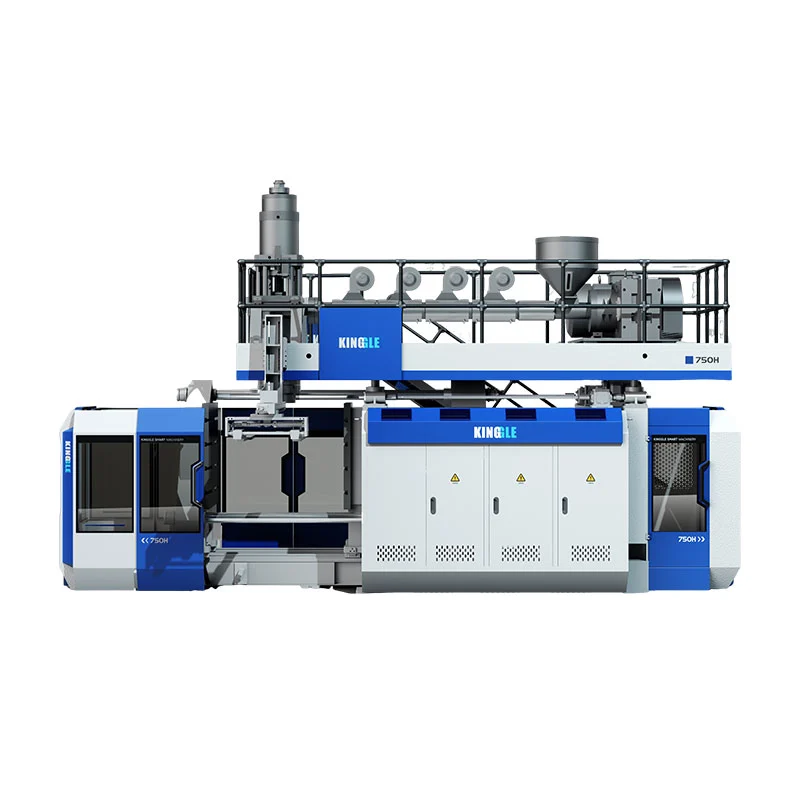
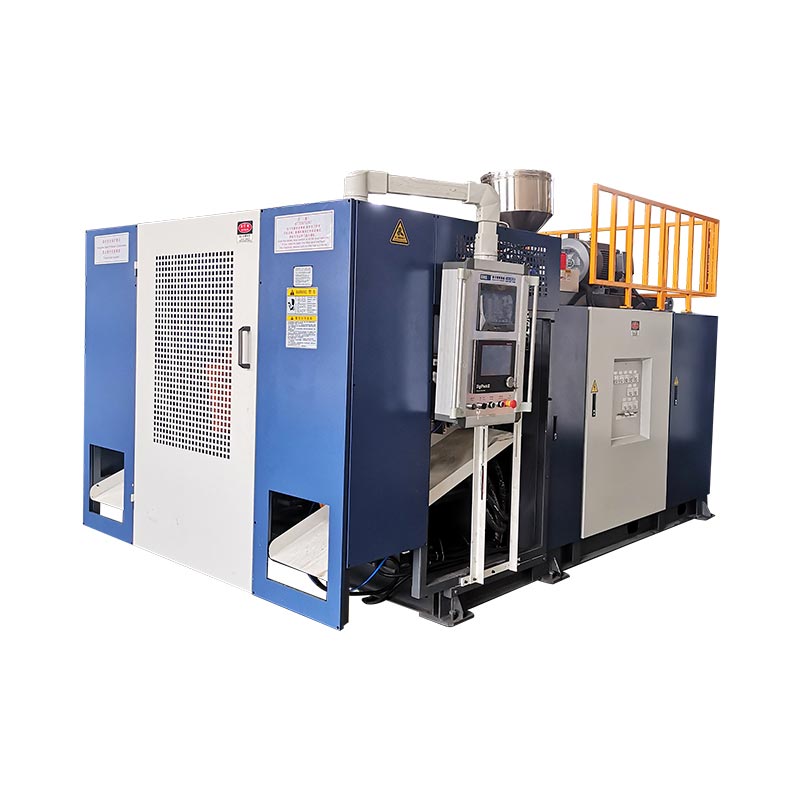
Blovmuldado estas produktada procezo por kavaj plastaj partoj. La maŝino fandas plastan rezinon, formas ĝin en molan formon, kaj uzas kunpremitan aeron por ŝveligi tiun formon kontraŭ la muroj de ŝimo; kiam ĝi malvarmiĝas, la parto tenas la formon de la ŝimo. Kvar stadioj difinas ĉiun maŝinon -hejtado (plastigado), formado (parizo aŭ preformo), blovado kaj malvarmigo— kaj la diferencoj inter maŝinspecoj venas al kiel la mola formo estas kreita antaŭ ol aero estas enkondukita.
Plastaj blovaj maŝinoj produktas vastan gamon da ĉiutagaj kaj industriaj varoj: trinkaĵoj kaj farmaciaĵoj.boteloj, lubrikaĵo kaj kemiaĵoĵerzujoj, industriatamburoj kaj IBC-tankoj, aŭtomobilaj benzinujoj kaj aertuboj, vojbarieroj kaj sennombraj ujoj. La materialo dependas de la parto:PETpor klaraj trinkboteloj,HDPEkaj HMW-HDPE por ladskatoloj, tamburoj kaj tankoj,PPpor varmorezista kaj maldikmura pakado, kaj PVC aŭ inĝenieristikrezinoj kiel PA por specialaj kaj baraj aplikoj.
Tipoj de plastaj blovaj maŝinoj
Estas tri kernaj proceztipoj, krom rapide kreskanta veturkategorio, kiun aĉetantoj nun pezas aparte en 2026.
Eltruda Blovo-Muldanta Maŝino (EBM)
Kiel ĝi funkcias:la ekstrudisto fandas rezinon kaj puŝas ĝin tra ĵetkubo por formi pendantan tubon, la parison; la ŝimo fermiĝas ĉirkaŭ ĝi kaj aero ŝveligas ĝin kontraŭ la kavo. Ĉar la korpo, tenilo kaj kolo formiĝas en ununura pafo, eltruda blovmuldado estas la procezo por pritraktitaj kaj grandaj partoj.Avantaĝoj:malalta kosto de ilo, rapidaj ŝanĝoj kaj la plej larĝa parta gamo - de 100 ml boteloj ĝis 220 L tamburoj kaj plie.Aplikoj:ĵerzujoj, kemiaj tamburoj, akvo- kaj benzinujoj, ilarkestoj, vojbarieroj, ludiloj. Ĝi estas la natura taŭga por alt-volumaj industriaj ujoj, kaj la procezo, pri kiu ni specialiĝas; vidu niankontinuakajakumuliloeltrudaj maŝinoj.
Injekta Blovo-Muldanta Maŝino (IBM)
Kiel ĝi funkcias:preciza preformo estas injekt-muldita sur kernstango, tiam transdonita al blovstacio kie aero ŝveligas ĝin. Ĉar la kolo estas injekt-muldita, IBM donas bonegan kolo-precizecon kaj glatan finaĵon. Ĝi konvenasmalgrandaj, altprecizecaj boteloj kaj kruĉoj— farmaciaj fioloj, kosmetikaj ujoj — en malaltaj volumoj kun tre malalta peceto. Ĝi ne produktas manipulitajn ujojn kaj ne taŭgas por grandaj partoj.
Injekta Streĉa Blovo-Muldanta Maŝino (ISBM)
Kiel ĝi funkcias:PET-preformo estas injektita, tiam streĉita akse dum ĝi estas blovita. Tiu duaksa orientiĝo vicigas la polimeron, produktante muron kiu estas pli klara, pli forta kaj pli malpeza por antaŭfiksita pezo. ISBM estas la normo porPET-akvo kaj nealkoholaj boteloj, kie malpezigo kaj travidebleco estas decidaj. Ĝi estas malsama produktfamilio de HDPE-industriaj partoj.
2026: Tute-elektraj kaj Servo-Driven Blow Molding Machines
Preter proceza tipo, aĉetantoj en 2026 ĉiam pli komparasveturteknologio. Tradiciaj maŝinoj uzas fiks-delokiĝan hidraŭlikon, kiuj funkcias per plena potenco sendepende de ŝarĝo.Tute elektramaŝinoj anstataŭigas hidraŭlikon per servomotoroj, kajservo-movita hidraŭlikamaŝinoj veturas la ĉefan pumpilon laŭpeto — ambaŭ tranĉas energiuzon akre kaj plibonigas ripeteblon. Tute-elektraj dezajnoj estas oftaj sur malgrandaj, altprecizecaj maŝinoj; por grandaj industriaj partoj kiuj bezonas tre altan kramforton, aservo-movita hidraŭlikamaŝino tipe donas la plej bonan ekvilibron de energiŝparo kaj tunaro. Niaj maŝinoj uzas servon ĉefan pumpilon kun frekvenca konverta kontrolo ĝuste pro tio.
Tablo 1 · Maŝino-tipo kontraŭ materialo, kapablo, apliko kaj 2026 avantaĝo
| Tajpu | Materialoj | Tipa kapablo | Plej bonaj aplikoj | 2026 avantaĝo |
|---|---|---|---|---|
| Eltrudado (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml - 2.000 L | Buŝujoj, tamburoj, tankoj, aŭtopartoj | Plurtavolaj kapoj prizorgas PCR/remuelitajn tavolojn |
| Injekto (IBM) | PE, PP, PS | ≤ ~0.5 L | Farmaciaj kaj kosmetikaj malgrandaj boteloj | Tre malalta peceto, precizaj koloj |
| Injekta streĉado (ISBM) | PET | 0,2-10 L | Boteloj de akvo kaj nealkoholaĵoj | Malpezigo, klareco |
| Servo / tute elektra | Ajna (veturadteknologio) | Varias | Energikritikaj, alt-volumenaj linioj | Plej granda energi-efikeca levilo |
Ŝlosilaj komponantoj kaj kiel ili influas la produktadon
Du maŝinoj povas kunhavi titolon kapaciton tamen rezulti tre malsame, ĉar kvalito kaj eligo vivas en la komponantoj. Pli malmultekosta maŝino kun malforta murregado kutime rezultas esti la multekosta - la rezino, kiun ĝi malŝparas ĉiuflanke, superas la prezinterspacon ene de monatoj.
- Ŝraŭbo/plastiga unuo.Fandas kaj mezuras la rezinon. Ŝraŭbdiametro (tipe 50-100 mm) kaj L/D-proporcio (24-25) determinas fandaĵhomogenecon kaj trairon; malstabila fandado aperas kiel malkonsekvencaj partoj laŭflue.
- Mortkapo kaj pariza kontrolo.Formas la parozon kaj profilas ĝian muron laŭ ĝia longo. Alt-rezolucia murdikeca regilo (ekzemple 100-punkta MOOG-sistemo) estas la ununura plej granda levilo pri kaj rezina kosto kaj partforto.
- Krampo unuo.Fermas kaj tenas la ŝimon kontraŭ interna batpremo. Sinkrona krampo kun rekta prema ŝlosado tenas platojn paralelaj; tro malmulte da tunaro produktas fulmajn kaj malfortajn partojn.
- Malvarmiga sistemo.Metas la parton kontraŭ la ŝimo. Malvarmigo estas kutime la plej longa paŝo en la ciklo, do malvarmiga dezajno - ne la extruder - fiksas realan eliron kaj kontrolas varpadon.
- Kontrolsistemo kaj aŭtomatigo.Kuras kaj aŭtomatigas la linion. Fidinda PLC/HMI (Mitsubishi, Weinview) plus robot-elprenado kaj senbrilado protektas konsistencon kaj OEE ĉe senpilotaj kuroj.
Tablo 2 · Komponanto kontraŭ funkcio, kvalita metriko kaj kion demandi aĉetante
| Komponanto | Funkcio | Kvalita metriko tuŝita | Demandu la provizanton |
|---|---|---|---|
| Ŝraŭbo / plastigado | Fandi kaj mezuri rezinon | Melt homogeneity, eligo | Diametro de ŝraŭbo, L/D, HDPE kg/h? |
| Die kapo / pariza kontrolo | Parizo de formo kaj profilo | Murdikeca unuformeco, rezino uzo | Kiom da murdikecaj punktoj? |
| Krampo unuo | Fermu kaj tenu ŝimon | Flash, parta integreco | Kramforto kaj ŝlosa tipo? |
| Malvarmiga sistemo | Agordu la parton | Cycle time, warpage | Malvarmiga dezajno kaj akvospeco? |
| Kontrolo / aŭtomatigo | Kuru kaj aŭtomatigu | Konsistenco, OEE | PLC/HMI-marko, robot-elprenado? |
2026 tendencoj en blovmuldado
PCR kaj reciklita rezino kongruo
Markaj kaj reguligaj celoj puŝas reciklitan enhavon (PCR) supren tra pakado. Kuranta varia, foje poluita reciklita fandado postulas pli striktan parison kaj temperaturkontrolon, kaj ofte aplurtavola die kapodo regrind aŭ PCR-kerno povas esti krampita inter virgaj haŭtoj. Maŝinoj kun preciza kontrolo de murdikeco kaj stabilaj temperaturzonoj pritraktas reciklitan rezinon multe pli pardoneme.
AI kaj inteligenta monitorado
La linio fariĝas pli instrumentita.OEE paneloj, prognoza prizorgado, fora diagnozo kaj aŭtomata parametro-alĝustigo moviĝas de altkvalitaj elektoj al atendoj. Eĉ baza surŝipa alarmsistemo, kiu lasas la provizanton diagnozi misfunkciadojn malproksime, povas igi plur-tagan ĉesigon en samtagan riparon - kiu, sur 24/7 linio, valoras pli ol modesta diferenco en maŝinprezo.
Energia efikeco
Energio estas ripetiĝanta kosto, kiu funkcias dum la vivo de la maŝino, do ĝi ĉiam pli kondukas aĉetajn decidojn. La ĉefaj leviloj estas aservo ĉefa pumpilo, optimumigita kunpremitaera uzo (aero estas unu el la plej multekostaj servaĵoj en planto), kaj efika malvarmigo. Ĉar energio estas vera komponento de kosto por botelo, efika stirado ofte pagas pli rapide ol iu ajn alia ĝisdatigo sur alt-volumena linio.
Tablo 3 · 2026-tendenco kontraŭ fabrika efiko, aĉetpunkto kaj ROI
| Tendenco | Efiko sur la fabriko | Aĉeta punkto | ROI-valoro |
|---|---|---|---|
| PCR / reciklita rezino | Devas kuri varia, poluita fandado | Plurtavola kapo + forta murkontrolo | Renkontas markon/reguligajn reciklitajn celojn |
| AI / inteligenta monitorado | Malpli malfunkcio, pli rapida agordo | OEE panelo, fora diagnozo, alarmsistemo | Pli alta daŭro, pli malalta peceto |
| Energia efikeco | Daŭranta energio = daŭra kosto | Servopumpilo, optimumigita aero, efika malvarmigo | Pli malalta kosto por parto, pli rapida repago |
Kiel elekti la ĝustan plastan blovidan maŝinon
La plej fidinda maniero specifi maŝinon estas labori de la parto eksteren, kaj juĝi pri totalkosto de posedo prefere ol glumarkprezo:
- Unue difinu la produkton.Plej granda grandeco, ĉu ĝi havas tenilon, la rezinon, la murspecon kaj ajnan atestilon (gut-testo, UN).
- Tiam difinu eliron.Konvertu sekciklon al reala eligo kaj ĉiutaga volumo antaŭ ol elekti unuopan kontraŭ duoblan stacion aŭ akumulilon.
- Kongruu kun la maŝino-tipo.Pritraktita/granda → eltrudo; malgranda preciza → injekto; klara PET → etendi.
- Pesi energion kaj aŭtomatigon.Servoveturado kaj robot-elprenado altigas prezon sed malaltigas kurendan koston.
- Kontrolu servon, rezervaĵojn, instalu kaj trejnadon.Maŝino estas dekjara rilato; subteno decidas funkcian tempon.
- Juĝu pri TCO, ne prezo.Rezino, energio, rubo kaj malfunkcio malpliigas la prezinterspacon inter du maŝinoj dum sia vivo.
Tablo 4 · Kontrollisto de Aĉetanto
| Kriterio | Kion konfirmi |
|---|---|
| Kapacito | Maksimuma parta volumo + realisma ĉiutaga eligo |
| Energio | Servoveturado, instalita kW, aero kaj akvo-uzo |
| Materiala kongruo | HDPE / PP / PVC / PA / PCR enhavo |
| Ŝanĝrapideco | Ŝanĝtempo de muldilo, unuopa kontraŭ plur-ĵetkubo |
| Postvenda subteno | Garantio, instalo, trejnado, rezervaj partoj |
| Sekureco kaj konformeco | Malpeza kurteno, CE, faltesto / UN kie necesas |



Instalado, kablado kaj komisiado
Blovmuldlinio estas servaĵo-peza instalo, kaj la plej multaj ekprokrastoj venas de ejopreteco prefere ol la maŝino mem. Konfirmu la necesaĵojn antaŭ ol la maŝino alvenos:
- Utilaĵoj.Ĝusta nutrado kaj drataro, purigu kunpremitan aeron je la bezonata premo, malvarmiga akvofluo kaj premo, kaj hidraŭlikaj konektoj kie aplikeblas.
- Loko kaj fundamento.Ebena, ŝarĝa planko por la maŝina pezo, kaj plie libera spaco ĉirkaŭ la plato, ekstrudisto kaj elprenado por funkciado kaj prizorgado.
- Komisiona sekvenco.Ekfunkciigu la oleopumpilon, alportu la maŝinon al temperaturo (permesante plurajn horojn kun malvarmiga akvo enŝaltita), komencu eltruadon kaj la murdikan regilon, tiam rulu manajn ciklojn antaŭ ol ŝanĝi al aŭtomata.
- Akcepto (provo).Kontrolu sekciklan eliron, murdikan unuformecon, partan pezon kaj finpoluron, kaj sekurecajn funkciojn antaŭ subskribo.
Niaj inĝenieroj vojaĝas al via fabriko por instali, komisii kaj trejni funkciigistojn, do la linio atingas stabilan produktadon pli rapide ol mem-instalado.
Oftaj problemoj kaj solvo de problemoj
Plej multaj difektoj de blovo-muldado retroiras al kvar leviloj - muro-dikecprofilo, fanda temperaturo, kramforto kaj malvarmigo. Ĉi tiu tabelo mapas la difektojn pri kiuj plej demandas aĉetantoj al siaj kutimaj kaŭzoj kaj korektoj.
Tabelo 5 · Difekto kontraŭ verŝajna kaŭzo kaj riparo
| Difekto | Verŝajna kaŭzo | Unue ripari por provi |
|---|---|---|
| Elfluo | Malforta pinĉ-for/maldika muro ĉe veldo | Alĝustigu murprofilon kaj pinĉi, blovi tempigon |
| Neegala murdikeco | Pariza profilo malŝaltita/morto ne centrita | Reprofilu parison, centri la ĵetan kapon |
| Malstabila parozo | Fandtemperaturo / stokado bato | Kontrolu temperaturzonojn kaj stokadon |
| Nebuleto / blankigado | Temperaro de fandado aŭ malvarmigo tro agresema | Agordu fanditan temperaturon kaj malvarmigon |
| Rocker fundo | Baza malvarmigo/blovpremo | Alĝustigu bazan malvarmigon kaj blovu premon |
| Troa ekbrilo | Nesufiĉa krampo / eluzita ŝimo | Kontrolu kramforton, inspektu ŝimon |
| Varpaĝo / deformado | Nesufiĉa malvarmigo | Plilongigi malvarmigan tempon, malaltigi akvotemperaturon |
Kiam eligo malpliiĝas ol kvalito, la kaŭzo estas pli ofte la stokado aŭ malvarmigo ol la ekstrudisto - tio estas la unua loko por rigardi. Konstanta forĵetaĵo kaj neplanitaj haltoj ankaŭ estas la plej granda kaŝita trenado de OEE, tial stabila murregado kaj fidinda aŭtomatigo repagas multe pli ol ilia ĉefkosto.
Merkata perspektivo 2026–2030
Postulo estas konstanta kaj ampleksa. Laŭ Grand View Research, la tutmonda plasta blovita maŝina merkato estis proksimumeUSD 3.2 miliardojn en 2024 kaj estas projekciita atingi proksimume USD 4.0 miliardojn antaŭ 2030, CAGR de ĉirkaŭ 4.2%. Kresko estas pelita de pakado, aŭtomobilaj komponantoj, industriaj ujoj kaj kuracado, kunAzio-Pacifika la plej granda regiono ĉe ĉirkaŭ 39% de la merkato. Ekstrudado restas la plej granda proceza segmento por industriaj kavaj partoj, dum PET-streĉado-blovo-muldado gvidas en trinkaĵpakaĵo.
Por aĉetantoj, la praktika signalo estas, ke ĉi tio estas moderniga merkato, ne eksplodo: kresko koncentriĝas kie maŝinoj aldonas efikecon, reciklitan kapablon kaj aŭtomatigon. Tial aĉeta decido de 2026 temas malpli pri bazaj specifoj kaj pli pri energia efikeco, PCR-kongruo, funkciado kaj totalkosto de posedo.
Akiru citaĵon de plasta blovita maŝino
Diru al ni vian produkton, grandecon, rezinon kaj ĉiutagan produktadon — ni rekomendos la ĝustan tipon kaj agordon, kun realaj specifoj kaj ciklaj ciferoj.
Akiru Citaĵon Babilu sur WhatsAppOftaj demandoj
Kio estas plasta blova muldmaŝino?
Ĝi faras kavajn plastajn produktojn per varmigado de rezino, formante ĝin en molan formon, ŝveligante ĝin per kunpremita aero ene de ŝimo, kaj malvarmigante ĝin - produktante botelojn, ĵerzujojn, tamburojn, tankojn kaj ujojn. La ĉefaj tipoj estas eltrudado, injekto kaj injekto-streĉado-bloviĝo.
Kio estas la ĉefaj specoj de blovaj muldaj maŝinoj?
Eltrudado (EBM) por pritraktitaj kaj grandaj HDPE-partoj, injekto (IBM) por malgrandaj precizaj boteloj, kaj injektostreĉado (ISBM) por klaraj PET-boteloj. Maŝinoj ankaŭ estas priskribitaj kiel kontinuaj, akumuliloj, plurtavolaj kaj servo/tute-elektraj.
Kiuj materialoj povas esti uzataj?
HDPE kaj HMW-HDPE, PP, PVC kaj PA sur eltrudaj maŝinoj; PET sur injektaj streĉaj maŝinoj. HDPE estas norma por ladskatoloj, tamburoj kaj tankoj; PET por klaraj boteloj.
Kiom kostas plasta blovita maŝino?
Kosto estas movita de partgrandeco kaj kramforto, nombro da ĵetkuboj, unuopaj kontraŭ plurtavolaj muroj kaj aŭtomatigo. Malgrandaj unu-staciaj maŝinoj estas la plej atingeblaj; grandaj akumulaj tamburlinioj kostas multe pli. Tuta kosto de posedo - energio, rubo kaj prizorgado - kutime gravas pli ol la glumarkoprezo.
Kio estas la diferenco inter eltrudado kaj injekta blovo?
Eltrudado eltrudas kavan parison kaj blovas ĝin, farante pritraktatajn kaj grandajn partojn. Injekto muldas precizan preformon unue, poste blovas ĝin - ideala por malgrandaj, precizaj boteloj sed ne por teniloj aŭ grandaj partoj.
Kiel mi elektas la ĝustan maŝinan grandecon?
Komencu de via plej granda parto volumo kaj ĉiutaga produktado. Multipliku sekciklan eliron per efika faktoro de 0,75–0,85 kaj viajn kurantajn horojn por kontroli realan kapaciton, tiam elektu unuopan kontraŭ duoblan stacion, aŭ akumulilon por grandaj partoj.
Kiel mi reduktas difektojn kaj forĵetaĵojn?
La plej multaj difektoj spuras al muro-dikecprofilo, fanda temperaturo, kramforto aŭ malvarmigo. Preciza pariza murdikeca kontrolo, ĝusta krampa tunaro kaj taŭga malvarmigo forigas la plimulton de elfluado, ekbrilo, neegala muro kaj varpado.
Ĉu tute elektraj blovmuldaj maŝinoj valoras ĝin en 2026?
Tute elektraj kaj servo-movitaj maŝinoj tranĉas energiuzon kaj plibonigas ripeteblon, do ili repagos plej rapide sur alt-volumaj, energiintensaj linioj. Por grandaj industriaj partoj, servo-movita hidraŭlika maŝino ofte donas la plej bonan ekvilibron de energiŝparado kaj alta krampa forto.
Konkludo
Elekti plastan blovidan maŝinon estas sekvenco, ne ununura spec: difinu la parton, grandigu la eliron, kongruu kun la proceza tipo, tiam pezu energion, aŭtomatigon kaj subtenon. Eltrudado kovras la plej multajn industriajn ujojn, injekto konvenas al malgrandaj precizaj boteloj, kaj streĉa blovo-muldado posedas PET-trinkaĵojn - kun servo- kaj tute elektraj stiradoj nun tranĉantaj ĉiujn tri en energio. En 2026 la decidoj kiuj apartigas bonan aĉeton de multekosta estasenergiefikeco, PCR-kongruo, aŭtomatigo, OEE kaj totalkosto de posedo— subtenata de reala servo-subteno. Akiru tiujn ĝustajn kaj la maŝino gajnas sian konservadon dum jardeko.