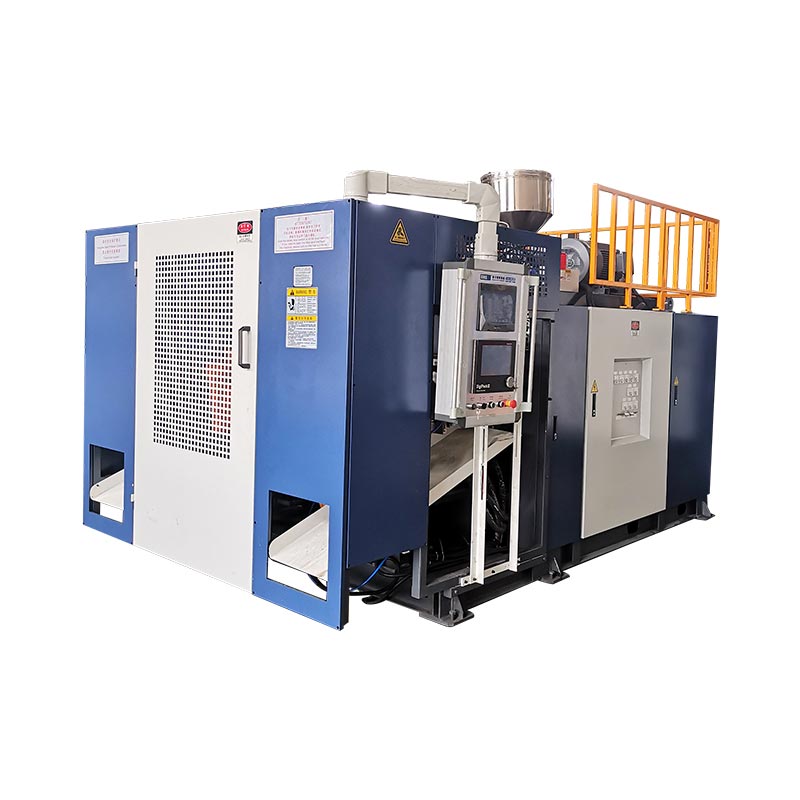
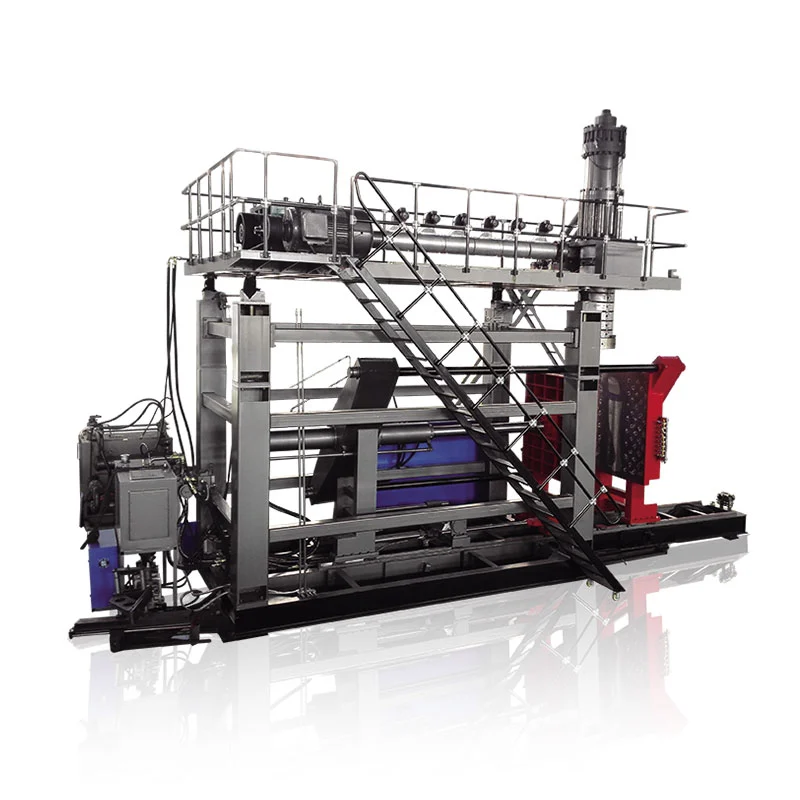
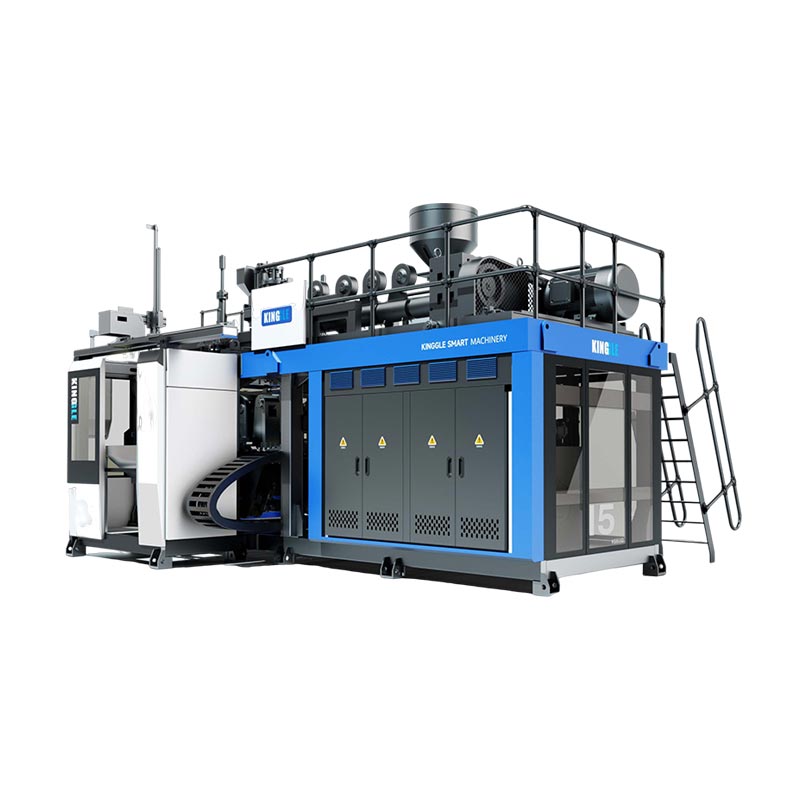
Elektu aŭtomatan blovidan maŝinon laŭ la produkto, kiun ĝi devas liveri kaj la operacioj inkluditaj post muldado - ne laŭ la vorto "aŭtomata" sur la citaĵo. Por eltruda blovo-muldado, specifu la rezinon, ilaron, elprenadon, tondilon, inspektadon kaj translokigon kiel unu produktadsistemon. Ni rekomendas aprobi la agordon kontraŭ akceptitaj ujoj ĉe la fina elfluejo, ne katalogo-sekcikla figuro.
Molda maŝino povas funkcii per aŭtomata ciklo dum homoj ankoraŭ forigas fulmon, kontrolas botelojn aŭ plenigas kartonojn. Tio povas esti la ĝusta aranĝo por malgranda, ŝanĝiĝanta produkta gamo. Ĝi estas malĝusta aranĝo se la investa kazo supozas, ke tiuj laborlokoj malaperis. Difinu la limon antaŭ ol kompari prezojn.
Kvin decidoj, kiuj gravas antaŭ ordono
- Kongruu la muldan procezon al la parto antaŭ ol kompari aŭtomatigajn nivelojn.
- Difinu ĉiun translokigon kaj finoperacion, inkluzive de laboro, kiu restas mana.
- Ekvilibro la muldan indicon kun tondado, inspektado kaj paka kapablo.
- Provu misfunkciadon kaj ŝanĝojn, ne nur seninterrompan produktadon.
- Komparu totalan liniokoston per akceptita ujo sub la samaj kondiĉoj.

Kion kovras "aŭtomata" en blovmuldado?
"Aŭtomata" priskribas kiel operacioj estas kontrolitaj. Ĝi ne identigas kiel la plasta parto estas formita. Aŭtomata eltruda blovforma maŝino kaj PET-botelo-blova maŝino povas ambaŭ ruli programitajn sekvencojn, tamen ili bezonas malsamajn materialajn preparojn, ilojn kaj finantajn aranĝojn. Aĉetanto serĉanta plene aŭtomatan blovidan maŝinon unue solvi la procezan demandon.
En eltruda blovmuldado, la maŝino formas fanditan tubon nomitan parizo. La ŝimo kaptas tiun tubon, kaj aero formas la kavan parton. PET-streĉado-blovmuldado uzas preformon, kiu estas streĉita kaj ŝveligita. Tiuj malsamaj komencaj formoj klarigas kial PET-antaŭforma-ŝarĝa gvidilo ne estas kompleta aĉetgvidilo por HDPE-deteriva botellinio.
| Decido | Eltruda blovmuldado | PET-streĉado-blovmuldado |
|---|---|---|
| Komenca formo | Ekstrudita fandita parizo | PET-preformo |
| Ofta aĉeta kunteksto | HDPE-boteloj, pritraktitaj ujoj kaj industriaj kavaj partoj | Klaraj trinkboteloj faritaj el preformoj |
| Aŭtomatigaj demandoj | Partoliberigo, fulma forigo, tondado, testado kaj translokigo | Preforma uzado, hejtado/streĉado-blovado sekvenco kaj botelo translokigo |
Proceza referenco:Gvidilo de blovmuldmaŝino de Kinggle. Produktgeometrio kaj rezina grado determinas la finan procedelekton.
Apartigu la maŝinon, la ĉelon kaj la linion
Maŝinnivela aŭtomata ciklo kovras la interkonsentitan muldan sekvencon. Aŭtomatigita ĉelo aldonas difinitan uzadon aŭ finadon ĉirkaŭ tiu maŝino. Produkta linio ligas sinsekvajn operaciojn tra interkonsentita akcept-produkta limo. Pakado povas esti ene de tiu limo, aŭ ĝi povas resti aparta fabrikoperacio.
Ĉi tiuj estas utilaj aĉetaj distingoj, ne promeso, ke ĉiu provizanto uzas la saman terminologion. Metu la realajn operaciojn en la specifon. "Tute aŭtomata" sen ekipaĵlisto lasas tro da loko por malsamaj interpretoj.
Ni preferas specifan priskribon kiel "aŭtomata muldado, orientita elprenado, deflashing kaj elprovita elfluo" super larĝa etikedo. Ĝi rakontas al la aĉetanto kie la preta produkto aperas kaj kio ankoraŭ bezonas atenton. Materiala replenigo, specimenigo, rubomanipulado kaj kartono-ŝanĝoj ankaŭ bezonas posedantojn, eĉ kiam la normala mulda sekvenco funkcias sen ripetema mana uzado.
Same, aŭtomata kontrolo ne samas kiel tute elektra stirado. Veturadtipo, stacia aranĝo, kapnombro kaj aŭtomatiga amplekso estas apartaj elektoj. Reviziu ĉiun kontraŭ la laboro anstataŭ trakti ilin kiel unu premian specifon.
Komencu kun la parto kaj la produktada horaro
La nominala volumeno de botelo ne sufiĉas por specifi sian produktadlinion. Mallarĝa ronda botelo kaj larĝa pritraktata ujo povas porti la saman likvan volumenon sed bezonas malsamajn ŝimojn, elprenajn ilojn kaj subtenojn. La linio devas pritrakti la realan eksteran formon, ne abstraktan "2 L-produkton."
Komencu kun la parto desegnaĵo kaj la finita kondiĉo atendata ĉe elfluo. Registru la kolfinon, tenilmalfermaĵon, korpan dimensiojn, celan pezon kaj kritikajn kvalitajn postulojn. Konfirmu la ĝustan rezinan gradon, kolorpakaĵon kaj interkonsentitan reciklitan aŭ remuelitan kondiĉon. Ĉi tiuj detaloj faras proponitan provon rilata al la celita laboro.
Traduku la vendan planon en produktan postulon
Difinu akceptitajn ujojn por deĵoro kune kun la nombro da deĵoroj, aroj kaj ŝanĝfrekvenco. Alta hora tarifo estas malpli utila se plej multaj mendoj bezonas mallongajn kurojn kaj ampleksajn ilajn ŝanĝojn. Pli malrapida sed pli facile ŝanĝebla ĉelo povas pli bone konveni tiun produktan miksaĵon. Nek konkludo povas esti atingita de maksimuma katalogoproduktado sole.
Enlistigu la produktan familion, ne nur la unuan lanĉan botelon. Identigu la plej larĝan parton, la plej pezan kaj la plej malfacilan por kroĉi aŭ tranĉi. Ĉi tiuj povas esti malsamaj SKUoj. Tiam decidu kiuj produktoj devas funkcii laŭ la komenca konstruo kaj kiuj postulas estontajn ilojn aŭ apartajn ekipaĵojn.
- Frostigu la testan artikolon:desegna revizio, rezino, finita pezo kaj postulataj provoj.
- Agordu la liverkondiĉon:tondita, inspektita, orientita, kalkulita aŭ pakita.
- Difinu la horaron:bonaj ujoj por deĵoro, funkciaj horoj kaj planitaj SKU-ŝanĝoj.
- Kontrolu la ilan familion:muldiloj, kap-ĵeto, kroĉaj aparatoj, tondado de nestoj kaj testaj sigeloj.
- Aprobas la ĉelan koverton:servaĵoj, gardado, serva aliro kaj produkta fluo.
Stacidomo, ĵetelirejoj kaj kavaĵoj bezonas apartan revizion. Du stacioj ne signifas du ellasejojn. Multkapa blova muldmaŝino ne kongruas ĉiun botelon kun la ellasiga interspaco. Plurtavola kapo priskribas murkonstruadon, ne la nombron da finitaj ujoj per evento.
Tiu de Kinggleplurkapa kontraŭ plurkava gvidiloklarigas tiujn agordajn distingojn. Uzu tiun revizion antaŭ ripari la aŭtomatigan aranĝon. Post kiam la kavaĵaranĝo estas aranĝita, la elprena kaj fina ekipaĵo devas konservi ĉiun pozicion per translokaj kaj kvalitkontroloj.
La plej utila enketo tial inkluzivas desegnaĵon, materialan specifon, produktadhoraron kaj kvalitan difinon. Por HDPE botela produktadlinio, peto por "aŭtomata plasta botelo faranta maŝino" sen tiuj enigaĵoj ne povas establi la ĝustan linion amplekso.
Kontrolu la maŝinajn sistemojn, kiuj starigas produktan kvaliton
Laŭflua aŭtomatigo ne povas ripari malstabilan parison, netaŭgan pinĉ-for aŭ parton kiu lasas la ŝimon tro mola por manipuli. La mulda procezo devas produkti ripeteblan artikolon antaŭ ol la transiga sistemo povas liveri ripeteblajn rezultojn. Alie, la roboto fariĝas preciza maniero movi malkonsekvencajn partojn.
La gravaj partoj de blova muldmaŝino inkluzivas la ekstrudilon, kapon, fiksan unuon, blovsistemon, malvarmigajn cirkvitojn kaj kontrolojn. Reviziu ilian kontribuon al la aprobita parto prefere ol elekti laŭ komponentnomoj sole. Rekonita PLC-marko, ekzemple, ne establas la provizitajn receptfunkciojn aŭ kontraŭfluan komunikadon.
| Sistemo | Kion revizii | Indico por peti |
|---|---|---|
| Ekstrudado kaj die kapo | Rezina taŭgeco, malneta pariza postulo kaj ellasejo-ekvilibro | Produktadaj specimenoj kaj identigitaj materialaj kondiĉoj |
| Pariza kontrolo | Murdistribuo ĉe la kritikaj lokoj de la parto | Poziciaj mezuradoj kaj konservita recepto |
| Ŝimo kaj krampo | Ilaro ĝustigas, pinĉi kaj liberigi liberecon | Aprobitaj desegnaĵoj kaj muldita parto-inspektado |
| Malvarmigo kaj uzado | Parta rigideco ĉe la planita liberigo kaj kroĉpunktoj | Translokiga provo kun la reala parto |
| Kontroloj | Sekvenco, alarmoj, recepta amplekso kaj laŭfluaj signaloj | Funkcia pruvo kaj listo de interfaco |
Konkreta referenco: la unustaciomaŝino de 2 L de Kinggle
LaKGB2L-produkta paĝolistigas maksimuman ujan kapaciton de 2 L, 50 mm ŝraŭbon, 30 kg/h HDPE-fandkapaciton kaj maksimuman ŝimgrandecon de 360 × 380 mm. Ĝi ankaŭ priskribas du-, tri- kaj kvar-elirejojn agordojn por pli malgrandaj boteloj en la 100 ml-1 L-gamo. Ĉi tiuj valoroj helpas ekzameni proponitan laboron; ili ne anstataŭas ilan revizion.
La sama paĝo etikedas 600 PC/HR kiel "Eligo (seka ciklo)." Tio ne estas la akceptita eligo de identigita ŝampubotelo, ŝimo kaj finlinio. Produktada postulo bezonas la realan materialon, malvarmigan tempon, aktivajn poziciojn kaj inspektan kondiĉon. Traktu la sekciklan eniron kiel la publikigitan moviĝreferencon ĝi estas.
Por mult-elirejo-propono, kontrolu la kombinitan malpuran parizan mason same kiel kav-taŭgecon. Finita botela pezo ekskludas la ekbrilon, kiun la extruder ankaŭ provizas. Pli da ellasejoj povas pliigi la postulon pri eltrudado, malvarmigo kaj finado kune. Kapokalkulo sole ne povas establi uzeblan produktokvanton.
Ni aprobus la muldan sistemon nur post kiam la kritikaj partmezuradoj kaj transiga konduto estas stabilaj sub la interkonsentitaj kondiĉoj. Aldonante transportilon antaŭ solvado de tiuj problemoj movas la problemon pli malproksimen laŭ la linio. Por murdistribuo, uzu lagvidilo pri pariza programadoapud la produkta desegnaĵo.
Indiku la linion de nutrado al akceptitaj ujoj
La plej forta specifo por blovmulda aŭtomatigo sekvas la produkton tra ĉiu operacio. Ĝi diras, kion ĉiu modulo ricevas, kion ĝi liveras kaj kiu posedas la konekton al la sekva modulo. Ĉi tio estas pli utila ol longa listo de robotoj, transportiloj kaj sensiloj sen interkonsentita procezlimo.
Kinggle estas publikigitaaŭtomatigaj kapablojinkluzivi laŭflue tondado, inspektado kaj pakado. Por botelprojekto, traduku tiun kapablon en difinitan amplekson. Aŭtomata deflashing, koltondado, liktestado kaj pakado estas malsamaj funkcioj; neniu estu silente supozata el la ĉeesto de alia.
| Operacio | Demando por solvi | Akceptokontrolo |
|---|---|---|
| Nutrado | Kiu provizas transportadon, miksadon kaj materialnivelan kontrolon? | La aprobita materialo atingas la saltegon sen neplanita provizinterrompo. |
| Elporto | Kie estas la parto kaptita, kaj kia orientiĝo lasas la unuon? | Neniu maltrafita translokigo aŭ neakceptebla markado sur la testa artikolo. |
| Deflashing kaj tondado | Kiuj ekbrilaj kaj finfinaj funkcioj estas forigitaj? | Bezonataj randoj, kolo kaj tenilo-malfermaĵoj renkontas la partdifinon. |
| Inspektado kaj malakcepto | Kiuj testoj estas enliniaj, kaj kiel malsukcesaj partoj estas apartigitaj? | Interkonsentitaj defiospecimenoj estas identigitaj kaj direktitaj ĝuste. |
| Transportado kaj pakado | Kia botelkondiĉo kaj aranĝo devas atingi la sekvan stacion? | Transdono, amasiĝo kaj fina kalkula laboro laŭ la interkonsentita rapideco. |
Donu al ĉiu limo unu nomitan integrigan posedanton. Se la maŝinprovizanto provizas la elprenadon kaj alia provizanto provizas la liktestilon, iu ankoraŭ devas aprobi la botelorientiĝon, transigan altecon, interspacon kaj kontroli manpremadon. Aĉeti kongruajn aspektantajn modulojn ne samas kiel aĉeti integran ĉelon.
Konsentu kiom "preta", "parto ĉeestanta", "ciklokompleta" kaj misfunkciaj kondiĉoj estas reprezentitaj kie tiuj signaloj estas necesaj. Identigu kiu regilo iniciatas halton kaj kiu unuo raportas la komencan misfunkciadon. La preciza arkitekturo estas projekt-specifa, sed la respondeco ne povas resti neklara.
Kontrolu rubfluon aparte de la akceptata produkta itinero. Forigita fulmo bezonas kolekton kaj interkonsentitan disponon. Reuzo dependas de la materialaj kaj produktaj postuloj; aŭtomata muelila konekto ne rajtigas ajnan regrindprocenton. Tenu la materialan recepton kontrolita.
Por testoj pri botelo, difinu la testan metodon, fiksaĵon, sigelan kondiĉon kaj interkonsentitajn defiajn specimenojn. Teststacio devas fari pli ol montri verdan rezulton. Ĝi devas disigi fiaskojn fidinde kaj registri kalkulojn sen lasi malakceptitajn partojn reveni nerimarkite al la bonprodukta transportilo.
La amplekso-desegnaĵo ankaŭ devus montri prizorgadon kaj muldŝanĝan aliron. Uzu Kingglegvidilo pri utileco kaj fabrik-aranĝokunordigi potencon, aero, akvon kaj spacon kun ĉiuj inkluzivitaj helpaĵoj.
La transdono povas limigi eliron antaŭ ol la muldmaŝino faras
Blovmulda produktadlinio liveras nur tion, kion ĝiaj ligitaj operacioj povas subteni. La plej rapida modulo ne povas kompensi senfine por pli malrapida tondilo, testilo aŭ pakstacio. Bufroj donas al la linio tempon por renormaliĝi post mallonga interrompo; ili ne forigas persistan kapacitan miskongruon.
Unue metu ĉiun ekipaĵan tarifon sur la sama bazo. Ĉu la nombro signifas muldajn eventojn, malpurajn partojn, provitajn partojn aŭ akceptitajn ujojn? Ĉu ĝi kovras nur daŭran kuradon, aŭ inkluzivas replenigon kaj ordinarajn haltojn? Komparu tarifojn nur post kiam tiuj difinoj kongruas.
Laborita ekzemplo kun eksplicite supozita produktadbazo
Konsideru proponitan linion, kiu liberigas 480 ujojn hore post muldado kaj tondado. Supozu, ke ĝia unu-pozicia liktestilo postulas 8 sekundojn por la kompleta ŝarĝo, testo, decido kaj malŝarĝa sekvenco. Ĝia ideala kapacito estas 3,600 ÷ 8 = 450 ujoj je horo. Ĉi tiuj estas planaj supozoj, ne mezurita maŝino rezulto de Kinggle.
Envenanta kurzo: 480/h · Ideala testkapacito: 450/h · Amasiĝo: 30/h
Eĉ sen elproviloj haltoj, alvenantaj partoj superas ĝian kapaciton je 30 ujoj hore. Bufro kun 15 uzeblaj pozicioj plenigus 15 ÷ 30 = 0.5 horon, aŭ 30 minutojn. Komenci la linion per malplena transportilo povus fari mallongan pruvon aspekti kontentiga. La malekvilibro ankoraŭ ekzistas.
Nun konsideru kompletan elprovilon halton. Je la supozita envenanta rapideco de 480/h, partoj alvenas je 8 por minuto. La samaj 15 liberaj pozicioj disponigas nur 15 ÷ 8 = 1.875 minutojn, proksimume 113 sekundojn, antaŭ ol tiu bufro estas plena. La amasiĝoprocento dum malrapidiĝo kaj dum kompleta halto estas malsamaj.
Tiuj kalkuloj estas utilaj nur se la pozicioj estas vere uzeblaj. Botelo kiu renversas, tuŝas gardiston aŭ ne povas konservi la postulatan orientiĝon ne kreas validan bufropozicion. La kontroloj ankaŭ bezonas interkonsentitan respondon antaŭ ol la sekura amaslimo estas atingita.
Kontrolu geometrion kaj rapidecon
Elprena ilaro kaj transportiloj devas pritrakti la parton en ĝia fakta eldonkondiĉo. Identigu ripeteblan tenlokon. Kontrolu ĉu la kolo, korpo aŭ fulmo provizas tiun lokon, kaj ĉu tondado forigas ĝin antaŭ la sekva translokigo. Trajto disponebla ĉe la unua ŝarĝo eble ne ekzistas ĉe la dua.
Ni solvus tiun datuman ĉenon antaŭ ol pliigi maŝinrapidecon. Linio, kiu transdonas laŭ prudenta rapideco kaj antaŭvideble resaniĝas, estas pli bona produktada aktivaĵo ol tiu, kiu bezonas ripetan manan repoziciigon. La preferata solvo povas esti reviziita ilaro, malsama transiga sekvenco aŭ kroma kontraŭflua kapacito - ne pli rapida muldciklo.
Fine, kalkulu akceptitajn ujojn post la interkonsentita inspekta punkto. Konservu kontraŭflue malnetajn kalkulojn por diagnozo, sed ne uzu ilin kiel sendo-produktaĵon. Tiu de Kingglegvidilo pri akcepto de fabrikoklarigas kial produktidenteco, kalkullimoj kaj observada tempo apartenas al la sama rekordo.
Pruvu, ke la linio povas resaniĝi kaj ŝanĝi produktojn
Glata aŭtomata funkciado pruvas nur unu funkciantan staton. Produktado ankaŭ inkluzivas replenigon, malsukcesajn translokojn, malakceptitajn partojn, blokitajn transportiloj kaj produktajn ŝanĝojn. Tiuj okazaĵoj meritas lokon en la akceptplano ĉar la respondo determinas ĉu la ĉelo revenas al kontrolita produktado.
De la fabrikflanko, ni metus misfunkciadon antaŭ polurita manifestacio. Se botelo maltrafas la ŝarĝon, la sekva demando ne estas kiom rapide iu povas remeti ĝin. La demandoj estas kio detektis la misfunkciadon, kiu movado ĉesis kaj kiel la ĉelo konfirmas konatan staton antaŭ rekomenco. Ripeta mankorektado estas simptomo por esplori, ne normala aŭtomata operacio.
Kiam maldikmura botelo renversiĝas post liberigo, ni kontrolus la tenon kaj subtenan kondiĉon antaŭ ol ŝanĝi plurajn procezajn agordojn. Revizu la rigidecon de la parto ĉe translokigo, la fiksaĵajn kontaktopunktojn kaj la moviĝsekvencon. Tiam provu unu kontrolitan korekton kaj inspektu la parton denove. Pli da kapta premo povas krei malsaman difekton anstataŭ ripari la unuan.
La sama disciplino validas kiam likaj malakceptoj altiĝas. Konservu la tuŝitajn specimenojn kaj identigu la pozicion kaj tempon. Kontrolu la testan sigelon kaj fiksaĵkondiĉon apud la muldita kolo kaj pinĉi. Lika testa konekto kaj lika ujo postulas malsamajn korektojn. Ŝanĝi la muldan recepton sen apartigi tiujn kaŭzojn povas malŝpari tempon kaj kaŝi la kulpon.
Difinu reakiron antaŭ ol la faŭlto okazas
- Registru la komencan misfunkciadon, tuŝitan modulon kaj produktan pozicion.
- Alportu la ĉelon al la stato difinita de la aprobita kontrolo kaj sekureca dezajno.
- Havu rajtigitan personaron solvu la kulpon laŭ la preskribita izolado kaj aliro proceduro.
- Akordigu partojn en translokigo, inspektado kaj malakceptaj pozicioj antaŭ rekomenco.
- Rekomencu per la interkonsentita reakiro, tiam kontrolu la postulatajn produktajn kontrolojn.
Ĉi tiuj estas planaj paŝoj, ne permeso eniri garditan ekipaĵon aŭ preteriri interblokon. La integra ĉelo bezonas riskan taksadon kovrantan modulinteragojn kaj antaŭvideblajn intervenojn.ISO 12100:2010prezentas ĝeneralajn principojn por taksado de risko de maŝinaro kaj redukto de risko; la projekto ankaŭ devas identigi la aplikeblajn maŝinspecifajn kaj celpostulojn.
Konservita recepto ne nepre estas kompleta ŝanĝo
Recepto povas memori temperaturojn kaj muldajn movojn dum la plukilo, tajla nesto kaj testilo restas mane alĝustigitaj. Demandu, kiuj pozicioj estas stokitaj, kiuj estas motorigitaj kaj kiuj postulas fizikan ilan ŝanĝon. Tiu de Technedokumentado pri proceza aŭtomatigoprovizas industrian ekzemplon de format-ligitaj agordoj por plukisto, deflashing kaj lik-testilo pozicioj. Tio ilustras la amplekson por specifi; ĝi ne establas tiujn funkciojn sur ĉiu maŝino.
Difinu transan tempon de la fina akceptita parto de unu formato al la unua akceptita parto de la sekva, laŭ la interkonsentita metodo. Rekordu ilan laboron, ĝustigojn, materialan transiron kaj kvalitan liberigon aparte. Ĉi tio elmontras, kion pli rapida revoko de receptoj efektive ŝparas kaj kio restas mekanika aŭ proceza tasko.
Komparu koston por akceptita ujo, ne aŭtomatigajn etikedojn
Duonaŭtomata kontraŭ plene aŭtomata blovmulda maŝina komparo devus komenciĝi kun la sama produkto kaj produktada horaro. Alie, la pli malmultekosta citaĵo povas simple ekskludi pritraktadon, testadon aŭ pakadon, kiujn la alia citaĵo inkluzivas. Komparu egalajn liveraĵojn antaŭ ol kompari ekipaĵajn totalojn.
Aŭtomatigo estas plej defendebla kiam ĝi forigas difinitan ripeteman limon. Tio povas esti mana fulma forigo, malkonsekvenca translokigo, malfacila inspekta transdono aŭ paka operacio, kiu ne povas daŭrigi. Aĉeti pli da aŭtomatigo sen identigi la limon povas aldoni prizorgadon kaj ŝanĝlaboron sen plibonigi akceptitan produktaĵon.
Konservu la kostlimon same larĝa kiel la eligolimo
Kosto per akceptita ujo = totalkosto ene de la interkonsentita produktadlimo ÷ akceptitaj ujoj liveritaj ene de tiu limo
La numeratoro devus inkluzivi la kostojn rilatajn al la komparo: materialo, laboro, servaĵoj, ilaro, prizorgado kaj la elektita kapitalo aŭ supra traktado. Uzu la saman kontadan metodon por ambaŭ opcioj. Laŭflua roboto ne estas senpaga ĉar ĝia kosto sidas ekster la muldmaŝino-citaĵo.
Listigu la ripetiĝantajn homajn taskojn. Iu ankoraŭ povas replenigi materialon, movi pecetojn, specimeni partojn, anstataŭigi kartonojn, konservi ilojn kaj respondi al alarmoj. Taksi laborkvanton tra normala deĵoro, ne nur dum la aŭtomata sekvenco funkcias. Decidu ĉu funkciigisto povas sekure servi pli ol unu ĉelon sen prokrastaj kontroloj aŭ reakiro.
Uzu elektran energion en kWh por la observa periodo kaj akceptitaj ujoj de tiu sama periodo. Potenco en kW estas malsama kvanto. Inkluzivi la interkonsentitajn helpojn kiam oni komparas kompletan linion, precipe se kompresoro, malvarmigilo aŭ muelilo ŝanĝiĝas inter la proponoj. Lagvidilo pri utilaj postulojklarigas kial konektita potenco kaj operacia postulo ankaŭ restu apartaj.
Por oftaj formatŝanĝoj, ekzamenu la fiksaĵojn kaj rezervajn ilojn necesajn por ĉiu SKU. Pli malalta komenca ĉelprezo povas esti kompensita per malfacilaj ŝanĝoj aŭ kromformataj partoj. Male, sofistika transiga sistemo povas esti nenecesa por malalt-volumena produkto kun praktika mana finpretiga vojo.
Ni rekomendas rangi proponojn laŭ la produktadlimo, kiun ili forigas, la akceptita eligo, kiun ili povas kontroli, kaj la ripetiĝanta laboro, kiun ili postlasas. Pli aŭtomatigita ĉelo gajnas sian lokon kiam tiuj avantaĝoj konvenas al la reala horaro de la fabriko. "Senhomita" ne estas sufiĉa financa argumento.
Petu sentemajn kazojn prefere ol universala repago. Komparu atendatan postulon, pli malaltan utiligon kaj pli oftajn ŝanĝojn uzante la proprajn kostojn de la aĉetanto. Tio faras la investan decidon utila eĉ kiam vendaj volumoj aŭ produkta miksaĵo ŝanĝiĝas.
Aprobu la agordon antaŭ ol fari la mendon
Turnu la elektitan koncepton en interkonsentitan ekipaĵliston, ĉelan aranĝon kaj akceptprotokolon antaŭ la aĉetordo. La plej multekosta ambigueco ofte ne mankas sensilo. Ĝi estas limo, kiun ĉiu partio pensis apartenis al iu alia.
Por kompakta botelprojekto, la2 L unu-stacio platformoproponas konkretan deirpunkton. Ĝia eldonita ŝimkoverto kaj pli malgrandaj botelaj multelirejoj permesas komencan taŭgan revizion. La fakta desegnaĵo, rezino, kapo-aranĝo kaj laŭflua amplekso determinas la proponitan konstruon. Ne elektu tiun agordon el volumo sole.
Faru la provon respondi aĉetajn demandojn
La testo devus uzi la interkonsentitan produktodifinon kaj inkluzivi la operaciojn subtenantajn la cititan produktaĵon. Se liktestado aŭ tondado estas parto de la liveraĵo, pruvu ĝin per la ĉelo prefere ol prezenti senrilatan memstaran ciklon. Konservu specimenan identecon kie pluraj pozicioj povus kaŝi malfortan ellasejon aŭ kavon.
La akcepta rekordo devus ligi ĉiun aserton al metodo, limo kaj observita rezulto. Vorto kiel "pasita" sen la subesta kondiĉo ne povas gvidi komisiadon ĉe la fabriko de la aĉetanto. LaKinggle FAT gvidiloprovizas pli plenan kadron por tiu indico.
- Konstruu identecon:maŝino, ilaro, kontrolo versio kaj inkluditaj moduloj.
- Testkondiĉoj:produkto, rezino, aktivaj pozicioj kaj utilaj kondiĉoj.
- Kvalito:kritikaj mezuradoj, funkciaj provoj kaj malakceptaj kialoj.
- Linia rendimento:akceptita kalkulo, observperiodo, haltoj kaj intervenoj.
- Reakiro:interkonsentitaj faŭlscenaroj kaj la pruvita rekomencsekvenco.
- Transdono:desegnaĵoj, manlibroj, prilaboraj informoj, sekurkopioj kaj malfermitaj eroj.
Apartigu fabrikakcepton de ejo-akcepto kie plantservoj aŭ triaparta ekipaĵo ne povas esti reproduktitaj antaŭ sendo. Identigu tiujn ceterajn ĉekojn anticipe kaj asignu respondecon. Fabrika provo ne devus kviete pretendi kontroli kondiĉojn, kiujn ĝi ne inkludis.
Trejnado devas kovri ordinaran operacion kaj la laborpostenojn postlasas aŭtomatigo. Operaciantoj devas rekoni malsukcesan translokigon, interpreti la komencan alarmon kaj sekvi la aprobitan reakivan metodon. Prizorgado bezonas la desegnaĵojn, informojn pri eluziĝo kaj aliron necesaj por subteni la ĉelon.
Diskutu aŭtomatan eltrudan blovidan agordon kun Kinggle.Sendu la ujon desegnaĵon, rezinan gradon, finitan pezon, postulatajn testojn, produktadhoraron kaj planitajn kontraŭfluajn operaciojn per laProjekta enketpaĝo.
Kontakto:sales@kinggle.com · +86-574-87103665. Difinita produkto kaj liniolimo faras la agordan revizion pli utila ol peto por maŝinprezo sole.
Oftaj demandoj
Ĉu aŭtomata blova muldmaŝino estas sama kiel kompleta produktadlinio?
Ne. Aŭtomata maŝino povas kontroli muldajn movojn dum produkto forigo, tondado, inspektado aŭ pakado restas apartaj. Kompleta produktadlinio difinas la translokigon, kontrolojn kaj kvalitlimon inter tiuj operacioj. Petu ekipaĵliston kaj aranĝon, kiuj identigas ĉiun inkluzivitan modulon, manan taskon kaj ekskluzitan servon. La aĉetospecifo, ne la vorto aŭtomata, determinas kio alvenos.
Ĉu plene aŭtomata blovmuldmaŝino ankoraŭ bezonas funkciigistojn?
Jes. Materiala replenigo, kvalita specimenigo, ilaj ŝanĝoj, prizorgado kaj misfunkciado ankoraŭ bezonas asignitajn respondecojn. Aŭtomatigo povas forigi ripeteman manipuladon sen forigi ĉiun produktadtaskon. Planu dungitaron ĉirkaŭ la plena deĵoro kaj la reala serva aranĝo, inkluzive de pakado kaj rubomanipulado. Ne derivu labortakso de mallonga manifestacio en kiu helppersonaro restas ekster la fotila kadro.
Ĉu aŭtomata deflashing, botela liko-testado kaj pakado estas inkluzivitaj kiel normaj?
Ne supozu, ke ili estas. La citaĵo devus identigi ĉiun operacion, la provizitan ekipaĵon, produkt-specifan ilaron, testan metodon kaj malakceptan vojon. Elprena unuo ne estas likotestilo, kaj aŭtomata transportilo ne estas aŭtomata paksistemo. Por ĉiu citita modulo, demandu kian nefinitan kondiĉon ĝi ricevas kaj kian akceptitan kondiĉon ĝi liveras.
Ĉu ekzistanta eltruda blovmuldmaŝino povas esti aŭtomatigita?
Eble, sed farebleco dependas de la ekzistanta kontrolsistemo, gardado, disponebla spaco, muldila malfermo, produkta liberigo kaj translokiga aranĝo. La parto ankaŭ devas konveni al la proponitaj kroĉado, tondado kaj inspektado. Revizu la kompletan ĉelon antaŭ ol aĉeti roboton aŭ transportilon aparte. Reforigo devus inkluzivi difinitan integrigan respondecon, ĝisdatigitan riskan taksadon kaj interkonsentitan produktadprovon.
Kiel aĉetantoj devus kontroli la eliron de aŭtomata linio?
Kalkulu akceptitajn ujojn ĉe la interkonsentita fina elŝuta punkto dum difinita observa periodo. Identigu la rezinon, produkton, ŝimon, aktivajn poziciojn, servaĵojn kaj inkluzivitajn kontraŭfluajn operaciojn. Konservu malakceptojn, haltojn kaj manajn intervenojn en la registro. Raportu malpuran muldan produktadon aparte de akceptita linio-produktaĵo. Katalogo-sekcikla valoro ne estas anstataŭaĵo por ĉi tiu produktadprovo.