Sur ĉi tiu paĝo
- Kio estas blovforma maŝino?
- Kiel blovmuldado funkcias
- Tipoj laŭ procezo: EBM, IBM, ISBM
- Ene de la maŝino: partoj kiuj decidas kvaliton
- Tipoj laŭ strukturo kaj la modela gamo
- Materialoj ni kuras
- Kion faras blovaj muldaj maŝinoj
- Eligo kaj kosto: la nombroj kiuj gravas
- Kiel ni helpas vin elekti
- Kvalito, testado kaj kion ni rigardas
- Kio movas maŝinan prezon
- Aĉetado de fabrikanto
- Oftaj Demandoj
Kio estas blovforma maŝino?
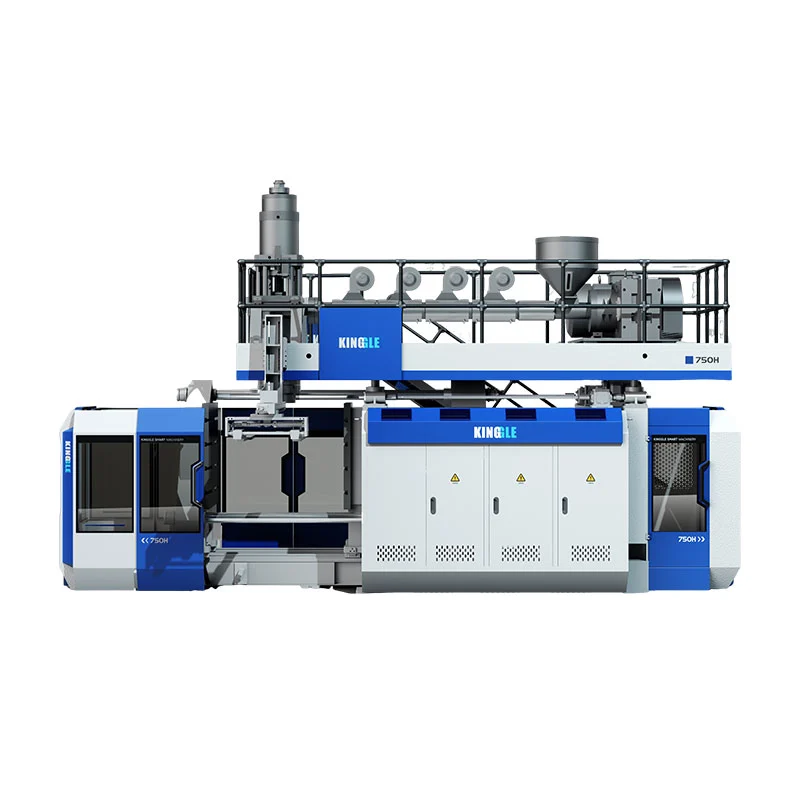
Blovmuldmaŝino igas plastan rezinon kavajn partojn fandante ĝin, formante ĝin en molan formon, kaj blovante kunpremitan aeron ene de tiu formo tiel ĝi premas eksteren kontraŭ ŝimo. Kiam la plasto malvarmiĝas kaj la ŝimo malfermiĝas, vi havas finitan kavan produkton - botelon, ladskatolon, tamburon, tankon. Preskaŭ ĉiu rigida plasta ujo, kiun vi manipulas, komenciĝis per blovmuldmaŝino de unu speco aŭ alia.
La kategorio estas larĝa, ĉar la partoj estas tiel malsamaj: 100 ml-gutigubotelo kaj 220 L-kemia tamburo estas ambaŭ "blovmulditaj", sed nenio pri la du maŝinoj estas la sama. Bone elekti signifas kompreni du aferojn - kiel la mola formo estas formita (latipo de procezo), kaj kiel la maŝino estas konstruita por liveri ĝin (lastrukturo). Ni prenos ambaŭ laŭvice.
Kiel blovmuldado funkcias
Eltruda blovmuldado - la procezo malantaŭ la plej multaj industriaj ujoj - funkcias en streĉa buklo. Kompreni ĝin evidentigas ĉiun postan decidon (kosto, produktado, kvalito):
- Fandi kaj mezuri.Ekstrudŝraŭbo fandas la rezinon kaj puŝas stabilan, homogenan fluon al la ĵetkubo.
- Formu la parozon.La fandado eliras el la ĵetkubo kiel kava tubo - la parizo. Murdika regilo profilas tiun tubon laŭ ĝia longo tiel plasto sidas kie la parto bezonas forton.
- Krampo.La ŝimo fermiĝas ĉirkaŭ la parozo. Sinkrona krampo kaj rekta prema ŝlosado tenas la platojn paralele por ke la parto ne ekbrilos.
- Bato.Blovstifto injektas aeron (kun fundblovadsistemo sur multaj partoj) kaj la parizo ŝveliĝas kontraŭ la kavaĵo, prenante sian finan formon.
- Cool.La parto metas kontraŭ la malvarmigita ŝimo. Ĉi tio estas kutime la plej longa paŝo, kaj ĝi - ne la extruder - fiksas vian ciklotempon.
- Elĵetu kaj fini.La ŝimo malfermiĝas, robotbrako forigas la parton, kaj fulmo estas tajlita. Sur aŭtomatigita linio tio funkcias senpilote.
Du el ĉi tiuj paŝoj kviete decidas la ekonomion de la tuta linio. Parison-profilado fiksas kiom da rezino ĉiu parto portas; malvarmigo fiksas kiom rapide vi povas fari ilin. Akiru tiujn du ĝustajn kaj la resto de la maŝino plejparte prizorgas sin mem - tial ili meritas pli da atento ol la titolaj specifoj aĉetantoj kutime komparas unue.
Tipoj laŭ procezo: EBM, IBM kaj ISBM
Estas tri kernaj procezaj specoj de blova muldmaŝino. La diferenco estas tute enkiel la mola formo estas faritaantaŭ ol ĝi estas blovita.
| Tajpu | Kiel la formo estas formita | Plej bone por | Tipaj produktoj |
|---|---|---|---|
| Eltrudado (EBM) | Parison eltrudita kiel tubo, tiam blovita | Pritraktitaj kaj grandaj kavaj partoj | Buŝujoj, tamburoj, tankoj, boteloj |
| Injekto (IBM) | Preformo injekt-muldita, poste blovita | Malgrandaj, altprecizecaj ujoj | Pharma boteloj, kosmetikaj kruĉoj |
| Injekta streĉado (ISBM) | Preformo injektita, streĉita kaj blovita | Klaraj, fortaj PET-boteloj | Boteloj de akvo kaj nealkoholaĵoj |
Eltruda blovmuldado (EBM)estas la laborĉevalo por industriaj ujoj kaj la procezo, kiun ni konstruas. Ĉar la korpo, tenilo kaj kolo formiĝas en unu pafo, EBM faras pritraktatajn kaj grandajn partojn, kiujn la aliaj procezoj ne povas.Injektblovmuldado (IBM)unue muldas precizan preformon, donante bonegan precizecon de malgranda botelkolo sed neniuj teniloj kaj neniuj grandaj partoj.Injekta streĉado (ISBM)etendas PET-preformon por la klareco kaj forto, kiun vi vidas en akvoboteloj - malsama produkta familio de HDPE-industriaj partoj.
Praktike la elekto malofte estas ambigua. Ladskatolo, tamburo, tanko aŭ iu ajn pritraktata aŭ granda ujo estas eltruda parto; IBM kaj ISBM apartenas al malgrandaj precizaj boteloj kaj klara PET. Scii en kiu familio apartenas via produkto antaŭ ol vi mallonglistigitaj maŝinoj ŝparas kompari citaĵojn por du procezoj, kiuj neniam konvenis.
Ene de la maŝino: la partoj kiuj decidas kvaliton
Du maŝinoj povas kunhavi la saman titolkapaciton kaj konduti tute malsame, ĉar kvalito vivas en la komponantoj. Ĉi tiuj estas la partoj, pri kiuj niaj inĝenieroj plej zorgas:
| Komponanto | Kion ĝi faras | Kial gravas |
|---|---|---|
| Ekstrudilo kaj ŝraŭbo | Fandas kaj mezuras la rezinon | 50–100 mm ŝraŭboj je 24–25 L/D donas stabilan, homogenan HDPE-fandadon - la bazon de konsekvencaj partoj |
| Mortkapo + pariza regilo | Formas kaj profilas la parozonmuron | MOOG 100-punkta murdika regilo estas la ununura plej granda levilo pri rezina kosto kaj partforto |
| Krampo unuo | Fermas kaj tenas la ŝimon | Duobla tirstanga sinkrona krampo + ole-cilindra rekta prema seruro tenas platojn paralelajn sub alta tunaro |
| Blovu kaj malvarmigi | Ŝveligas kaj starigas la parton | Blovi pinglo + malsupra blovado formas la parton; malvarmiga dezajno stiras la realan ciklotempon |
| Stiri kaj kontroli | Potencas kaj funkciigas la maŝinon | Servo ĉefa pumpilo tranĉas energion; Mitsubishi PLC + Weinview HMI protektas funkcian tempon sur 24/7 linioj |
| Aŭtomatigo | Take-out, deflashing, inspection | Robotbrako + laŭflua tondado tenas kvaliton stabila dum senpilotaj kuroj |
Sur linio kuranta ĉirkaŭ la horloĝo, kontrola fidindeco estas kio protektas rendimenton - tial la importitaj komponentoj en tiu lasta vico gravas pli ol ili aspektas. Mitsubishi PLC, Weinview HMI kaj MOOG murdikeckontrolo ne estas insignoj; ili estas pruvitaj partoj, kiuj restas funkcieblaj preskaŭ ie ajn en la mondo, do misfunkciado en Lagoso aŭ Lima ne malakceptas la linion dum semajnoj.
Tipoj laŭ strukturo kaj la modela gamo
Ene de eltrudado, maŝinoj estas grupigitaj per kiel la parison estas liverita kaj kiel la muro estas konstruita. Ĉi tie vi kongruas la maŝinon al via parto kaj volumo.
- Kontinua blova muldmaŝino.La parizo elstrudas senhalte kaj la ŝimo navedas por kapti ĝin - alta kadenco sur malgrandaj-al-mezaj partoj ĝis proksimume 30 L, kaj kie plur-ĵetkubo kuras botelojn plurajn supren.
- Akumulilo (akumuli) blovmuldan maŝinon.Melt butikoj en la kapo kaj ŝosoj rapide, ĉesigante grandaj parozonoj mallaŭdi - la tipo por tamburoj, IBC-tankoj, benzinujoj kaj baroj.
- Plurtavola blovmuldmaŝino.2-6-tavola ĵetkubo kunektrudas barieron, remuelitajn aŭ kolortavolojn en unu muron - uzatan por benzinujoj kaj alt-specifaj kemiaj tamburoj.
- Aŭtomata blovita maŝino.Iu ajn el ĉi-supraj kun plena aŭtomatigo - robot-elprenado, deflashing kaj inspektado por senhoma, konsekvenca kurado.
Nia propra gamo ampleksas tamburojn de 100 ml ĝis 220 L (kaj pli grandaj laŭpeto), do la sama fabriko kovras malgrandan olebotelon kaj UN-taksan kemian tamburon:
| Kapacito | Maŝino tipo | Ekzemplaj modeloj | Sekcikla eligo* | Krampo |
|---|---|---|---|---|
| 100 ml - 2 l | Kontinua, unuopa/mult-ĵetkubo | 2L unuopaĵo/ duobla stacidomo | ĝis 1.200/h | 40 kN |
| 3-15 L | Kontinua, unuopa/duobla | 5L / 15Lstacio | 450–1.000/h | 65–200 kN |
| 20 – 60 L | Akumulilo | KGB70A/80A/90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Akumulilo | KGB100B/110A | 300–320/h | 440–760 kN |
| 220 L tamburoj+ | Speciala kemiaĵo-barelo | 250L speciala | 17–20/h | laŭ peto |
*Seka ciklo estas la teoria maksimumo; reala produktado estas pli malalta. Plenaj specifoj kaj laboritaj nombroj estas en niaj profundaj plonĝoj sur laĵerzeto maŝinprilaborikajamasigi maŝinon.
 Kontinua - 5L ununura stacio
 Akumulilo - 60L por grandaj partoj
 Akumulilo - 250L tamburoj kaj tankoj
Materialoj ni kuras
La maŝino fiksas la procezon; la rezino fiksas la ecojn. Niaj eltrudaj maŝinoj kuras la industrian familion sube en unuopaj aŭ plurtavolaj muroj.
| Materialo | Kial ĝi estas uzata | Tipaj partoj |
|---|---|---|
| HDPE | Rigida, kemi-imuna, malalta kosto | Urujoj, boteloj, tankoj |
| HMW-HDPE | Alta efiko kaj streĉiĝo-fenda rezisto | Kemiaj tamburoj, benzinujoj |
| PP | Varmorezisto, klareco-opcioj | Maldikmuraj kaj varmeplenigaj ujoj |
| PVC / PA | Baraj kaj specialaj propraĵoj | Specialaj boteloj, baraj tavoloj |
Kion faras blovaj muldaj maŝinoj
Ŝanĝu la ŝimon kaj unu maŝinfamilio servas multajn industriojn. Ĉi tiuj estas la aplikaj areoj, kiujn ni ilas por plej multaj:
| Industrio | Produktoj |
|---|---|
| Pakado | Boteloj de petrolo kaj detergento, ĵerzoj, kemiaj tamburoj, IBC-tankoj |
| Aŭtomobilo | Benzinujoj, aertuboj, spoilers |
| Voja administrado | Trafikbaroj, konusoj, izolaj pilastroj |
| Flosanta | Buoj, flosiloj, pontonoj |
| Loĝistiko kaj pli | Paledoj, ilarkestoj, tabloj kaj seĝoj, ludiloj |
Eligo kaj kosto: la nombroj kiuj gravas
Du kalkuloj decidas ĉu maŝino taŭgas por via komerco - kaj ambaŭ estas facile ruleblaj antaŭ ol vi aĉetas.
Ekzemplo - ladskatolo de 5 L ĉe 7.2 s-ciklo, ununura kapo:
(3600 ÷ 7.2) × 0.8 =400 ladskatoloj/h· du movoj ≈6.400/tago
Rezino = parta pezo × rezina prezo → ekz. 0,20 kg × 1,30 USD =$0.26
Energio = maŝino kW × $/kWh ÷ partoj/h → ekz. 15 × 0,12÷ 400 =0,0045 USD
Rimarku, ke rezino malpliigas energion kaj laboron je kosto po parto. Tiu ununura fakto estas la tuta kazo por preciza murdikeckontrolo: eltondado de 5% da rezino de parto kiu ekspediĝas je miliono ŝparas multe pli ol ajna elektrofakturo - kaj estas kial pli malmultekosta maŝino kun malforta murregado kutime rezultas esti la multekosta.
Kiel ni helpas vin elekti
Kiam aĉetanto sendas enketon, ni laboras tra la parto, ne la maŝino. Respondu ĉi tiujn kaj la ĝusta agordo estas kutime klara:
- Plej granda parto kaj formo.Grandeco kaj ĉu ĝi havas tenilon decidi extrusion vs injekto, kaj kontinua vs akumulilo.
- Rezino kaj murspeco.Baraj aŭ remuelitaj tavoloj bezonas plurtavolan kapon; UN-taksaj tamburoj bezonas fortan murdikan kontrolon.
- Ĉiutaga eligo.Rulu la eligan matematikon kontraŭ du-ŝanĝaj horoj antaŭ ol elekti unuopan kontraŭ duoblan stacion.
- Atestado.Guto-testo aŭ UN-postuloj ŝanĝas ilaron kaj validigon.
- Memstara aŭ klavo.Skallinioj profitas de centra nutrado, akvo kaj disbatado provizitaj kune.
Kvalito, testado kaj kion ni rigardas
Konsistenco estas la tuta ludo en blovmuldado, kaj tie aperas du jardekoj da konstruado de la samaj maŝinoj. Kelkajn aferojn, kiujn ni faras kaj rigardas:
- Murdikeca unuformeco.Profilita punkto-post-punkto tiel ĉiu parto renkontas sian faltestan specifon kun la malplej rezino - kontrolita antaŭ sendo.
- Faltesto kaj UN-validigo.Kemia-tambura ilaro trapasas 3-metran falteston kaj UN-atestilon antaŭ ol ĝi forlasas nian plankon.
- Kie falanta eligo kutime komenciĝas.Pli malrapidaj cikloj pli ofte spuras al la stokado aŭ malvarmigo ol al la ekstrudisto - tio estas la unua loko por rigardi, ne la lasta. (Pli enkio kaŭzas malrapidan stokadon de materialo.)
Kio movas maŝinan prezon
Ne ekzistas ununura listprezo por "blovmuldmaŝino" ĉar la spec svingas la koston. La ĉefaj ŝoforoj:
- Parta grandeco kaj krampa forto.Pli grandaj partoj bezonas pli pezajn kadrojn kaj multe pli altan tunaron - la plej granda kostoŝoforo.
- Nombro de ĵetkuboj.Ĝemelo/mult-ĵetkubo multobligas produktaĵon kaj prezon.
- Unuopa vs plurtavola.Plurtavola kapo aldonas kapablon kaj koston.
- Aŭtomatigo kaj kontroloj.Roboto-elprenado, deflashing kaj superaj kontroloj altigas prezon sed malaltigas kurenkoston.
- Ŝlosilaj sistemoj.Centra nutrado, akvo kaj disbatado aldonas al la citaĵo sed tranĉas malŝparon kaj laboron.
Aĉetado de fabrikanto
Maŝino estas jardeko-longa rilato, do kiu staras malantaŭ ĝi gravas tiom kiom la spec. Kiel la fabriko, ni subtenas ĉiun maŝinon per:
- Garantio.Ĉefaj komponantoj havas 1-2-jaran garantion; eluzantaj partoj estas anstataŭigitaj senpage ene de la unua jaro.
- Instali kaj trejnado.Niaj inĝenieroj vojaĝas al via fabriko por instali, komisii kaj trejni viajn funkciigistojn.
- Fora subteno.Enŝipa alarmsistemo ebligas al ni diagnozi kaj solvi problemojn malproksime.
- Propraj solvoj.Moldas al viaj desegnaĵoj kaj agordoj agordis al via parto, rezino kaj eligo.
Diru al ni vian parton — ni specifos la maŝinon
Sendu vian produkton, grandecon, rezinon kaj ĉiutagan produktadon. Ni rekomendos la ĝustan tipon, agordon kaj kramforton, kun realaj ciklociferoj.
Akiru Citaĵon Babilu sur WhatsAppOftaj demandoj
Kio estas blovforma maŝino?
Ĝi faras kavajn plastajn produktojn per fandado de rezino, formante ĝin en molan formon, kaj ŝveligante ĝin per aero ene de ŝimo - uzata por boteloj, ĵerzujoj, tamburoj, tankoj, benzinujoj kaj pli.
Kio estas la specoj de blova muldmaŝino?
Laŭ procezo: eltrudado (EBM), injekto (IBM) kaj injektostreĉado (ISBM). Laŭ strukturo: kontinua, akumulilo kaj plurtavola. Per operacio: aŭtomata. Eltrudado estas la plej ofta por industriaj HDPE-ujoj.
Kiom kostas blovita maŝino?
Prezo estas movita de partgrandeco kaj kramforto, nombro da ĵetkuboj, unuopa kontraŭ plurtavola kaj aŭtomatigo. Malgranda unu-stacia maŝino kostas multe malpli ol granda akumula tamburlinio - dividu vian parton kaj eligon por preciza citaĵo.
Kiel mi elektas la ĝustan?
Komencu de la parto: plej granda grandeco, tenilo aŭ ne, rezino, murspeco, atestado, tiam ĉiutaga produktado. Pritraktitaj kaj grandaj partoj uzas extrusion (kontinua por malgranda-meza, akumulilo por granda); precizaj malgrandaj boteloj uzas injekton; klaraj PET-boteloj uzas injektan streĉadon.
Kiujn materialojn ĝi povas funkcii?
Ekstrudmaŝinoj kuras PE (HDPE kaj HMW-HDPE), PP, PVC kaj PA en unuopaj aŭ plurtavolaj muroj. Injektaj streĉaj maŝinoj funkcias PET por klaraj boteloj.
Kiel oni mezuras la produktadon?
Specfolioj montras sekciklan (teorian) produktaĵon. Reala produktaĵo estas seka-ciklo × proksimume 0,75–0,85, ĉar malvarmiga tempo kaj parta pezo plilongigas la realan ciklon.