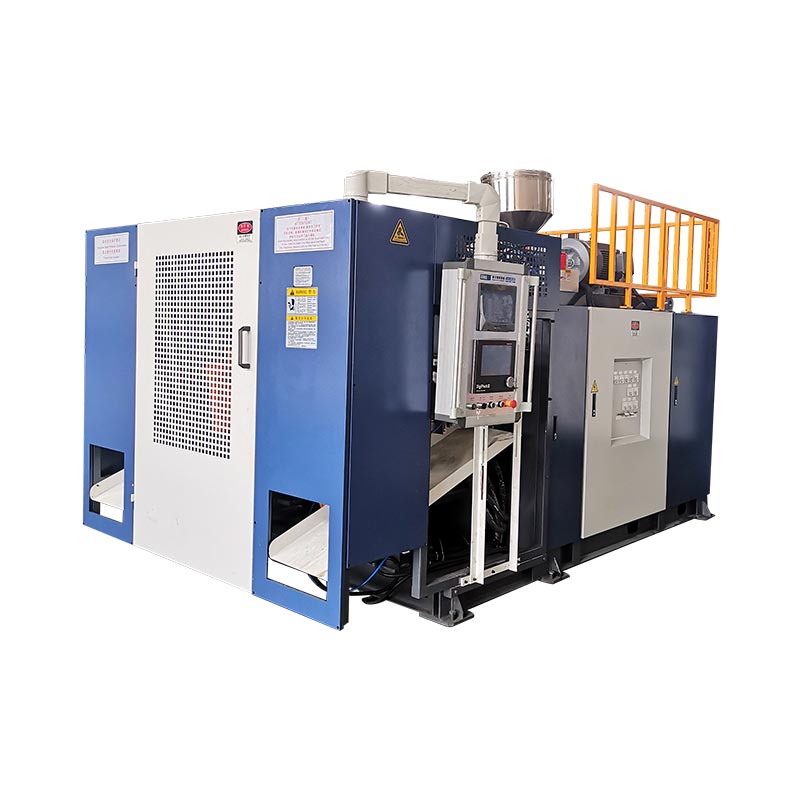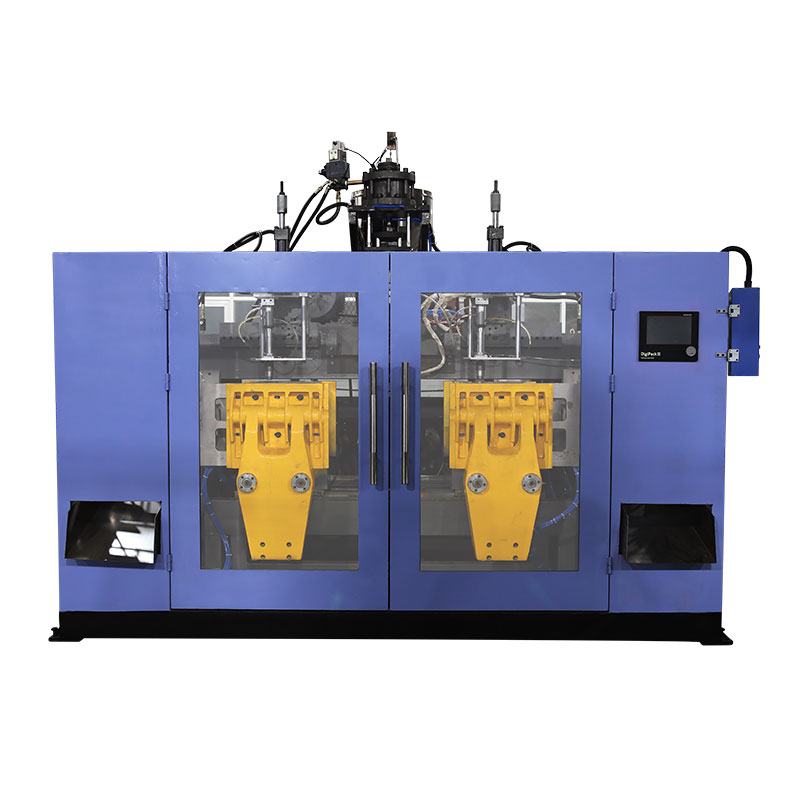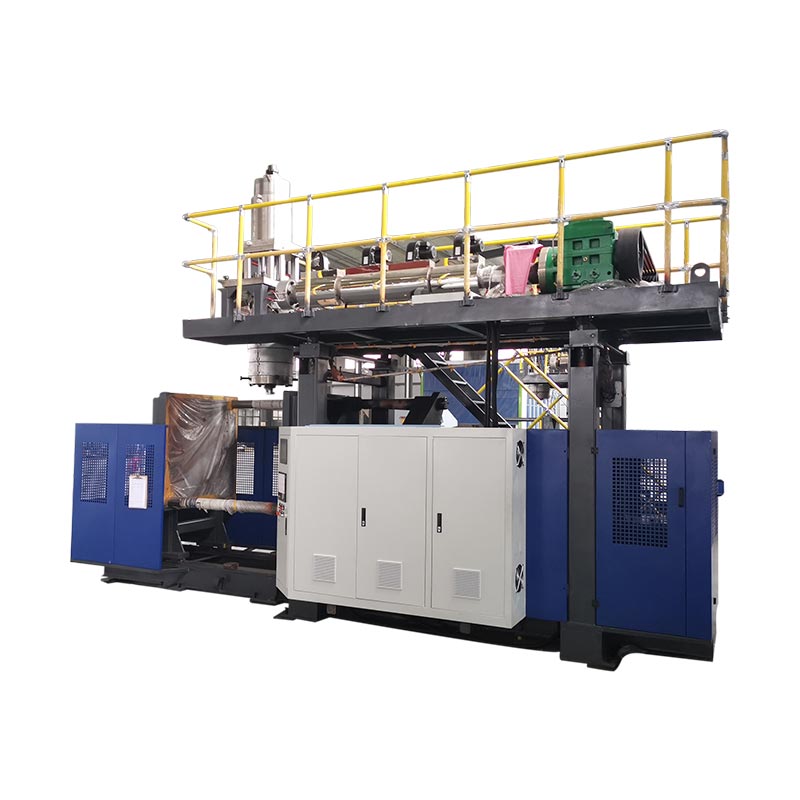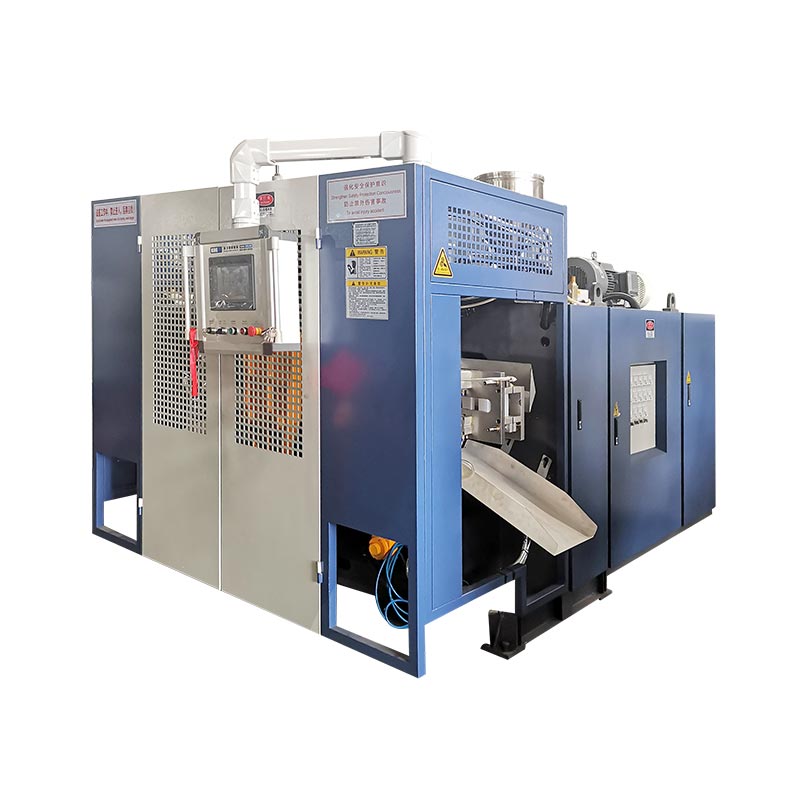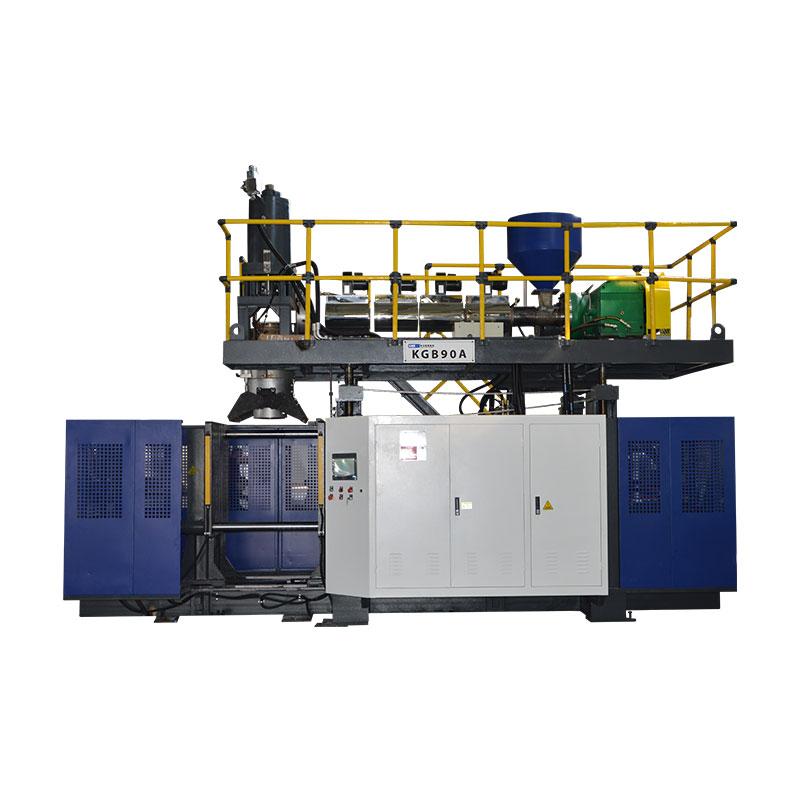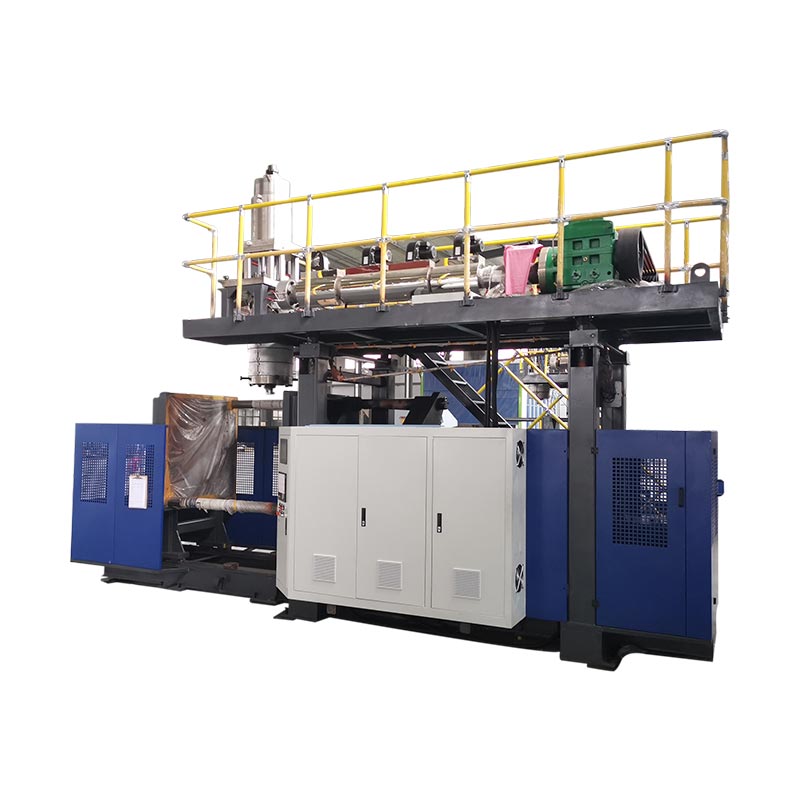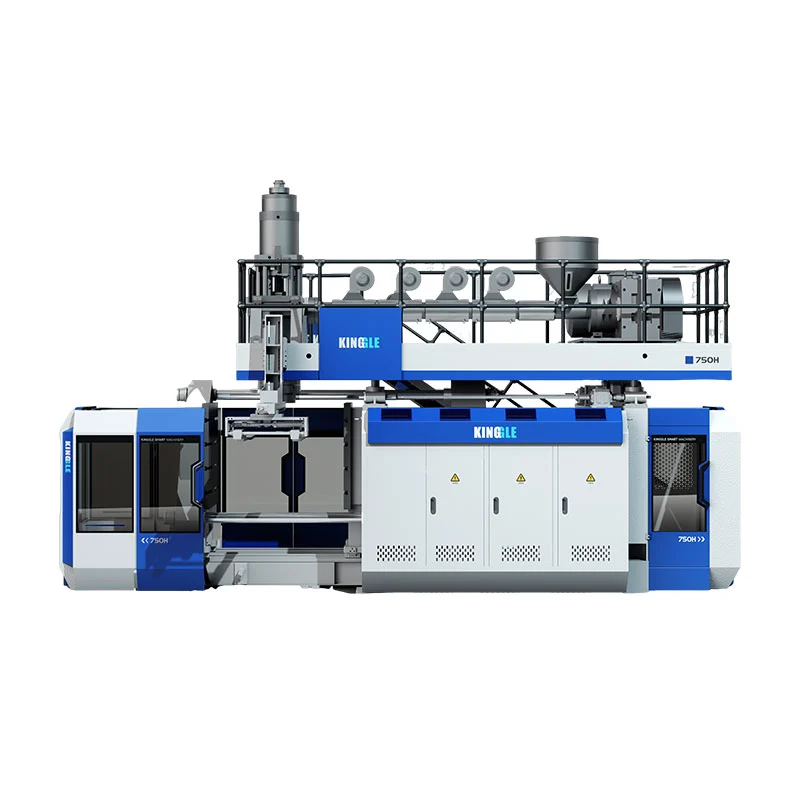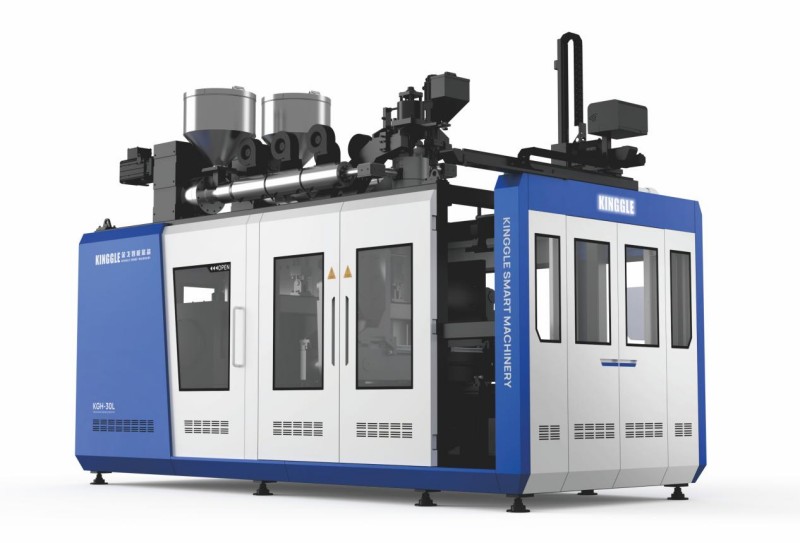
Blovmulda ciklotempo devus esti reduktita nur post kiam la teamo mezuras kie la nuna ciklo estas konsumita kaj konfirmas ke la akceptita parto ankoraŭ renkontas sian specifon.Malvarmigo ofte okupas la plej grandan blokon, sed parison livero, krampomovo, blovado, ellasilo, elprenado kaj laŭflua atendado ankaŭ povas fiksi la ritmon. Konstruu stabilan bazlinion, nomu unu evidentan limigon, ŝanĝu nur la variablon, kiu regas ĝin, kaj tiam komparu akceptitan produktaĵon, murdistribuon, dimensiojn, post-elĵetan formon, postulatajn funkciajn testojn kaj difektojn antaŭ konservi la pli mallongan ciklon, kun la produkto, rezino, ŝimo, utilkondiĉo kaj fina recepta revizio registritaj por ke alia ŝanĝo povu ripeti la rezulton.

Terminologio uzita fare de produktteamoj:blovo mulda ciklo tempo optimumigo, eltruda blovo muldado ciklo tempo, botelo blovanta maŝino ciklotempo, blovo mulda maŝino eligo, ciklo redukto, malvarmigo tempo optimumigo kaj bato muldado produktado efikeco. Ĉi tiuj terminoj montras al la sama komerca celo, sed la teknika laboro komenciĝas per mezurita procezo prefere ol celprocento.
Ses lokoj kie la ciklo povas esti limigita
| Cikla bloko | Mezuru ĉe la maŝino | Evidenteco antaŭ mallongigo | Fiasko, kiu povas aperi poste |
|---|---|---|---|
| Parison aŭ pafo | Ripetebla starta/fino signalo, parazona longo, pafo aŭ akumulilo pozicio | Stabila livero kaj ĝusta rilato al ŝimo fermo | Sag, mallonga parizo, retaĵo, pezo aŭ profilŝanĝo |
| Fermu kaj ŝlosu | Komando, pozicia retrosciigo kaj kompletiga stato | Klara movado, plena fermo kaj aprobita maŝina kondiĉo | Ekbrilo, pinĉa damaĝo, nekompleta fermo aŭ kolizio |
| Bato kaj ellasilo | Tempigo, maŝino-enira aero kondiĉo kaj prema konduto dum la evento | Kompleta inflacio, detalo, ventolado kaj sekura liberigo | Nekompleta parto, eksplodo, gluiĝo aŭ frua malfermo |
| Malvarmigo | Kondiĉo de provizado kaj reveno per cirkvito, muldila temperaturpadrono kaj partstato ĉe elĵeto | Stabilaj dimensioj, muro, kolo, bazo kaj post-elĵeta formo | Varpaĝo, ovala kolo, ŝrumpado, balancilo aŭ varma tondado |
| Elprena kaj laŭflue | Roboto, transportilo, tondilo kaj elprovilo sekvenco | Parto purigas ĉiun interfacon je produktadrapideco | Kolizioj, konfitaĵoj, tajlado damaĝo aŭ elprovilo postrestiĝo |
01 / BazlinioKomencu kun la ciklo, kiun la linio efektive funkcias
Ciklotempa projekto bezonas unu ripeteblan mezurpunkton. Sur kontinua eltrudlinio, tiu punkto eble estos la signalo asociita kun la parizotranĉo aŭ la komenco de la venonta ripeta maŝinsekvenco. Sur akumulatormaŝino, produktado povas esti pli bone komprenita per pafpreparo, akumulpozicio, elpuŝo kaj la mulda sekvenco. Elektu signalon, kiu aperas unufoje por kompleta forma evento kaj dokumentas ĝin. Ne komparu HMI-celon de unu maŝino kun man-tempigita observado de alia.
La Kinggle-gastigitaMoog DigiPack III manlibroklare priskribas la distingon. Por kontinua eltrudado, la regilo povas rilatigi la parisonprofilon al ciklotempo kaj povas mezuri la intervalon inter sinsekvaj startsignaloj. Por akumulatormaŝino, la parizonprofilo estas rilatita al akumulilpozicio dum materialo estas puŝita eksteren. Ĉi tiu diferenco gravas ĉar la sama temporedaktado povas ŝanĝi la murprofilon sur unu maŝino dum havante malsaman efikon sur la alia.
Registru almenaŭ sufiĉe da sinsekvaj eventoj por vidi normalan variadon. La planto devus elekti la specimenan periodon, sed ĝi devas kovri la realan funkciantan ŝablonon: ambaŭ stacioj sur duobla stacia linio, ĉiuj rilataj ĵetlujoj aŭ kavoj, rutina parto forigo kaj la kontraŭflua ekipaĵo kiu regas liberigon. Notu alarmojn, mallongajn haltojn kaj manajn intervenojn aparte. Mezumo kiu inkluzivas neklasifikitan malfunkcion kaŝas la ciklon, dum plej bona ununura evento kaŝas ripeteblon.
Konservu la akceptitan parton apud la temporekordo. Kaptu la produkton kaj muldilon revizion, rezinan gradon kaj multon, koloron aŭ regrind-regulon, recepton-revizion, realan temperaturstato, maŝin-enfluan aero kaj malvarmigan akvan kondiĉon, partan pezon, kritikajn murlokojn, dimensiojn kaj postulatajn funkciajn testojn. Ĉi tiu rekordo estas la baza linio. Se la pli mallonga testo malsukcesas, la teamo povas reveni al konata procezo prefere ol rekonstrui ĝin de memoro.
02 / DiagnozoSpuru la eventon, kiu limigas la sekvan ciklon
Plej multaj HMI-oj faciligas redakti tempo-agordojn. Tiu oportuno povas konduki teamon redukti la plej grandan videblan nombron antaŭ ekscii, kion ĝi kontrolas. Rompu la ciklon en fizikajn blokojn kaj rigardu iliajn limojn: preparo de parizo aŭ pafo, transigo de ŝimo, fermo kaj ŝlosilo, movo de blovo, inflacio, malvarmigo, ellasilo, malfermo, elprenado kaj kontraŭflua uzado. Kelkaj blokoj okazas en serioj. Aliaj interkovras. La totala ciklo estas fiksita per la pado kiu devas finiĝi antaŭ ol la sekva forma evento povas komenciĝi.
Simpla templinio estas pli utila ol listo de agordoj. Registru la komencan kaj finsignalon por ĉiu bloko kaj komparu la komandon kun realaj sugestoj. Se malvarmigo finiĝas sed la maŝino atendas robot-klaran signalon, redukti malvarmigan tempon povas krei pli varman parton sen ŝanĝi la ciklon. Se la sekva parizo ne estas preta kiam la ŝimo revenas, pli rapida malfermo ne povas altigi produktaĵon. Se tondilo ne povas malbari partojn je la nova rapideco, la limo moviĝis laŭflue.
Tiu de KinggleGvidilo pri HMI-agordoj kaj alarmojapartigas fiksitajn valorojn de realaj valoroj tial. Komando montras kion la regilo petis. Sensilo-stato, pozicia religo kaj fizika observado montras ĉu la ago okazis. La alarmhistorio de la maŝino ankaŭ povas riveli la unuan interseruron aŭ permeson kiu interrompis la sekvencon. Restarigo povas forigi la plej bonan indicon.
Klasifiku ĉiun prokraston antaŭ redakti la recepton. Produktiva tempo necesas por formi kaj stabiligi la parton. Kondiĉa tempo protektas moviĝon aŭ atendas kontrolitan staton. Evitebla atendado venas de malfrua roboto, malstabila utileco, blokita malvarmiga cirkvito, malkonsekvenca parizo, mana konfirmo aŭ kontraŭflua obstrukciĝo. Perdo de bontenado venas de eluziĝo, elfluado, malbona lubrikado, difektitaj sensiloj aŭ problemoj de paraleligo. Ĉiu klaso havas malsaman posedanton kaj malsaman korekton.
03 / Forigo de varmoKontrolu malvarmigan rendimenton antaŭ tranĉi malvarmigan tempon
tiu de LyondellBasellGvidilo al Poliolefina Blovmuldadodeklaras ke malvarmigo prenas la plej grandan parton de la muldciklo en multaj poliolefinaj blovaj muldaj aplikoj. La gvidilo ligas pli mallongajn ciklojn kun varmotransigo-kondiĉoj kiel degeltemperaturo, muldila temperaturo, akvofluo kaj turbuleco, dum ankoraŭ postulas la deziratan partkvaliton. Ĉi tio estas utila direkto por diagnozo, ne aro de universalaj Kinggle-valoroj.
Komencu ĉe la malvarmiga fonto kaj sekvu la realan cirkviton. Registri malvarmigan provizon kaj revenan kondiĉon ĉe stabila produktado, ne nur la chiller-ekrano. Kontrolu ĉu la ŝimo ricevas la specifitan fluon kaj ĉu paralelaj cirkvitoj estas ekvilibraj. Serĉu varman cirkviton, limigitan hoson, poluitan kanalon, malĝustan konekton, aerpoŝon, likan sigelon aŭ varmegan ŝarĝon kunhavitan kun alia maŝino. Lablovo muldanta maŝinon utileco gvidiloklarigas kial plantprovizo kaj maŝin-enirkondiĉo devas esti distingitaj.
Mapu la ŝimon kaj la elĵetitan parton. Ununura surfaclegado ne povas reprezenti ŝimon kun kolenigaĵoj, pinĉaj areoj, dikaj teniloj, profundaj bazoj kaj apartaj cirkvitoj. Uzu la aprobitan mezurmetodon de la planto kaj komparu ripeteblajn lokojn. Observu kiam deformado aperas: ene de la ŝimo, dum elprenado, ĉe tondado, sur la malvarmiga transportilo aŭ post kiam la parto atingas ĉambran kondiĉon. Varma parto kiu aspektas akceptebla dum unu minuto povas poste montri ovalan kolon, balancan fundon, ŝrumpiĝon aŭ dimensian drivon.
Formosa Plastics'Polietilena Ekstrudado Blow Molding Proceza Gvidilolistigas mallongan ciklon, altan ŝimtemperaturon kaj ŝtopitajn fridigkanalojn inter eblaj kaŭzoj kiam parto estas tro varma. Ĝi ankaŭ ligas nesufiĉan ŝimmalvarmigon kun varpado kaj konsilas kontroli akvofluon, ŝimtemperaturon kaj kanalkondiĉon. Ĉi tiuj rilatoj subtenas malvarmigan enketon, sed la rezina grado, ŝimo kaj produktospecifo decidas la akcepteblan operacian fenestron.
Ne malaltigu malvarmigan temperaturon per kutimo. Kondensiĝo dependas de la rilato inter surfaca temperaturo, ĉirkaŭa temperaturo kaj humideco. Akvo sur aŭ ĉirkaŭ la ŝimo povas influi la parton kaj krei ekipaĵojn aŭ laborejajn problemojn. Registru la ĉambran kondiĉon kiam kondensado estas proksime de la operacia limo, kaj sekvu la procedurojn de malvarmigo, ŝimo kaj planto. Plibonigi fludistribuon aŭ purigado de limigita cirkvito povas reakiri varmotransigon sen movado de la temperaturcelo.
04 / PartodezajnoMurdistribuo ŝanĝas kiom da varmo la ŝimo devas forigi
Malvarmiga postulo sekvas la plaston en la parto. Dika areo enhavas pli varman materialon ol maldika areo kaj povas resti mola post kiam proksimaj muroj estas pretaj por elĵeto. Etendi la tutan malvarmigan stadion povas protekti tiun lokon, sed ĝi ankaŭ tenas ĉiun alian areon en la ŝimo pli longe. Antaŭ ol akcepti longan ciklon kiel neeviteblan, komparu la mezuran murmapon kun la dezajnpostulo kaj la atendata streĉado de parizo ĝis kavaĵo.
La manlibro de Moog DigiPack III gastigita de Kinggle klarigas, ke pariza programado kontrolas la ĵetkubrilon laŭ la produktolongo. Ĝi ankaŭ ligas nenecesajn pezajn mursekciojn kun pli longa malvarmigo kaj klarigas, ke la profilo devus esti kontrolita kontraŭ mezurita murdikeco sur provaj ujoj. Uzu ĉi tiun rilaton zorge. Forigi materialon ne estas ciklo-tempa ŝparvojo krom se la reviziita parto ankoraŭ renkontas pezon, minimuman muron, efikon, supran ŝarĝon, guton, premon, kemi-rezistan kaj dimensiajn postulojn kiuj validas por la produkto.
Unue lokalizu la varman aŭ distorditan regionon sur la finita parto. Poste konektu tiun pozicion al la pariza programo, muldilo streĉado, pinĉ-for kaj malvarmiga cirkvito. Peza bazo povas veni de la profilo, vostokapto aŭ geometrio. Varma tenilo povas impliki reton, lokan streĉadon, elfluadon aŭ malvarmigon. Varma kolo povas impliki blov-pinglan kontakton, enigi malvarmigon, troan materialon aŭ prokrastitan liberigon. Lagvidilo pri pariza programadodisponigas mezur-bazitan metodon por movi profilmaterialon prefere ol redaktado de punktoj laŭ aspekto.
Ŝilddezajno ankaŭ fiksas la disponeblan varmotransigan itineron. Kanallokigo, fluvojo, enmetoj, kolkonstruo, ventolado, surfackontakto kaj disiglinia dezajno povas limigi kiom rapide la parto stabiligas. Uzu tiun de Kinggleeltruda blovo muldado ŝimo desegna gvidilokiam la sama varma regiono restas post kiam servaĵoj kaj la aprobita murdistribuo estas kontrolitaj. Persista loka limo eble bezonos ŝiman korekton, ne alian tempigilon.

Konservu la aprobitan partan pezon kiel rezulton, ne la solan kontrolon. Du partoj kun la sama totala pezo povas havi malsamajn murdistribuojn kaj malvarmigan konduton. Sekci aŭ mezuru la lokojn, kiuj regas agadon, kaj kontrolu la post-elĵetan formon en la tempo difinita de la produkta kontrolo-plano. Jen kiel murdikeca laboro fariĝas utila proceza evidenteco prefere ol ĝenerala aserto pri materialaj ŝparadoj.
05 / Maŝina logikoKontinuaj kaj akumulmaŝinoj ne dividas unu tempmodelon
Sur kontinua eltruda blovmuldmaŝino, la ekstrudisto liveras parison ade dum unu aŭ pluraj ŝimstacioj moviĝas tra siaj sekvencoj. Ciklotempo, parizolongo, tranĉa tempo kaj la murdikecprogramo povas tial esti ligitaj. Se la ciklo ŝanĝiĝas, la regilo ankoraŭ devas meti la celitan profilon laŭ la fizika parizo kaj ene de la ŝimo. Pli mallonga staciosekvenco kiu ŝanĝas la profilon ne estas neŭtrala rapidecŝanĝo.
La manlibro de la regilo de Moog priskribas temp-bazitan profilkontrolon por kontinuaj maŝinoj kaj pozici-bazitan kontrolon por akumulatormaŝinoj. En kontinua aranĝo, ĝi povas determini ciklotempon de la intervalo inter startsignaloj kiel ekzemple sinsekvaj parizotranĉoj. En akumulatoraranĝo, la murprofilo sekvas akumulilpozicion dum elpuŝo. Ĉi tiu publikigita distingo estas kial planto devus identigi la maŝinon kaj regilo-reĝimon antaŭ prunti ciklotempan metodon de alia linio.
Akumulmaŝino ankaŭ devas prepari la postulatan pafon dum la mulda sekvenco daŭrigas. Demandu ĉu plastigado aŭ amasiĝo finiĝas antaŭ ol la ŝimo estas preta por la sekva pafo. Se la akumulilo ankoraŭ pleniĝas, tranĉi sekundojn de muldila malfermo eble ne reduktas la plenan ciklon. Se amasiĝo frue finiĝas, la muldado kaj malvarmiga vojo povas esti la limo. Registru realan pafpretigon, kusenon aŭ finpozicion, fandan staton kaj partan pezon anstataŭ konkludi pretecon el unu celvaloro.
Stacia aranĝo ankaŭ ŝanĝas la templinion. Duobla-stacio kontinua maŝino povas uzi unu stacion dum la alia malvarmetiĝas aŭ liberigas parton, sed la ekstrudisto, ĵetkapo, translokiga moviĝo, malvarmiga sistemo kaj kontraŭflua ekipaĵo devas subteni la interkovron. Tiu de Kinggleunu-stacio kontraŭ duobla-stacio komparoklarigas ĉi tiun kapacitan decidon. Plurkapaj kaj plurkavaj aranĝoj influas partojn per evento kaj la ekvilibron inter ellasejoj aŭ kavaĵoj; laplurkapa kontraŭ plurkava gvidilodisigas tiujn terminojn.
Uzu la ĝustan denominatoron kiam oni komparas maŝinojn. Formiĝanta evento ne ĉiam estas unu parto. Kalkulu akceptitajn partojn el ĉiuj koncernaj kapoj, kavaĵoj kaj stacioj, tiam inkluzivu la limojn, kiuj igas tiujn partojn vendeblajn. Maŝino kun rapida seka moviĝo ankoraŭ povas produkti malpli da akceptitaj partoj je horo se eltrudado, malvarmigo, tondado aŭ kvalita stabileco ne povas daŭrigi.
06 / SekvencoReakiru atendan tempon sen interkovraj danĝeroj
Post kiam malvarmigo kaj parison livero estas komprenitaj, ekzamenu la interspacojn inter agoj. Prokrasto povas esti historia prefere ol necesa, sed ĝi ankaŭ povas disponigi senigon, premstabiligon, ellasilon, signalkonfirmon aŭ sekuran transdonon. Identigu kian kondiĉon protektas ĉiu prokrasto. Tiam kontrolu ĉu la regilo jam havas fidindajn sugestojn por tiu kondiĉo. Anstataŭigi fiksan atendon per kontrolita kompletigsignalo povas plibonigi ripeteblon, sed nur kiam la maŝindezajno kaj aprobita kontrollogiko subtenas ĝin.
Kinggle estas gastigitaaŭtomata blovita maŝino operacia manlibrodisigas tempigkategoriojn kiel ekzemple ŝimfermo, blovtempigo, ellas-rilataj agoj, ŝimmikromalfermo, blov-stifta movado kaj robotprokrastoj. La manlibro plurfoje ligas valorojn al la reala produkto aŭ produktadkondiĉo. Ĝia interfaco validas por la dokumentita maŝinfamilio kaj povas malsami laŭ modelo, opcio aŭ programara versio, do ĝi ne devus esti igita ĝenerala listo de rekomenditaj sekundoj.
Rigardu la fizikan sekvencon ĉe reduktitaj kaj kontrolitaj kondiĉoj permesitaj de la maŝina proceduro. Konfirmu, ke tuboj, kabloj, blovaj pingloj, kernoj, elprenaj aparatoj kaj la parto restas klaraj tra la plena vojo. Legu komandon kaj komentojn kune. Se moviĝo atingas pozicion frue sed la sekvenco ankoraŭ atendas, trovu la ĝustan permesilon. Se la sugestoj alvenas malfrue aŭ intermite, riparu la sensilon, mekanismon aŭ utilecon antaŭ malpliigi la tempigilon, kiu maskis ĝin.
Laŭflua laboro apartenas al la sama templinio. Roboto povas malbari la ŝimon rapide sed meti partojn sur transportilon kiu jam estas plena. Tondilo povas postuli stabilan parttemperaturon. Liktestilo povas iĝi la proplemkolo post kiam maŝinproduktado altiĝas. Rekordu vicolongon kaj haltajn kaŭzojn tra la unua daŭra kuro, ne nur dum kelkaj cikloj ĉe la maŝino. La plej rapida sekura maŝinciklo ne estas utila se ĝi movas difektojn aŭ ŝtopiĝon unu stacion for.
07 / EksperimentoKuru kontrolitan ciklo-tempoprovon, kiun alia ŝanĝo povas ripeti
Utila provo komenciĝas per demando kiel "Ĉu ŝima cirkvito B limigas sekuran elĵeton?" aŭ "Ĉu la robot-klara prokrasto restas post kiam la sensilo estas kontrolita?" Ĝi ne komenciĝas per "Faru la ciklon pli rapida." Deklaru la ŝajnan limon, la ŝanĝon, la atendatan respondon kaj la partkontrolojn, kiuj povas malakcepti la provon. Asignu unu personon por kontroli receptajn redaktojn kaj unu personon por registri rezultojn, por ke pluraj alĝustigoj ne okazas inter specimenoj.
-
Frostigu la aprobitan bazlinion.Konservu aŭ presi la liberigitajn agordojn, identigu la produktan pakon kaj konservu akceptitajn specimenojn. Registru realan ciklovariadon kaj akceptitan produktaĵon sub stabilaj kondiĉoj.
-
Nomu unu limon.Uzu la sinsekvan templinion, malvarmigan mapon, utilajn legaĵojn, alarmhistorion kaj kontraŭfluajn observaĵojn. Skribu la indicon kiu montras al ĉi tiu limo.
-
Difinu la permesitan ŝanĝon.Uzu la maŝinon, ŝimon kaj rezinan dokumentadon. Fiksu kontrolitan alĝustiglimon kaj revenpunkton. Ne ŝanĝu alian variablon dum la observa fenestro.
-
Agordu malakceptajn ellasilon.Inkluzivi koncernajn signojn kiel malstabila parozo, nekompleta moviĝo, varmaj aŭ algluiĝantaj partoj, varpado, dimensia movo, pezo aŭ murfiasko, ekbrilo, eksplodo, alarmoj, konfitaĵoj aŭ nesekura konduto.
-
Kuru tra stabiligo.Marku partojn laŭ tempo, stacio, kapo aŭ kavo. Ne juĝu la novan kondiĉon de la unua peco se la ŝanĝita variablo bezonas tempon por atingi novan stabilan staton.
-
Mezuru la akceptitan produktadfenestron.Apliku la kontrolitajn vidajn, pezajn, murajn, dimensiajn kaj funkciajn kontrolojn. Inkluzivi laŭfluan tondado, testado kaj pakado kiam ili difinas vendeblan parton.
-
Konservu, malakcepti aŭ esplori.Konservu la ŝanĝon nur kiam la difinita fenestro pasas kaj akceptita eligo pliboniĝas. Restarigu la bazlinion se kvalito aŭ kontrolo plimalboniĝas. Malfermu ilaron, utilecon aŭ prizorgan agon kiam la provo elmontras fizikan kaŭzon.
La specimena plano devus kongrui kun la linio. Sur duobla stacia maŝino, inkluzivu ambaŭ flankojn. En plurkapa aranĝo, konservu kapidentecon. Sur multkava ŝimo, konservu kavaĵidentecon kie praktike. Mezumo povas kaŝi unu varman cirkviton aŭ unu maldikan produktaĵon. Lablovo muldado difektoj gvidasmontras kiel fiksaj kaj hazardaj ŝablonoj kondukas al malsamaj kontroloj.
Provaj rekordoj devus inkluzivi la malnovan valoron, novan valoron, tempon de ŝanĝo, respondeca persono, fakta ciklo-distribuo, materiala loto, servaĵoŝtato, specimenaj identigiloj, mezuritaj rezultoj, malakceptoj kaj fina decido. Fotoj estas utilaj por formo kaj difekta loko, sed ili ne anstataŭas mezuradojn. Se la procezo revenas al la baza linio, registru tion ankaŭ. Malsukcesa provo ankoraŭ povas malhelpi alian ŝanĝon ripeti la saman ideon.
08 / KapacitoKalkulu eliron el akceptitaj partoj, ne sekcikla moviĝo
Sekcikla eligo priskribas maŝinan movadon sen la kompleta materialo, malvarmigo kaj parta akcepta ŝarĝo. Ĝi estas utila por kontroli moviĝkapablon, sed ĝi ne estas promeso de vendebla produktado. Produktadkalkulo devas uzi la realan parton, rezinon, ŝimon, kapon aŭ kavkalkulon, malvarmigan sistemon, kontraŭfluan ekipaĵon kaj akceptmetodon. Jen kial Kinggle'sprojektinformprocezopetas produktan grandecon, pezon, materialon, dikecon kaj eligajn postulojn antaŭ rekomendi maŝinon.
Mezuru akceptitan produktaĵon rekte super reprezenta produktadfenestro. Kalkulu nur partojn, kiuj trapasas la difinitajn eldonkriteriojn, kaj registru planitajn haltojn, neplanitajn haltojn, agordan perdon kaj malakceptojn aparte. Ne kaŝu ilin ene de ununura neklarigita efika faktoro. Se la linio produktas plurajn partojn per okazaĵo, akordigu la kalkulon laŭ stacio, kapo aŭ kavaĵo por ke malfunkciigita eligo ne malaperu ene de la totalo.
| Metriko | Kalkulo aŭ observado | Uzu | Ofta raporta eraro |
|---|---|---|---|
| Ciklaj sekundoj | Tempo inter la sama okazaĵo trans ripetaj stabilaj cikloj | Montras maŝin-okazaĵan ritmon kaj variadon | Raportante la plej mallongan ununuran eventon |
| Partoj per evento | Akceptitaj fizikaj partoj liberigitaj de unu kompleta forma evento | Ligas kapojn, kavojn kaj staciojn kun volumeno | Supozante, ke ĉiu ellasejo produktas |
| Teoria hora eligo | (3,600 / ciklosekundoj) × partoj per evento | Plana komparo ĉe seninterrompaj kondiĉoj | Nomante la rezulton garantiita produktado |
| Akceptita hora eligo | Akceptitaj partoj / observataj produktadhoroj | Montras uzeblan eliron de la provita produkta pako | Nombrante purigadon, aranĝon aŭ malakceptitajn partojn |
| Ŝanĝi rezulton | Akceptita eligo post minuso akceptita eligo antaŭe, sub kongruaj kondiĉoj | Testas ĉu la redakto plibonigis la realan celon | Komparante malsamajn produktojn, ŝanĝojn aŭ utilecojn |
Raportu kvaliton krom rapideco. Inkluzivu pezon kaj murrezultojn, kritikajn dimensiojn, funkcian-testan rezulton, kalkulon de rubaĵoj aŭ teni, utilkondiĉon kaj revizion de la recepto. Du-sekunda redukto havas neniun memstaran signifon sen la origina ciklo, partkalkulo, akceptita rendimento kaj testkondiĉoj. Ĉi tiu artikolo do ne publikigas procentan plibonigcelon. La rezulto devas veni de la linio-datumoj de la aĉetanto.
Por nova maŝino aŭ ŝimo, difinu la eligan metodon antaŭ la provo. Tiu de Kingglefabrik-akcepto-testgvidiloklarigas kiel ligi la mezuran kuron kun la preciza produkto, materialo, ŝimo kaj utilaj kondiĉoj. Uzu lakontrola listo de startopor establi stabilan staton antaŭ tempo, kaj latransiĝa gvidilopor konservi instalinperdon aparta de konstanta produktado.
09 / LimojĈesu la provon kiam la procezo perdas kontrolon
Haltu kaj restarigu la aprobitan kondiĉon se gardisto, interŝlosilo, krizhalto aŭ danĝer-energia kontrolo ne funkcias kiel celite. Haltu por neatendita maŝinmovado, koliziorisko, nekutima hidraŭlika aŭ pneŭmatika konduto, difektitaj premaj komponantoj, elektra trovarmiĝo, likoj aŭ malkonsento inter montrataj sugestoj kaj fizika pozicio. Ciklotempa laboro neniam rajtigas operacion ĉirkaŭ misfunkciado.
Partaj pruvoj ankaŭ povas ĉesigi la juĝon. Rigardu parison, kiu ne plu alvenas en la ĝustan pozicion, nekompleta ŝimfermo, altiĝanta ekbrilo, malstabila pezo, maldikaj kritikaj muroj, eksplodoj, nekompleta detalo, algluiĝo, tajlado damaĝo, deformado, ovalaj koloj, balanciĝaj fundoj, ŝrumpado aŭ funkcia testa fiasko. La procezgvidilo de Formosa ligas plurajn el ĉi tiuj simptomoj kun troa varmo, nesufiĉa malvarmigo, mallonga ciklo aŭ malvarmigo-kanala kondiĉo. Uzu la simptomon por remalfermi la ĝustan diagnozon prefere ol aldoni larĝan malvarmigan tempon sen trovi la kaŭzon.
Pligrandigu kiam la limo postulas muldilan ŝanĝon, ĵetkubon aŭ blovigan modifon, kontrol-programan ŝanĝon, interŝlosan ŝanĝon, prem-sisteman laboron aŭ operacion ekster la kvalifikita rezino kaj maŝinfenestro. Uzu lagvidilo pri preventa prizorgadopor ripeteblaj ekipaĵtrovaĵoj. Eluzita mekanismo povas malrapidigi la ciklon, sed pli rapida komando ne riparos ĝin.
Finu la projekton kun liberigita bazlinio. Ĝisdatigu la recepton nur per la aprobprocezo de la planto, aligu la specimenon kaj mezuran rekordon, kaj deklaru kiun produkton, ŝimon, rezinon kaj maŝinan agordon kovras la rezulto. Konservu malakceptitajn provojn en la ŝanĝprotokolo. Kiam la sekva deĵoro povas reprodukti la akceptitan ciklon kaj klarigi ĝiajn limojn, la plibonigo estas preta por normala produktado.
10 / RespondojOftaj demandoj pri blova mulda ciklotempo
Kio determinas eltrudan blovon muldan ciklotempon?
Ciklotempo estas determinita de la plej malrapida postulata vojo tra parizo aŭ pafa preparo, ŝimmovado, inflacio, malvarmigo, ellasilo, malfermo, elprenado kaj kontraŭflua manipulado. Produktgeometrio, murdistribuo, rezina konduto, ŝimmalvarmigo, maŝinarkitekturo kaj akceptitaj-partaj kriterioj ĉiuj influas tiun vojon. Mezuru la realan sekvencon kaj retrosignalojn antaŭ ol decidi kiu tempigilo respondecas.
Ĉu malvarmigo ĉiam estas la plej longa parto de blovforma ciklo?
Malvarmigo okupas la plej grandan parton de la mulda ciklo en multaj poliolefinaj aplikoj, laŭ la blovigvidisto de LyondellBasell, sed ĝi ne estas aŭtomate la aktiva limo sur ĉiu linio. Parison-livero, akumulilplenigo, muldilotranslokigo, robotsenigo, tondado aŭ testado povas regi la venontan komencon. Templinio montras ĉu redukti malvarmigon ŝanĝus la plenan ciklon aŭ nur elĵetus la parton pli varma.
Kiel povas redukti la tempon de malvarmigo sen kaŭzi deformadon?
Unue kontrolu malvarmigan provizon kaj revenkondiĉojn, cirkvitan ekvilibron, kanalan purecon, ŝiman temperaturon kaj la varman lokon sur la parto. Komparu murdistribuon kun la desegno kaj aprobita procezo. Ŝanĝu unu dokumentitan kondiĉon, lasu la procezon stabiligi, kaj kontrolu dimensiojn kaj formon post la bezonata post-elĵeta intervalo. Se la sama loka varma regiono restas, la ŝimo aŭ murdistribuo eble bezonos inĝenieran revizion.
Ĉu pli mallonga ciklo ĉiam pliigas blovmuldan eliron?
Ne. Eligo pliiĝas nur kiam la ŝanĝita ciklo estas la linia limo kaj la kromaj partoj estas akceptitaj. Pli rapida maŝina evento povas krei pli varmajn partojn, pli da malakceptoj, robotaj blokadoj, tajlado-difekto aŭ testanta postrestiĝo. Komparu akceptitajn partojn je observita horo sub kongruaj produkto, materialo, ŝimo, utileco kaj kvalitaj kondiĉoj. Konservu sekciklan movon, teorian produktadon kaj akceptitan produktadon kiel apartajn figurojn.
Kiel pariza programado influas ciklotempon?
Parison-programado ŝanĝiĝas kie materialo sidas laŭ la produkto. Nenecesaj pezaj areoj povas postuli pli da malvarmigo, dum tro maldikaj areoj povas malsukcesi produktajn testojn. Sur kontinuaj maŝinoj, la murprofilo ankaŭ povas esti sinkronigita kun ciklotempo, do tempoŝanĝo povas ŝanĝi profillokigon. Kontrolu murlokojn, partan pezon kaj profilan vicigon post cikloŝanĝo anstataŭ supozi, ke la konservita kurbo restas ĝusta.
Kiaj datumoj estu senditaj al Kinggle por ciklotempa problemo?
Sendu la maŝinan modelon kaj regilan version, produktan desegnaĵon, muldilojn kaj ilarajn identigilojn, rezinan gradon kaj loton, recepton-revizion, ciklofilmeton kaptitan el sekura loko, eventan templinion, alarmhistorion, partan pezon kaj murmapon, kritikajn dimensiojn, difektajn fotojn, observaĵojn de maŝinaero kaj malvarmigan akvon, kontraŭfluajn haltajn kaŭzojn kaj akceptitan eliron dum difinita periodo. Ĉi tiu evidenteco helpas apartigi malvarmigo, ilado, kontroloj, utilecoj, materialo kaj linio-ekvilibro kaŭzoj.

Diskutu la produkton kaj ciklon kiel unu sistemon
Sendu la realan parton desegnon, rezinon, ŝimon, maŝinan agordon, aktualan ciklon-templinion, servajn observojn kaj mezuritajn kvalitajn rezultojn. Kinggle povas revizii la indicon ĉirkaŭ la maŝino, ilaro, kontroloj kaj produktadcelo.
Sendu viajn produktadajn datumojnFontoj uzataj por ĉi tiu gvidilo
Kinggle-gastigitaj manlibroj subtenas deklarojn pri la dokumentitaj kontroloj kaj maŝinsekvenco. Polimer-produktantaj gvidiloj subtenas la malvarmigajn kaj difektajn rilatojn. OSHA-fontoj estas inkluditaj por la usona sekureclimo. Neniu el ĉi tiuj fontoj provizas universalan ciklan celon por ĉiu produkto aŭ maŝino.
- Kinggle-gastigita Aŭtomata Blow Molding Machine Operation Manual, alirita la 8-an de septembro 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gastigita fare de Kinggle, alirita la 8-an de septembro 2026.
- LyondellBasell, Gvidilo pri Poliolefina Blovmuldado, alirita la 8-an de septembro 2026.
- Formosa Plastoj, Polietilena Ekstrudado Blow Molding Process Guide, alirita la 8-an de septembro 2026.
- OSHA 29 CFR 1910.147, La Kontrolo de Danĝera Energio, alirita la 8-an de septembro 2026.
- OSHA 29 CFR 1910.212, Ĝeneralaj Postuloj por Ĉiuj Maŝinoj, alirita la 8-an de septembro 2026.