Rapida respondo
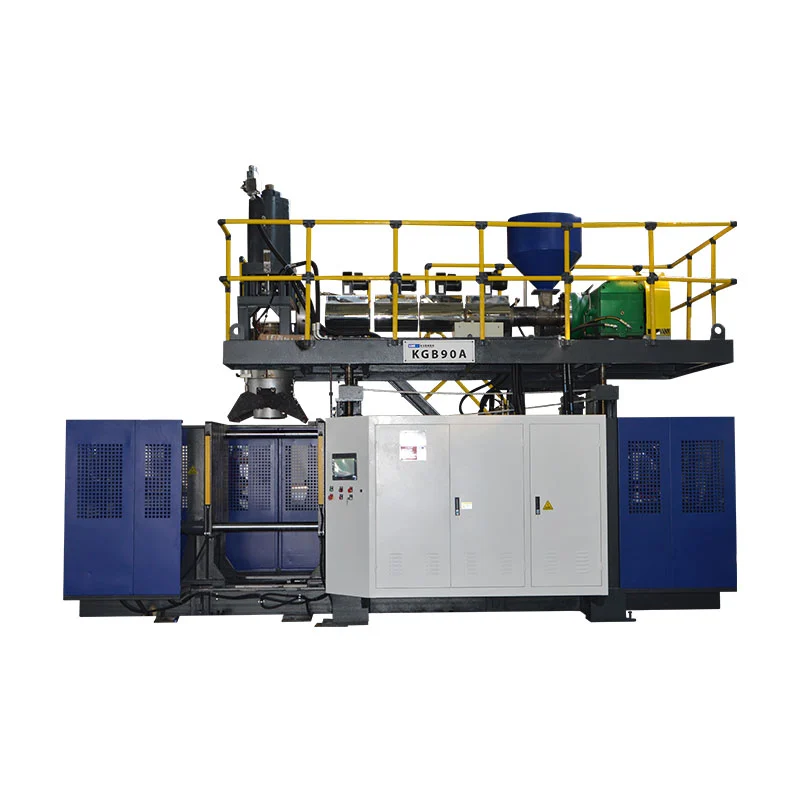
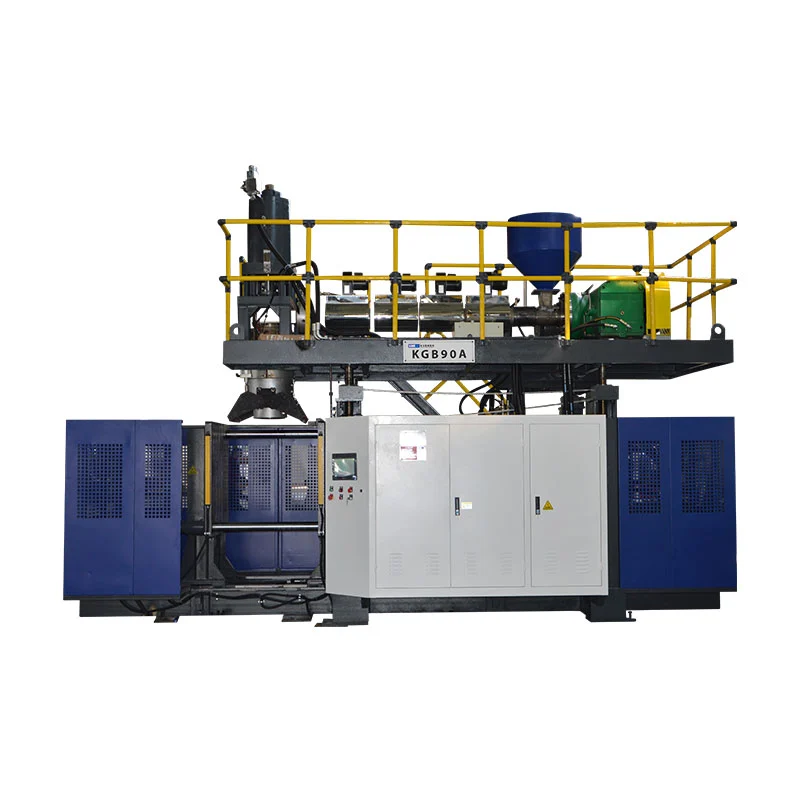
Blovmuldadoŝveligas tubon el fandita plasto kontraŭ ŝimo en sekundoj ĝis minutoj. Ĝi kostas pli en ilaro kaj gajnas laŭvolume.Rotacia muldadofaligas plastan pulvoron ene de varmigita, malrapide turniĝanta ŝimo. Ĝiaj cikloj kuras dekojn da minutoj, sed la ilaro estas malmultekosta kaj la partoj eliras senjuntaj. Jara volumeno kutime decidas ĝin: malaltaj volumoj favoras la malmultekostajn ŝimojn de rotomolding; produktadvolumoj favoras la rapidecon de blovmuldado. Por tankoj, IBCoj, flosiloj kaj baroj, 250-litra blovmuldmaŝino prizorgas 300 pecojn je horo seka ciklo, dum rotomolda ciklo faras unu parton en la sama interspaco.

Ambaŭ procezoj faras kavajn plastajn partojn. Por tankoj, kajakoj, flosiloj kaj baroj, ĉiu el ambaŭ povus fari la laboron. Do la elekto gravas, kaj kostas realan monon por erari.
Plej multaj artikoloj pri ĉi tiu temo venas de muldaj butikoj, kiuj favoras kian ajn procezon ili vendas. Ni konstruas blovajn maŝinojn, do ni diros tion klare. Por konservi ĉi tion utila, ni aldonis plenan sekcion pri kiam rotomoldado venkas - ĉar foje jes.
Jen la honesta komparo, kiun aĉetanto bezonas.
La du procezoj, po unu minuto
Blovmuldmaŝino elstrudas kavan tubon el fandita plasto nomitan parison. La ŝimo fermiĝas ĉirkaŭ la tubo, aero ŝveligas ĝin kontraŭ la muroj, kaj la parto malvarmiĝas kaj elĵetas. La ciklo kuras en sekundoj por boteloj kaj kelkajn minutojn por grandaj partoj.
Rotacia muldmaŝino ŝarĝas plastan pulvoron en kavan ŝimon. La ŝimo ŝaltas du aksojn ene de forno, kaj la fandanta pulvoro kovras la internon kiel senjunta haŭto. Poste ĝi malvarmiĝas dum ĝi ankoraŭ turniĝas, kaj la parto eliras.
Samaj produktoj, kontraŭa fiziko. Oni uzas premon kaj rapidecon. La alia uzas varmon, graviton kaj tempon.
Blovmuldado vs rotacia muldado: flank-al-flanke
| Blovmuldado | Rotacia muldado | |
|---|---|---|
| Kiel la parto formiĝas | Aero ŝveligas fanditan parison en ŝimo | Pulvoro fandas sur turniĝanta ŝimo ĉe ĉirkaŭa premo |
| Cikla tempo | Sekundoj ĝis kelkaj minutoj | Dekoj da minutoj po parto |
| Ilaro | Maŝinitaj muldiloj - pli alta kosto, longa vivo | Fandaluminiaj muldiloj - pli malmultekostaj, pli rapide ŝanĝi |
| Muroj | Pli maldika, distribuo programita per die-gap-kontrolo | Pli dika, nature eĉ, senjunta |
| Kudroj | Pinĉi de linio supre kaj malsupre | Neniu - unu kontinua haŭto |
| Plej bonaj volumoj | Produktado kuras; poparta kosto falas kun skalo | Malaltaj ĝis mezaj kuroj; prototipoj; oftaj ŝanĝoj |
| Tipaj produktoj | Boteloj, tamburoj, IBC-boteloj, benzinujoj, ĵerzujoj | Superdimensiaj tankoj, ludkampo ilaro, kutimaj malalt-kuritaj partoj |
La vera diferenco: premo kaj tempo
Elporto:blovmuldado aĉetas rapidecon per premo kaj pli multekosta ilaro. Rotomolding aĉetas malmultekostajn ilojn kun tempo.
Ĉiu vico en tiu tabelo spuras al unu fakto. Blovmuldado formas la parton sub premo, en unu rapida evento. Rotomolding formas ĝin ĉe ĉirkaŭa premo, malrapide, ĉar pulvoro degelas sur la muro.
Premo klarigas la ilan koston. Blovŝimoj devas rezisti kramfortojn - 800 ĝis 1800 kN sur niaj grandaj maŝinoj - do ili estas maŝinprilaboritaj el iloŝtalo. Rotommoldoj alfrontas preskaŭ neniun forton, do malmultekosta gisita aluminio funkcias.
Tempo estas la prezo rotomolding pagas. Varmigi ŝimon en forno kaj malvarmigi ĝin dum ĝi turniĝas daŭras dekojn da minutoj. Neniu kapablo mallongigas tion.
La volumo-paĝo: kie la decido estas farita
Elporto:sub la evenkvanto, la malmultekosta ilaro de rotomolding venkas. Super ĝi, la ciklorapideco de blovmuldado venkas - kaj la breĉo pligrandiĝas ĉiun jaron, kiun vi produktas.
Ĉi tiu kalkulo solvas plej realajn decidojn. Rotomoldado komenciĝas pli malmultekosta, ĉar la ŝimo kostas frakcion de blovŝimo. Sed ĉiu parto portas malrapidan ciklon.
Blovmuldado renversas tion. La ŝimo kostas pli antaŭe. Tiam la maŝino faras partojn multajn fojojn pli rapide, ĉiun horon, por la vivo de la programo.
Realaj nombroj montras la interspacon. NiaKGB120E-klasa maŝinopor 250-litroj ujoj kuras 300 pecoj por horo seka ciklo. Rotomolda ĉelo faranta similan tankon finas unu parton per forn-kaj-malvarma ciklo.
Do la vera demando ne estas "kio estas pli malmultekosta?" Demandu "pli malmultekosta je via jara kvanto?" Kelkaj centoj da partoj jare favoras rotomoldadon. Miloj ĝis dekoj da miloj favoras blovmuladon je larĝa marĝeno.
La interkruciĝozono: tankoj, kajakoj, flosiloj, baroj
Elporto:la produktoj, kiujn homoj nomas "rotomolding-partoj" - tankoj, kajakoj, flosiloj, baroj - funkcias per grandaj akumulaj blovmuldaj maŝinoj laŭ volumeno.
Plej multaj komparartikoloj preterlasas ĉi tiun parton. Tuta familio de grandaj produktoj taŭgas por ambaŭ procezoj.
Akvocisternoj. 1000-litraj IBC-boteloj. Kajakoj kaj malgrandaj boatoj. Flosiloj kaj buoj. Vojaj baroj. Ĉiuj kavaj, ĉiuj grandaj, ĉiuj ligitaj al rotomuldado laŭ kutimo — kaj ĉiuj funkcias hodiaŭ per blovmuldaj maŝinoj.
Ĉi tiuj estas veraj laboroj el nia gamo. Niaj akumuliloj faras akvocisternojn kajIBC-boteloj ĝis 1000 litroj, kaj la tricilindra KGS-serio atingas 2000-litrajn ujojn, krom flosiloj, barieroj kaj kajak-klasaj partoj en HDPE kaj HMWHDPE.
Kial ŝanĝi ĉi tiujn partojn de roto al blovo dum volumeno kreskas? Cikla tempo. Kiam tanko vendas en la dekoj de miloj jare, procezo kiu faras unu parton per forna ciklo ne povas daŭrigi. Aldoni rotobrakojn signifas aldoni fornojn, plankspacon kaj energion per parto.
La komerco estas la muro. Rotomuldita tanko kuras senjunte kaj egale dika. Bato muldita portas pinĉ-delinion kaj fidas jeprogramita murdikeco kontrolometi materialon kie la ŝarĝo sidas. Farita ĝuste, la blovmuldita parto plenumas la saman devon je pli malpeza pezo - kio ankaŭ signifas malpli da rezino por parto.
Kiam rotacia muldado venkas
Elporto:malaltaj volumoj, oftaj dezajnaj ŝanĝoj, ekstremaj grandecoj kaj senkudraj specifoj estas veraj rotomoldaj venkoj. Neniu maŝina aĉeto ŝanĝas tion.
Ni promesis honestecon. Jen la laboroj, kie ni dirus al vi ne aĉeti nian maŝinon.
Malaltaj jaraj volumoj.Kelkaj centoj da unuoj jare neniam repagos bloviman ilaron. La malmultekostaj aluminiaj muldiloj de Rotomolding ĝuste konvenas ĉi tion.
Oftaj dezajnaj ŝanĝoj.Retranĉi rotommoldilon kostas malmulte. Retranĉi blovigon kostas multe. Ripetado de produkto ĉiujare favoras roto.
Ekstremaj grandecoj kaj kompleksaj formoj.Rotomolding skvamas al grandegaj unupecaj tankoj preter iu ajn parizo, kaj ĝi bone manipulas mulditajn enmetojn kaj profundajn subtrakojn.
Senkudraj postuloj.Bona pinĉilo estas forta. Sed se via specifaĵo malpermesas ajnan veldan linion, la senjunta rotomolded haŭto aranĝas ĝin.
Se du aŭ pli da ĉi tiuj taŭgas por via produkto, rigardu forte ĉe rotomoldado. Se neniu taŭgas kaj viaj volumoj grimpas, blovmuldado estas via procezo.
La aĉeta angulo: kio ŝanĝiĝas por via linio
La procezo, kiun vi elektas, transformas vian tutan investon, do pezu ĝin kiel aĉeto, ne prefero.
Ila kosto kaj plumbotempo.Rotommoldŝipoj pli malmultekostaj kaj pli rapide. Blovmuldilo kostas pli kaj daŭras pli longe. Kongruu la elekton al kiom longe la produkto funkcios kaj kiom ofte ĝi ŝanĝiĝas.
Cikla tempo kaj laboro.Blovmuldado faras pli da partoj por operaciisto-horo ĉe volumeno. Rotomolding bezonas pli da fornoj kaj manoj por atingi la saman produktadon.
Kiel ĉiu procezo grimpas.Rotomolda planto kreskas aldonante brakojn kaj fornojn - pli da etaĝa spaco kaj hejta energio ĉiufoje. Blovmulda planto kreskas per ciklorapideco kaj aŭtomatigo sur maŝinoj kiujn ĝi posedas.
ROI laŭ via volumo.Modelu la honestan nombron: ilaro plus energio plus laboro, dividita laŭ via jara kvanto. Demandu al iu ajn fabrikisto de blovo-muldmaŝino pri specifita citaĵo antaŭ ol vi komparas - reala nombro superas regulon.
Du eraroj faras aĉetantoj
Elektu la procezon laŭ kutimo."Tankoj estas rotomolditaj" estis vera ĉe malaltaj volumoj. Ĉe produktadskalo, ĝi ĉesas esti vera. Kuru la paŭzon por via kvanto, ne la reflekso de la industrio.
Komparante ilan prezon sole.La malmultekosta ŝimo aspektas kiel venko ĝis vi dividas la malrapidan ciklon tra 20,000 partoj. Komparu koston por finita parto, tra la programo - ne la ŝima citaĵo.
Ĉu elektante blovmuldado? Grandu la maŝino sekva kun niakvin-ŝtupa elekta gvidilo. Ĉu vi ankoraŭ decidas inter kavaj kaj solidaj partoj? Legublovo muldado vs injekto muldadounue. Nova al la maŝinfamilioj? Komencu ĉe laspecoj de blovaj muldaj maŝinojkolono.
Oftaj demandoj
Kio estas la diferenco inter blova muldado kaj rotacia muldado?
Blovmuldado ŝveligas tubon el fandita plasto kontraŭ ŝimo kun aero, formante partojn en sekundoj ĝis minutoj. Rotacia muldado faligas plastan pulvoron ene de varmigita ŝimo kiu turnas sur du aksoj, formante senjuntajn, dikmurajn partojn en cikloj kiuj kuras dekojn da minutoj. Blovmuldado gajnas pri rapideco kaj poparta kosto laŭ volumeno. Rotomolding gajnas pri ila kosto kaj projektlibereco ĉe malaltaj volumoj.
Kio estas pli malmultekosta, blovmuldado aŭ rotacia muldado?
Ĝi dependas de volumeno. Rotacia muldado kostas malpli komenci, ĉar ĝiaj gisitaj aluminiaj muldiloj kostas frakcion de maŝinprilaboritaj blovŝimoj. Blovmuldado kostas malpli po parto, ĉar ĝiaj cikloj funkcias multajn fojojn pli rapide. Malaltaj jaraj volumoj favoras la ŝparadon de ilaro. Altaj volumoj favoras la ciklorapidecon. Modelu vian realan jaran kvanton por trovi la paŭzon.
Ĉu grandaj akvocisternoj povas esti blovmulditaj anstataŭ rotomolditaj?
Jes. Grandaj akumulilblovaj muldaj maŝinoj produktas akvocisternojn, 1000-litrajn IBC-botelojn kaj ujojn ĝis 2000 litroj. Ĉe produktadvolumoj, blovmuldado faras ĉi tiujn partojn multe pli rapide ol rotomoldado. 250-litra klasmaŝino prizorgas 300 pecojn je horo seka ciklo, dum rotomolda ciklo por komparebla tanko daŭras dekojn da minutoj per parto.
Kial rotomolditaj partoj estas senjuntaj kaj blovaj partoj ne estas?
En rotacia muldado, pulvoro kovras la tutan ŝiman internon dum ĝi turniĝas, do la parto formiĝas kiel unu kontinua haŭto sen velda linio. En blovmuldado, la ŝimoduonoj pinĉas la parison fermita ĉe la supro kaj malsupro, lasante pinĉ-delinion. Bona pinĉilo estas forta. Sed se via parto ne povas havi ajnan kudron, la senjunta rotomolded muro estas avantaĝo.
Kiu procezo faras pli fortajn partojn?
Nek gajnas rekte - ili atingas forton alimaniere. Rotomolditaj partoj funkcias pli dikaj kaj senjuntaj, kio konvenas al misuzaj produktoj. Blovmulditaj partoj atingas forton per kontrolita murdistribuo: programita die-breĉo-kontrolo metas materialon kie la ŝarĝo sidas, do pli malpeza parto plenumas la saman devon. Blovmuldado en HMWHDPE kun taŭga dikeco-kontrolo faras stapli-taksajn IBC-botelojn.
Ĉu decidi inter la du procezoj?
Se vi elektas procezon por granda kava parto, nia inĝenieristiko povas funkcii kun vi laŭ via parto grandeco, materialo kaj jara volumo. Se rotomoldado pli bone taŭgas por viaj nombroj, ni diros tion. Se blovmuldado venkas, ni specifos la ĝustan maŝinon kaj montros la ciklon matematikon malantaŭ ĝi. Konstruante blovmuldmaŝinojn ekde 2002, kun 15 inĝenieroj en la teamo.
Akiru honestan procezan taksadon →Blovmuldado kontraŭ rotacia muldado estas volumena demando en teknika kostumo. Malmultekosta ilaro kaj pacienco ĉe malaltaj kvantoj. Premo, rapideco kaj planitaj muroj je skalo. Sciu vian jaran nombron, kaj la procezo elektas sin. Kiam ĝi elektas blovmuldado, lagranda akumula gamoestas kie la interkruciĝproduktoj vivas.