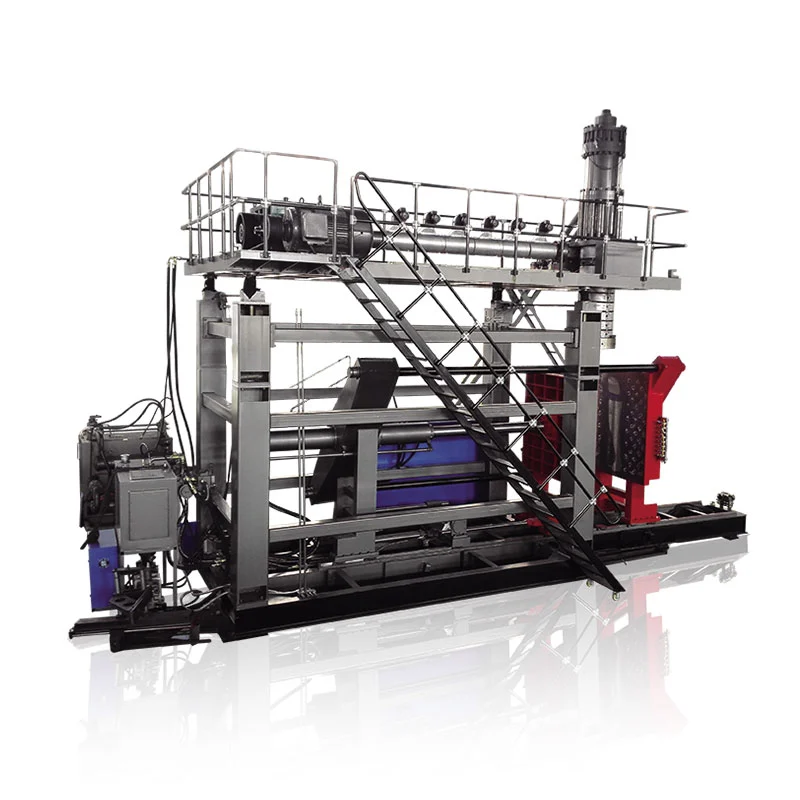
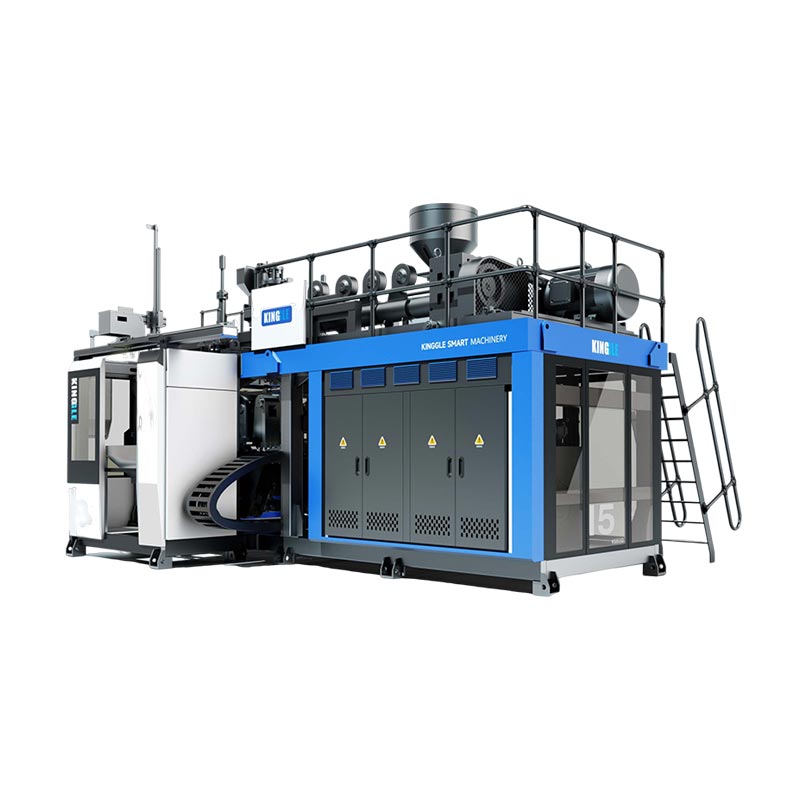
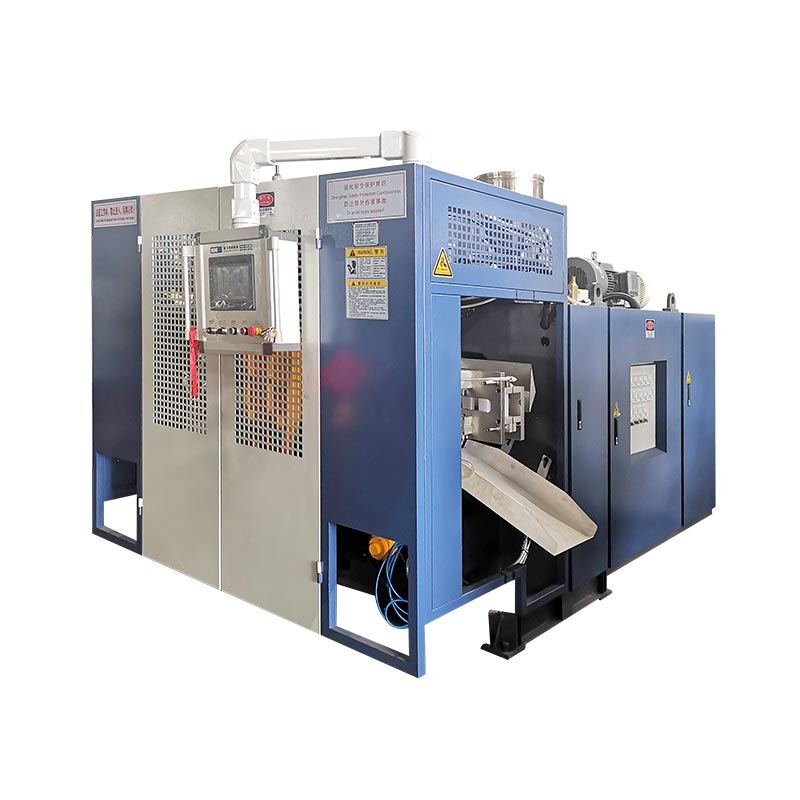
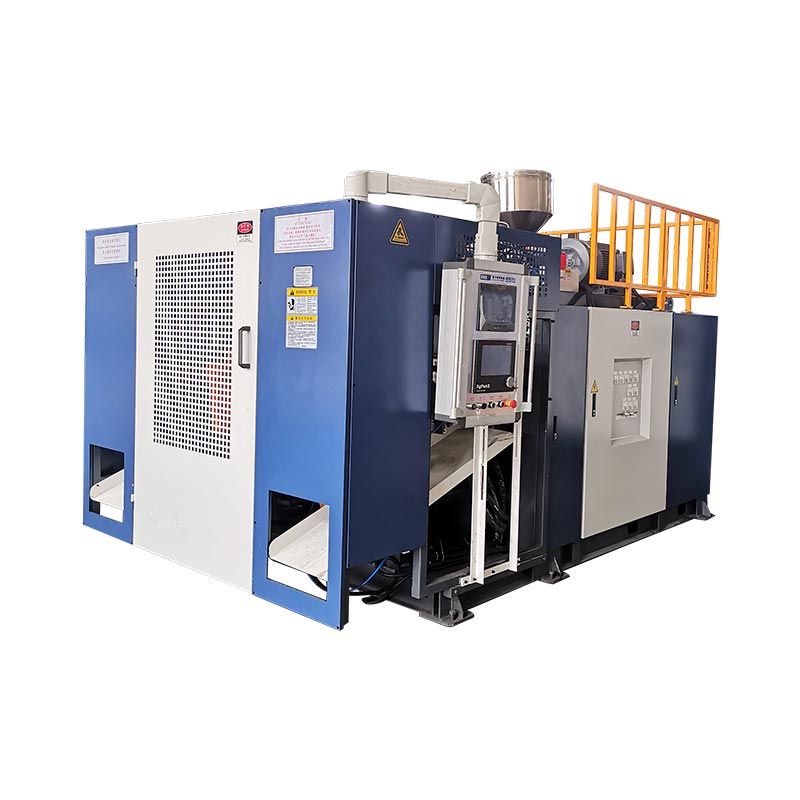
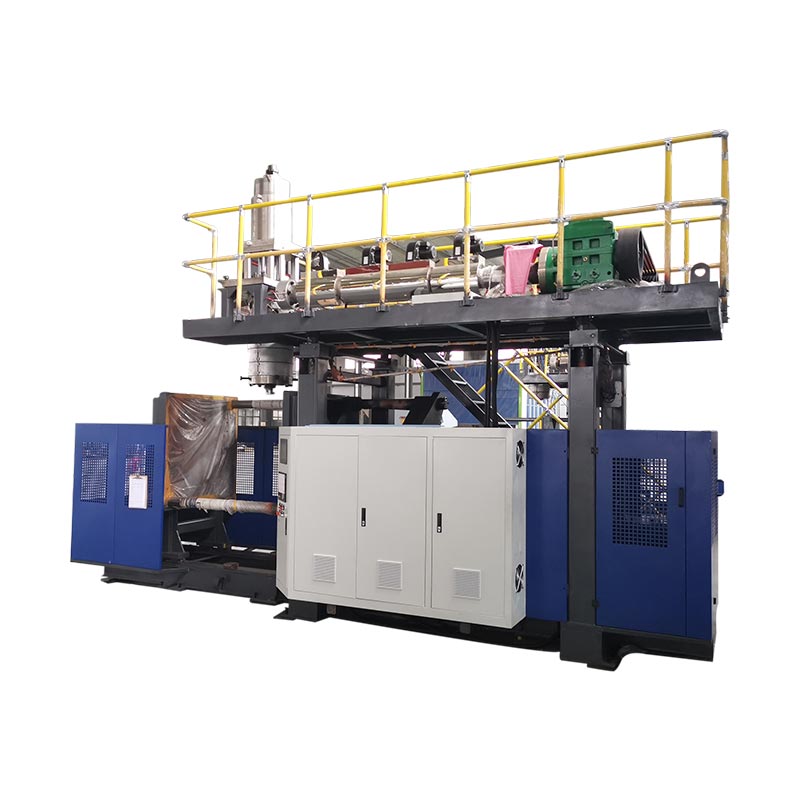
Dua stacio ŝanĝas kiel la maŝino uzas eltruadon, malvarmigon kaj ŝim-traktan tempon. Ĝi ne aŭtomate duobligas vendeblan eliron, malaltigas energion por botelo aŭ faras pli grandan produkton. Tri parigitaj Kinggle-maŝingrandoj montras kie la realaj diferencoj aperas.

La realaunuopa vs duobla stacidomo blovi muldan maŝinonkomparo estas do komplete-ĉela studo, ne kaleŝonombrado. La decido devas konekti la botelon, produktadhoraron, malnetan fandantan postulon, du-stacian sekvencon kaj akcepteblan postulon.
Kio ŝanĝiĝas inter unu stacio kaj du?
En unu-stacio kontinua eltruda blovforma maŝino, unu muldilo-kaj-krampo pozicio kaptas la parison, formas la parton, malvarmigas ĝin kaj liberigas ĝin. La venonta mulda okazaĵo devas konveni ĉirkaŭ la sekvenco de tiu unu stacio.
Duobla stacio-aŭ ĝemel-stacio-eltruda blova muldmaŝino alternas du muldpoziciojn ĉirkaŭ komuna eltrudsistemo. Unu stacio povas esti en blovado, malvarmigo aŭ part-foriga paŝo dum la alia prepariĝas por kapti la sekvan parison. Tial duoble-stacia ekipaĵo ankaŭ estas priskribita kiel duobla aŭ navedblovforma maŝino en iuj merkatoj.
Ĉi tiu simpligita sekvenco klarigas la ŝancon, ne la finan produktadorapidecon. Stacia vojaĝado, parizoformado, ŝimo fermo, blovado, ellasilo, malvarmigo, elĵeto, tondado kaj laŭflua translokigo ankoraŭ devas kunveni. Sendependa naved-maŝina literaturo ankaŭ listigas unu- kaj duoble-flankajn konfiguraciojn aparte de unu- kaj multi-parizaj ĵetkubkapoj, plifortikigante ke tiuj estas malsamaj ekipaĵelektoj.
Ne konfuzu stacidomon, kapkalkulon, kavkalkulon kaj tavolkalkulon
Multaj citaj eraroj komenciĝas ĉar "duoblo" estas uzata sen diri kio estas duobligita. Duobla stacia maŝino ne nepre estas duoblakapa maŝino, dukava ŝimo aŭ dutavola linio.
| Termino | Kion ĝi kalkulas | Kion ĝi ŝanĝas | Demando por la provizanto |
|---|---|---|---|
| Ununura aŭ duobla stacio | Ŝild-kaj-krampo pozicioj kiuj funkcias en sinsekvo | Maŝinsekvenco, muld-aro postulo, eligo potencialo, piedsigno kaj uzado | Kiom da kompletaj muldilaj stacioj alternas sur ĉi tiu maŝino? |
| Unu aŭ plurkapa ĵetkubo | Parizanoj elstaris ĉe unu mulda okazaĵo | Kiom da ŝimkavaĵoj povas esti nutritaj samtempe kaj la postulata ellasejo | Kiom da ellasejoj estas inkluzivitaj, kaj kio estas ilia centra distanco? |
| Unu aŭ plurkava ŝimo | Partoj formitaj en unu ŝimo fermiĝas | Partoj per mulda evento, ŝima grandeco, malvarmiga ekvilibro kaj tondado | Kiom da vendeblaj partoj devus produkti unu ŝima evento? |
| Unuopa aŭ plurtavola | Materialaj tavoloj en la partmuro | Ekstrudistoj, ĵet-kapa arkitekturo, materiala uzado kaj proceza kontrolo | Kiuj materialoj kaj tavolstrukturo estas inkluzivitaj en la citaĵo? |
LaR&B-datumfolio de kontinua eltruda navedo, ekzemple, listigas unu- kaj plur-parizonajn ĵetkubkapojn aparte de unu- aŭ du-staciaj krampkonfiguracioj. Plur-parazia ilaro estas unu eliga levilo; dua muldstacio estas alia. Propono povas uzi aŭ levilon aŭ kombini ambaŭ, do la citaĵo devas identigi ĉiun aparte.
Terminologio ankaŭ ŝanĝiĝas laŭ regiono. Aĉetantoj povas serĉi aduobla stacidomo blovo muldanta maŝino, ĝemela stacidoma blovmuldmaŝino, du-stacio botelo blovanta maŝinoaŭduflanka naveda blovmoldisto. Konfirmu la fizikan sinsekvon prefere ol elekti nur per nomo.
Originala komparo: tri parigitaj Kinggle-maŝingrandecoj
La sekva analizo uzas specifojn publikigitajn sur ses nunaj produktpaĝoj de Kinggle. Ĉiu paro havas la saman nominalan maksimuman kontenerkapaciton, kio faras la stacian diferencon pli facile vidi. La figuroj estas katalogaj referencoj, ne produktadgarantio por ĉiu botelo, rezino, ĵetkubo aŭ opciopakaĵo.
| Kapacito kaj modelo | Stacioj | Eldonita eligo-etikedo | HDPE-degelkapablo | Maŝinaj dimensioj (L×W×H) | Simpla L×L-koverto* | Pezo | Krampforto |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Unuopa | 600 pcs/h seka ciklo | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Duoblo | 600 × 2 pcs/h seka ciklo | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Unuopa | 500 pcs/h seka ciklo | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Duoblo | 500 × 2 pcs/h seka ciklo | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Unuopa | 450 pcs/h seka ciklo | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Duoblo | 450 × 2 pcs/h seka ciklo | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Kion la parigitaj datumoj rivelas
1. Stacia kalkulo ne difinas maksimuman parton de grandeco
Ene de ĉiu Kinggle-paro, nominala ujokapacito kaj publikigita kramforto restas la samaj: 2L kaj 40 kN, 5L kaj 65 kN, aŭ 15L kaj 165 kN. La dua stacio ŝanĝas la produktadsekvencon; ĝi ne igas 5L-platformon en 15L-platformon.
Ĉi tiu distingo gravas dum maŝinelekto. Parta volumo, projekciita areo, muldimensioj kaj bezonata krampo ankoraŭ devas konveni la platformon. Tiu de Kinggleblovo muldanta maŝinan elektan gvidilonkomenciĝas de la ujo antaŭ ol elekti stacidomon.
2. La duoblaj staciaj paroj aldonas fandan kapablon, sed ne je unu fiksa proporcio
La eldonita HDPE-fandkapablo altiĝas de 30 ĝis 55 kg/h en la 2L-paro, de 55 ĝis 80 kg/h en la 5L-paro, kaj de 100 ĝis 120 kg/h en la 15L-paro. Tiuj pliiĝoj ne estas identaj kaj ne devus esti konvertitaj en universalan "duoblan staciomultiplikaton."
Ĉi tiu estas la plej grava kapablo-leciono en la datumoj. Du stacioj povas krei pli da muldaj ŝancoj, sed la ekstrudisto ankoraŭ devas provizi la malnetan parizan mason. Pli peza botelo, pli da fulmo, pli da ĵetelirejoj aŭ pli mallonga okazaĵintervalo levas fandantan postulon. Kiam eltrudado iĝas la proplemkolo, aldoni stacidomon havebleco ne povas solvi ĝin.
3. Pezo kaj instala koverto pliiĝas malsame laŭ grandeco
Moviĝi de la unuopaĵo al la duobla modelo pliigas publikigitan maŝinan pezon de 2,5 ĝis 4,5 tunoj ĉe 2L, 3,0 ĝis 5,2 tunoj ĉe 5L, kaj 7,5 ĝis 12,5 tunoj ĉe 15L. La kalkulita L×W-maŝinkoverto ŝanĝiĝas de proksimume 5,3 ĝis 6,8 m², 6,8 ĝis 7,0 m², kaj 9,9 ĝis 13,9 m² respektive.
Etaĝa areo do ne estas sekure priskribita kiel "preskaŭ la sama" aŭ "dufoje pli granda." La rezulto dependas de la platformo. Nek maŝino-koverta kalkulo estas fabrika aranĝo: servo-aliro, materiala provizo, malvarmigo-duktoj, kontrolaj kabinetoj, parta malŝarĝo kaj ŝimtraktado ankoraŭ bezonas spacon. Uzu tiun de Kingglepotenco, aero, akvo kaj aranĝo gvidiloantaŭ frostigi la planon de la retejo.
4. La seka ciklo-etikedo estas kompara signalo, ne livera promeso
Seka ciklo registras maŝinan movon sen pruvi la produktadkondiĉojn de preta parto. Fakta produktaĵo devas inkluzivi parisonformadon, baton kaj ellastempon, malvarmigon, elĵeton, tondado, kvalitan perdon kaj planitajn haltojn. Al dika 15L ĵerzujo kaj malpeza 500ml botelo ne povas esti asignitaj la saman eliron nur ĉar ili funkcias per maŝino kun la sama stacidomo.
Kalkulu eliron de muldaj eventoj kaj masa ekvilibro
Komencu kun la produkto kaj laboru malantaŭen. Ne komencu per multobligo de katalognombro per deĵorhoroj.
Paŝo 1: difinu la bezonatan bonan produktadon
Konverti konfirmitan postulon en bonajn partojn je horo uzante planitajn produktadhorojn, planitajn ŝanĝojn kaj la proprajn disponeblecojn de la planto. Konservu postulscenarojn apartaj - bazo, sezona pinto kaj estonta kresko - tiel troa kapablo estas videbla prefere ol kaŝita en unu optimisma celo.
Paŝo 2: mezuru unu kompletan muldan eventon
Por la proponita ŝimo, registru la nombron da parizonoj, partoj formitaj, malneta pariza maso, finita parto-maso, fulmo/remuelita itinero, stabila okazaĵintervalo kaj akceptita kvalitrezulto. Mulda okazaĵo signifas ke unu ŝimo kaptas parizan materialon kaj produktas sian aron de partoj.
Bonaj partoj/h = muldaj eventoj/h × partoj per evento × akceptita frakcio
Malneta fanda postulo (kg/h) = muldaj eventoj/h × malneta pariza maso per evento (kg)
La akceptita frakcio devas veni de interkonsentita provo aŭ honesta planta supozo. Malneta pariza maso inkluzivas la materialon, kiu eniras la muldan eventon, ne nur la finitan botelon. Se fulmo estas regrundigita, ĝia uzado kaj reenkonduko daŭre influas la linion.
Paŝo 3: provu la botelojn kiel unu linion
Komparu malnetan fandantan postulon kun la proponita extruder sub la reala materialo. Tiam konfirmu muldilon malvarmigon, blovu aeron, forigon de parto, tondado, liktestado, transportado, pakado kaj muelilo kapacito. La plej malsupra daŭrigebla stadio fiksas la linioproduktadon.
Por pli larĝa kontinu-maŝina produktaĵlogiko, vidu tiu de Kingglekontinua blovita maŝino gvidilo. Se partpezo aŭ murdistribuo ŝanĝiĝas dum rapidprovoj, uzu lagvidilo pri pariza programadokaj kontroli la samajn murlokojn ĉe ĉiu kondiĉo.
Kiu agordo konvenas al la produktadplano?
Ununura stacio kutime estas la pli pura urĝolisto kiam...
- kontrolita postulo konvenas unu ŝiman stacion kun akceptebla operacia marĝeno;
- produktŝanĝoj estas oftaj aŭ produktadaj kuroj estas mallongaj;
- unu muldilo estas preferita pro buĝeto, bontenado aŭ validuma kialoj;
- la parto, ŝimo aŭ foriga metodo igas alternan aranĝon malpli praktika;
- fabrika spaco, levado aliro aŭ laŭflua aŭtomatigo estas limigita;
- la projekto eniras merkaton kie postulo ankoraŭ ne estas pruvita.
Duobla stacio meritas plenlinian studon kiam...
- stabila ripeta postulo superas la realisman unu-stacion eligo;
- du egalitaj ŝimstacioj povas funkcii ripeteblan procezon;
- la extruder kaj ĵetkubo povas provizi la bezonatan malpuran fandan indicon;
- malvarmigo lasas utilan tempon por alterna muldila laboro;
- tondado, testado kaj materiala uzado povas akcepti la pliigitan fluon;
- la kroma ŝimo, maŝino kaj utileco amplekso havas defendeblan komercan kazon.
Neniu listo anstataŭas produktoprovon. Ĝi malhelpas oftan akiran eraron: trakti la duan stacion kiel memstaran produktaĵakcesoraĵon. Ĝi estas sistema decido, kiu ŝanĝas ilaron, kontrolojn, komisiadon kaj la fluon de partoj tra la fabriko.
Servaĵoj kaj kontraŭflua ekipaĵo povas forigi la stacian avantaĝon
Duobla-stacio linio povas sendi pli da varmeco en la ŝim-malvarmigsistemon kaj krei muldajn eventojn pli proksime kune. Kunpremita aero devas teni premon kaj liveri fluon kiam la linio postulas ĝin, ne nur ĉe neaktiva. Malvarmiga akvo devas atingi ambaŭ ŝimajn cirkvitojn kun stabilaj kondiĉoj. Elektra distribuo, hidraŭlika malvarmigo kaj kabineta medio devas kongrui kun la fina konstruo.
Ne kalkulu plantajn servojn el la kompara tabelo. Kelkaj nunaj Kinggle-retspecifoj uzas malkonsekvencan unuotipografion, kaj la mezaj energiciferoj ne priskribas identan produktoteston. Petu la projekt-specifan utilan folion, elektran desegnon kaj ĝeneralan aranĝan desegnon por la mendita agordo.
Kontrolu ĉiun procezon post la malfermo de ŝimo
- Ĉu elprena ekipaĵo povas ricevi partojn de la alternaj stacioj?
- Ĉu tondado povas trakti la realan fulmon kaj kolon/malsupran geometrion?
- Ĉu la liktestilo povas inspekti ĉiun kavon laŭ la bezonata liniorapideco?
- Ĉu transportiloj povas malhelpi kolizion, amasiĝon kaj partan deformadon?
- Ĉu la muelilo kaj likvigilo povas ekbrili sen malstabiligi regrindproporcion?
- Ĉu funkciigistoj povas atingi ambaŭ staciojn sekure por aprobita inspektado kaj transiĝa laboro?
Se pli rapida kurado kreas malstabilan murdikecon, ekbrilon, malvarmigan misprezenton aŭ ripetajn alarmojn, konektu larekordo de preventa bontenadokun tiu de KinggleHMI-solva metodoantaŭ kaŝi fizikan botelon kun receptaj ŝanĝoj.

Komparu totalan instalitan koston, ne nur maŝinan prezon
Aĉetanto serĉanta plastan botelon faranta maŝinan prezon povas ricevi du citaĵojn, kiuj ne estas ekvivalentaj. Oni povas inkluzivi la duan muldilon, elprenan kaj liktestadon; alia povas montri nur la bazan muldan maŝinon. La pli malalta titolprezo povas do priskribi malpli kompletan produktadĉelon.
| Kosta tavolo | Unu-stacio demando | Duobla stacia demando |
|---|---|---|
| Maŝina platformo | Kiu ekstrudisto, krampo, kontroloj kaj normaj helpaĵoj estas inkluzivitaj? | Kiu kroma kaleŝo, krampo, bato kaj kontrola ekipaĵo estas inkluzivita? |
| Ŝimoj kaj ĵetkubo | Ĉu unu kompleta muldilo kaj la ĝusta ĵet-elirejo estas inkluzivita? | Ĉu du kongruaj muldstacioj estas inkluzivitaj, kaj ĉu kapnombro kaj ellasejo identaj al la ilplano? |
| Fabrikaj servoj | Kia potenco, aero, akvo kaj planka/ŝarĝa laboro estas bezonata? | Ĉu ekzistantaj servoj povas subteni la pli rapidan okazaĵsekvencon sub samtempa fabrikpostulo? |
| Laŭflua ĉelo | Kiuj elprenaj, tondado, testado, transportado kaj muelantaj paŝoj estas manaj aŭ aŭtomataj? | Ĉu ĉiu laŭflua stadio povas akcepti partojn de alternaj stacioj sen amasiĝo? |
| Ŝanĝo kaj validigo | Kiom da tempo daŭras unu muldilo kaj recepta ŝanĝo sub la proceduro de la aĉetanto? | Kiel du stacioj estas vicigitaj, kvalifikitaj kaj restarigitaj post produktŝanĝo? |
| Operacia risko | Kia eligo perdiĝas se la ununura ŝimstacio ĉesas? | Ĉu ĉiu stacio povas esti izolita sekure, kaj kio okazas al la komuna eltrudsekvenco? |
Utila ekonomia komparo uzas la saman projektlimon ambaŭflanke. Inkluzivi la muldan maŝinon, muldilojn, kapon, helpojn, instaladon, komisiadon, trejnadon kaj fabrikajn modifojn. Tiam taksu laboron, servaĵojn, laŭplanan prizorgadon, transiĝan perdon, kvalitan perdon kaj malfunkcion uzante la proprajn operaciajn supozojn de la aĉetanto.
Kosto per bona parto = totalkosto dum la kompara periodo ÷ akceptitaj partoj produktitaj dum la sama periodo
La numeratoro kaj denominatoro devas uzi la saman tempofenestron kaj amplekson. Ne metu duoble-stacion kapitalciferon super unu-stacio sekcikla eligo, aŭ komparu aŭtomatigitan duoblan linion kun baza ununura maŝino kiu ekskludas tondado kaj testado. Se postulo ne povas uzi la aldonitan produktaĵon, neaktiva kapacito restas kosto. Se postulo superas la unu-stacion kapablon, sopirita produktado kaj kromlaboro ankaŭ estas kostoj.
Prezo ankoraŭ estas valida aĉeta limo, sed ĝi apartenas post teknika kongruo. Petu Kinggle identigi ĉiun inkluzivitan komponanton kaj ĉiun aĉetanton provizitan por ke la citaĵo estu komparita linio post linio.
Pli bona RFQ apartigas garantiitajn kondiĉojn de katalogaj referencoj
Sendu la saman enigfolion al ĉiu provizanto. Alie, du citaĵoj povas uzi malsamajn supozojn kaj ankoraŭ prezentiĝi kompareblaj.
| RFQ-kampo | Bezonata enigo | Kial ĝi ŝanĝas la stacidomon decido |
|---|---|---|
| Parto | Desegnaĵo aŭ specimeno, maksimumaj dimensioj, kolo/finaĵo, tenilo, disiga linio kaj tonda postulo | Difinas muldigon, movadon kaj kontraŭfluan laboron |
| Materialo | Ekzakta rezina grado, koloro, aldonaĵoj, regrind/PCR-plano kaj provizantaj datumoj | Ŝanĝas la konduton de fandado, malpuran trairon kaj malvarmigon |
| Maso kaj muro | Finita pezo, malneta parizo/fulma takso, kritikaj murlokoj kaj toleremo | Transformas ciklocelojn en fandpostulon kaj kvalitan indicon |
| Postulo | Bonaj partoj por horo, deĵoro, jaro kaj pinta sezono; SKU/ŝanĝa plano | Montras ĉu la dua stacio povas esti produkte ŝarĝita |
| Ilaro | Stacidomo, ĵetelirejoj, kavaĵoj, centra distanco, muldiloj kaj malvarmiga aranĝo | Malhelpas "duoblan stacion" kaŝi malsaman kapon aŭ kavan supozon |
| Kvalito | Pezo, dimensia, muro, liko, guto, supra ŝarĝo aŭ aliaj interkonsentitaj provoj | Difinas bonan eliron anstataŭ moviĝrapidecon |
| Fabriko | Potenca normo, aero/akvaj kondiĉoj, plankaj kaj plafonaj limoj, levvojo kaj kontraŭflua ekipaĵo | Testas ĉu la plena duobla-stacio ĉelo povas esti instalita kaj subtenata |
Registru ĉi tiujn erojn dum la akceptprovo
- Maŝino, muldilo, mortkapo, rezino kaj recepta identeco.
- Stabila muld-okazaĵo intervalo por ĉiu stacio—ne unu plej rapida okazaĵo.
- Malneta pariza maso, finita pezo kaj fulmvojo.
- Akceptitaj partoj laŭ kavo kaj stacio super la interkonsentita testa fenestro.
- Kritika muro, dimensiaj kaj funkciaj rezultoj.
- Realaj aero, akvo kaj elektraj kondiĉoj sub la pruvita ŝarĝo.
- Alarmo, halto kaj man-intervena rekordo dum la juĝo.
Ĉi tiu rekordo igas "ununura kontraŭ duobla stacio" en decidon bazitan sur la produkto de la aĉetanto. Ĝi ankaŭ disponigas la komisiantan bazlinion por estonta problemo-solvado kaj preventa prizorgado.
Oftaj demandoj
Kio estas pli rapida: unu-stacia aŭ duobla blovforma maŝino?
Duobla stacia maŝino havas pli altan produktaĵpotencialon ĉar du ŝimstacioj alternas ĉirkaŭ komuna eltrudsistemo. Fakta bona produktado daŭre dependas de fanda kapablo, parisonkalkulo, malvarmigo, parto forigo, kontraŭflua ekipaĵo kaj akceptita kvalito.
Ĉu duobla stacia blovmuldmaŝino duobligas produktadon?
Ne aŭtomate. Publikigitaj sekciklaj ciferoj povas montri du alternajn staciojn, sed vendebla produktaĵo povas esti limigita per malneta degelpostulo, malvarmigo, tondado, testado, haltoj aŭ malakceptoj. Kontrolu la maŝinon kun la reala produkto kaj materialo.
Ĉu duobla stacio estas sama kiel duobla maŝino?
Ne. Stacia kalkulo priskribas muldilajn kaj krampajn poziciojn. Kapokalkulo priskribas kiom da parizonoj estas eltruditaj por mulda okazaĵo. Maŝino povas kombini du staciojn kun unu aŭ pluraj ĵetlujoj.
Ĉu la du stacioj povas funkcii malsamajn ŝimojn?
Ne supozu, ke ili povas funkcii senrilatajn produktojn efike. La stacioj dividas eltrudajn kaj procezkondiĉojn, do produkta maso, pariza tempo, malvarmigo kaj kontraŭflua laboro devas esti kongruaj. Konfirmu la ĝustan aranĝon dum inĝenierado.
Ĉu mi elektu ununuran aŭ duoblan stacion por 5L-ujoj?
Uja volumo nur identigas la platformon. Elektu stacidomon de kontrolita postulo de bonaj partoj, produkta pezo, kurlongo, muldilo kaj kapa plano, disponeblaj utilecoj, fabrika aranĝo kaj laŭflua kapacito.
Kiel devus esti kalkulita eligo de blovmuldado?
Uzu muldajn eventojn por horo multiplikita per partoj per evento kaj la akceptita frakcio. Kontrolu la rezulton kontraŭ malneta degelpostulo, malvarmigo kaj ĉiu laŭflua paŝo. Ne uzu sekan ciklon sole kiel produktadon.
Kiaj informoj necesas por unu-kontraŭ-duobla-stacio citaĵo?
Provizu la partan desegnon, materialan gradon, finitan kaj malnetan parisonan mason, murajn kaj kvalitajn postulojn, bonajn partojn, SKU-planon, muldilon kaj kavan koncepton, servaĵojn, aranĝon kaj laŭfluan ekipaĵon.