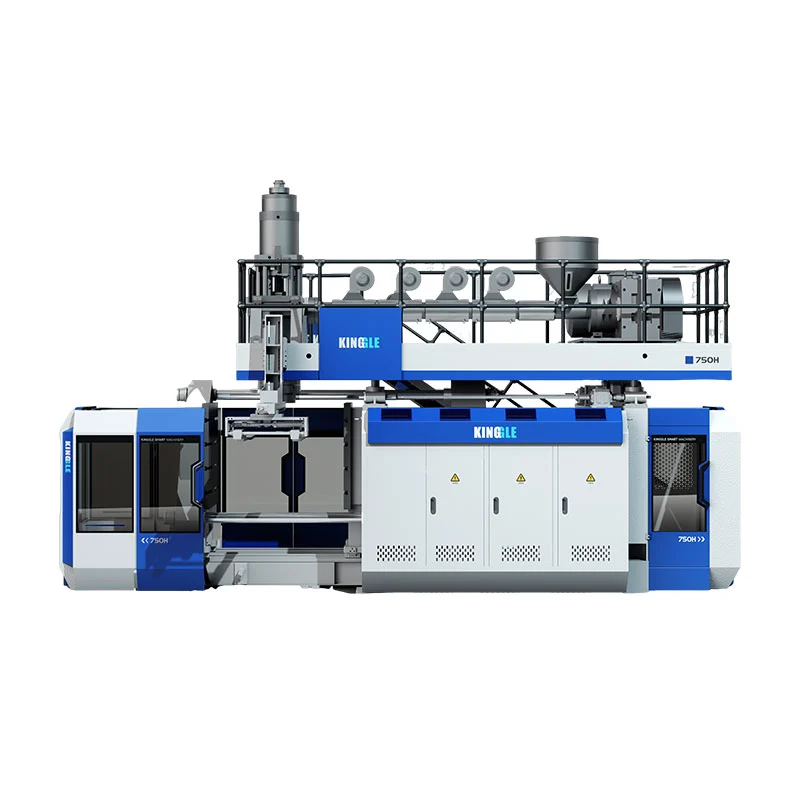
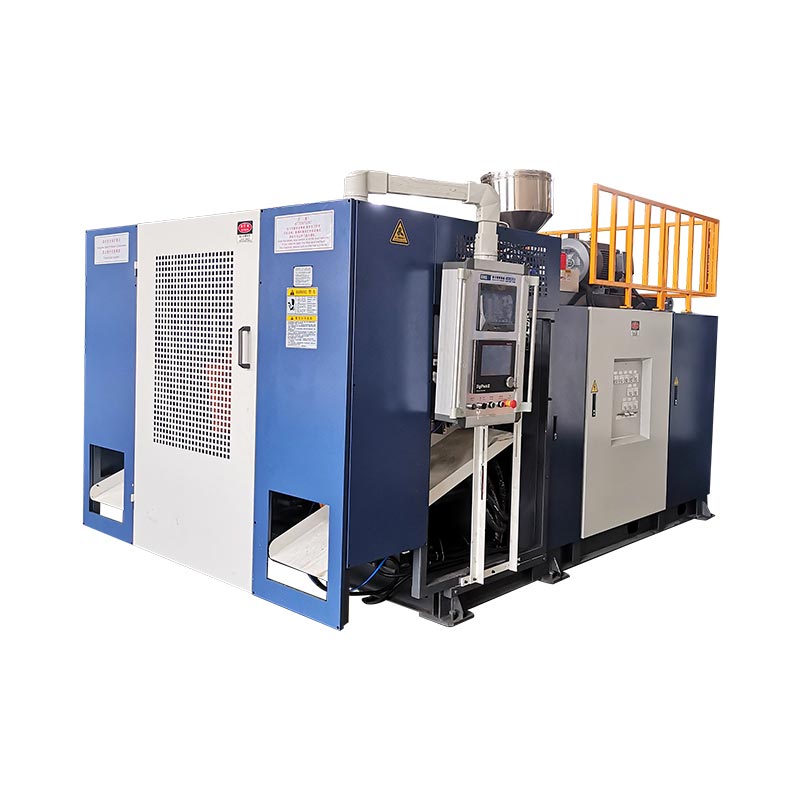
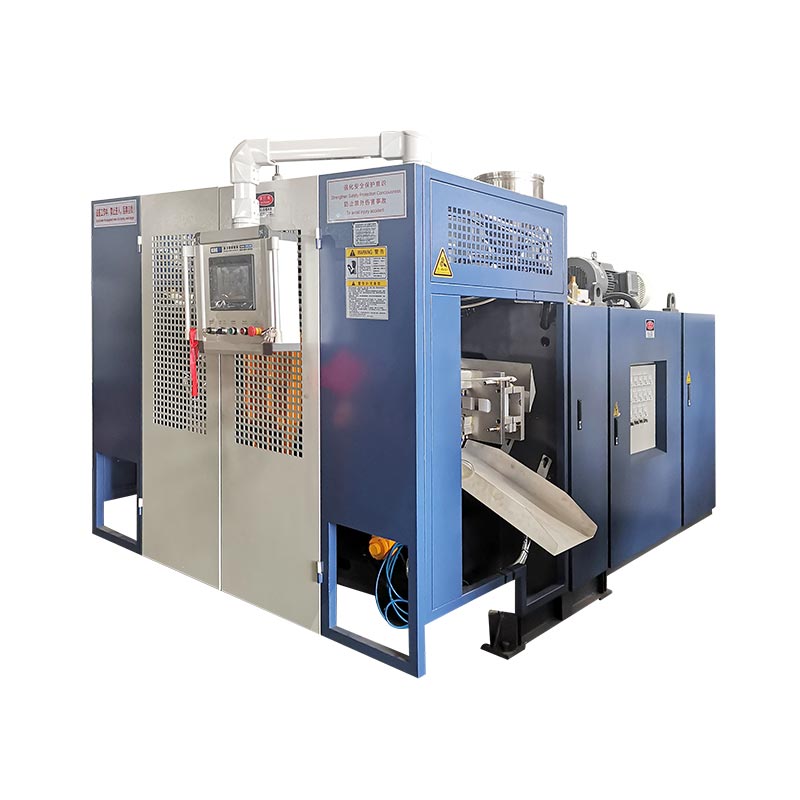
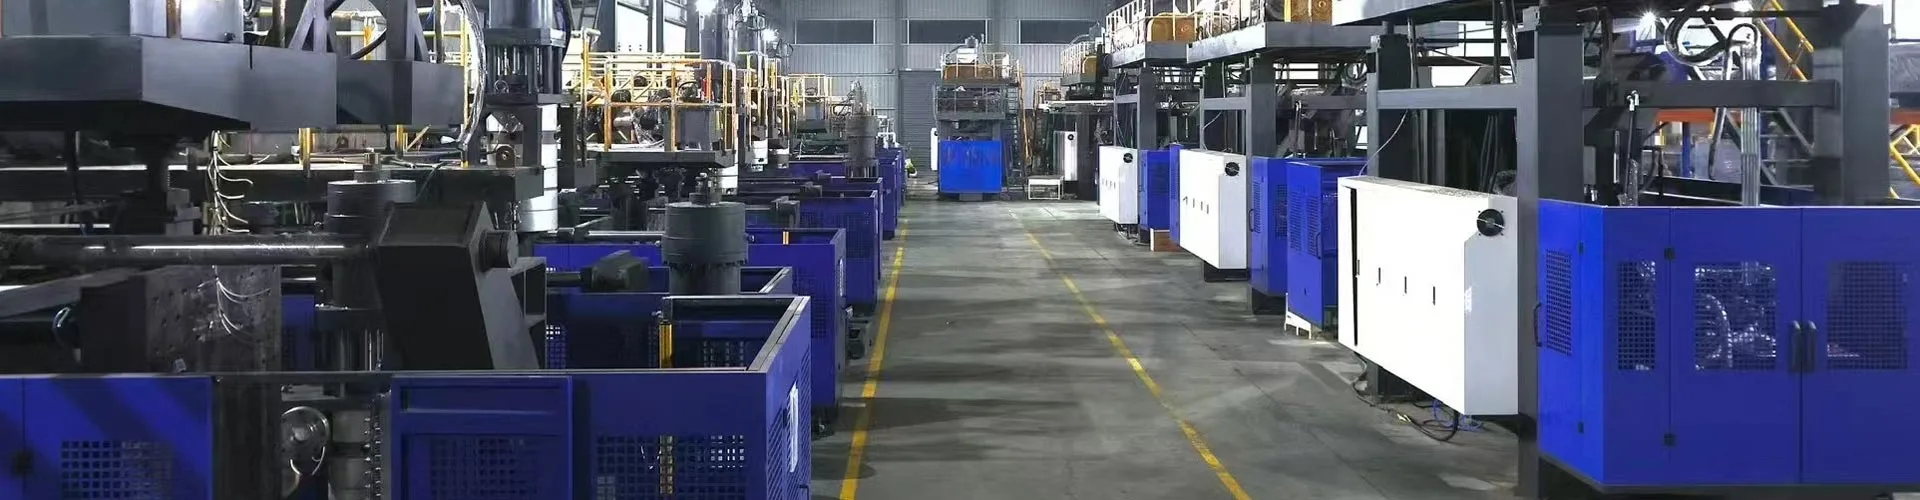
Parison-programado ŝanĝas la ĵetkubrilon dum eltrudado tiel materialo estas metita kie la preta parto bezonas ĝin. Bona profilo protektas angulojn, tenilojn, ŝultrojn kaj pinĉitajn areojn sen fari la tutan ujon pli peza.

Kion pariza programado efektive kontrolas
En eltruda blovmuldado, fandita plasto forlasas la ĵetkubon kiel tubo nomita parizo. Gravito, degelforto, ĵetkubo, streĉado kaj ŝima geometrio influas kiel tiu tubo iĝas parto. Unuforma ĵetkubinterspaco malofte kreas unuforman pretan muron kiam la parto havas ŝultrojn, angulojn, tenilon aŭ profundan remizon.
La regilo movas la ilaron por fari elektitajn sekciojn pli dikaj aŭ pli maldikaj. La celo estas kontrolita materiala distribuo: sufiĉe da materialo en tre streĉitaj aŭ tre ŝarĝitaj lokoj, kun malpli nenecesa pezo en sekcioj kiuj formiĝas facile.
| Profila ago | Proceza efiko | Kion kontroli |
|---|---|---|
| Pliigi malfermon ĉe elektitaj punktoj | Aldonas materialon al tiu parto de la parizo | Maldikaj anguloj, pritraktu radikojn, ŝultrojn, fundon kaj pinĉitan areon |
| Malpliigu malfermon ĉe elektitaj punktoj | Reduktas materialon en tiu parto | Pezaj rektaj muroj, malrapidaj malvarmigaj zonoj kaj troa parta pezo |
| Ŝanĝu la profilon | Movas la dikajn kaj maldikajn zonojn laŭ la parozon | Ĉu programita zono akordiĝas kun la celita parttrajto |
| Skalu totalan profilon pezon | Ŝanĝas la plenan profilon | Tuta pezo kaj minimuma muro, ne nur la mezumo |
Utila produktada rekordo konservas la profildosieron kune kun muldilo-nombro, rezina grado, koloro aŭ regrindkondiĉo, temperaturrecepto, pafograndeco, malvarmiga tempo kaj aprobitaj partmezuradoj.
Kontinuaj kaj akumulsistemoj uzas malsamajn referencojn
Sur akontinua blova muldmaŝino, la parizo formiĝas senĉese. La profilo estas normale sinkronigita al tempo aŭ parizolongo. Eltrudstabileco gravas ĉar ŝanĝo en produktaĵo povas movi programitan punkton laŭ la parto.
Sur anakumulilo blovo muldanta maŝino, fandado estas stokita kaj puŝita tra la ĵetkubo. La profilo povas esti ligita al akumulilpozicio. Pafograndeco, pleniga konsistenco kaj transduktilkalibrado fariĝas parto de la murdikecproblemo.

La oficialuloMOOG DigiPack III manlibrodokumentas kaj akumulatorajn kaj kontinuajn eltrudajn aplikojn. Ĉi tio ne signifas, ke ĉiu Kinggle-maŝino uzas la saman regilon. Konfirmu la regilmodelon, profilkapaciton, aktuarion kaj ilaron en la projekta citaĵo.
Kontrolita agorda sekvenco
- Konfirmu la ĝustan recepton.Kongruu kun la muldilo, materialo, ĵetkubo kaj produkta revizio.
- Stabiligu la fandadon.Lasu realajn temperaturojn ekloĝi kaj konfirmi konsekvencan manĝadon kaj eltruadon.
- Kontrolu ilon nul kaj span.Inspektu movadon por algluiĝo, elfluado aŭ misaligniĝo.
- Agordu parison longon kaj pafon grandecon.La parizo devas atingi la ĝustan pozicion ĉe ŝimo proksime.
- Komencu per simpla profilo.Larĝaj ŝanĝoj estas pli facile diagnozeblaj ol multaj akraj korektoj.
- Muldi plurajn stabilajn ciklojn.Ne juĝu la unuan parton post grava procezoŝanĝo.
- Mezuru fiksajn lokojn.Registru minimuman muron, partan pezon, aspekton kaj funkciajn rezultojn.
- Ŝanĝu unu areon samtempe.Konservu novan revizion nur post ripetebla plibonigo.
Solvo de problemoj de murdikeco per simptomo
| Simptomo | Inspekti | Sekva paŝo |
|---|---|---|
| Maldika fundo aŭ ŝultro | Profila pozicio, parozona sag, streĉado kaj blovtempigo | Konfirmu vicigon antaŭ ol aldoni ĝeneralan pezon |
| Unu flanko konstante pli maldika | Die centrado, ŝima vicigo, malvarmigo kaj pariza kontakto | Korektu la malsimetrian fizikan kaŭzon |
| Dikeco movas ciklon al ciklo | Fanda temperaturo, eligo, pafa grandeco, retrosciigo kaj hidraŭlika stabileco | Stabiligu la procezon antaŭ redaktado de punktoj |
| Peza muro sed malforta pinĉilo | Loko de materialo, desegno de pinĉilo kaj parozona pozicio | Movu materialon al la pinĉzono anstataŭ plialtigi plenan pezon |
| Bona distribuo sed troa pezo | Totala skalo kaj nenecese pezaj sekcioj | Redukti en mezuritaj paŝoj dum protektado de minimumaj muraj lokoj |
| Komando ŝanĝiĝas sed parto ne | Aktuario, valvo, drataro, kalibrado aŭ limigo | Komparu komandon kaj retrosciigon, tiam eskaladu al bontenado |
La fabrika vido: ripeteblo gravas pli ol unu perfekta specimeno
Profilo estas produktadpreta nur kiam ĝi postvivas normalan varion, kiel ekzemple varma rekomenco, material-lota ŝanĝo, ŝanĝŝanĝo kaj la atendata gamo de malvarmigaj akvaj kondiĉoj. Unu bona ujo pruvas, ke la maŝino povas fari la parton; stabila kuro pruvas ke la procezo povas esti administrita.
Antaŭ akcepto, konsentu pri mezurlokoj, specimena kvanto, funkciaj provoj kaj la aprobita recepta revizio. Protektu la bazlinian dosieron dum vi donas al edukitaj funkciigistoj dokumentitan vojon por fari kaj inversigi kontrolitajn alĝustigojn.
Se profilmalstabileco aperas kun alarmoj, poziciomalkonsento aŭ sekvencoŝanĝoj, uzu laHMI kaj alarmgvidilo. Aĉetantoj ankoraŭ difinantaj la ekipaĵon povas komenci per tiu de Kingglegvidilo pri elekto de maŝinoj.
Oftaj demandoj
Kio estas pariza programado?
Parison-programado ŝanĝas la ĵetkub-interspacmalfermaĵon dum eltrudado tiel malsamaj sekcioj de la parison ricevas malsamajn kvantojn de materialo.
Ĉu parazona programado povas ripari ĉiun maldikmuran problemon?
Ne. Ĝi ne povas fidinde korekti ĵetkubrilon, malstabila eltrudado, difektita ilaro, malbona malvarmigo, malĝusta muldila dezajno aŭ misfunkcia aktuario.
Ĉu mi unue ŝanĝu individuajn punktojn aŭ ĝeneralan pezon?
Uzu ĝeneralan pezon nur kiam la kompleta parto estas konstante malpeza aŭ peza. Uzu lokajn punktoŝanĝojn kiam mezuradoj montras ripeteblan problemon en specifa areo.
Kial la profilo moviĝas sur la parto?
Oftaj kaŭzoj inkluzivas ŝanĝojn en eltrudrapideco, parisonlongo, akumulilpafo-konsistenco, materialtemperaturo, startprokrasto aŭ sensilkalibrado.
Kiom da profilpunktoj bezonas maŝino?
La postulata nombro dependas de partgeometrio kaj regila agordo. Pli da punktoj ne kompensas por malstabila procezo.