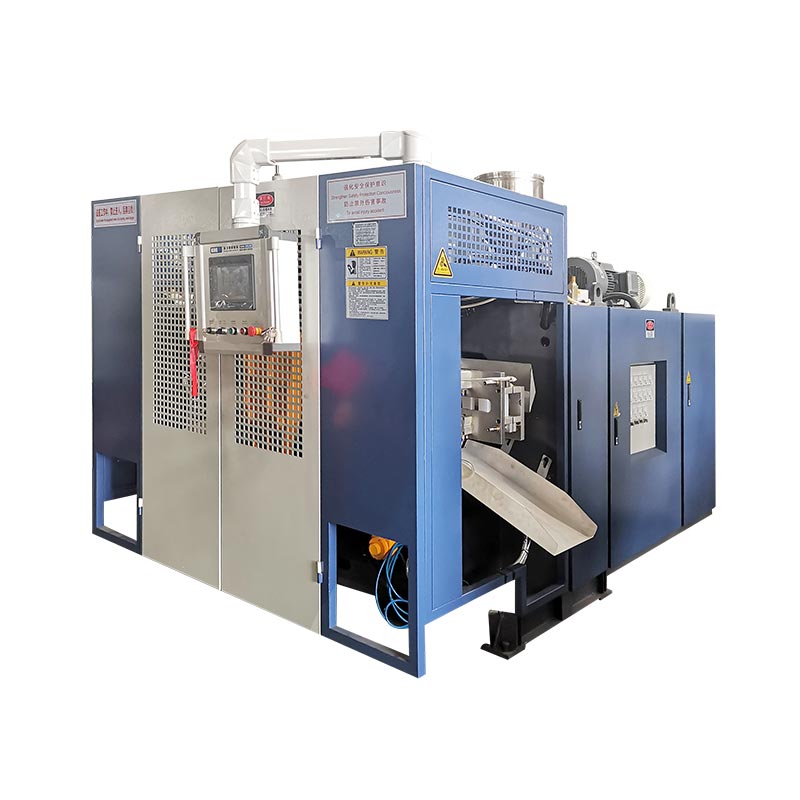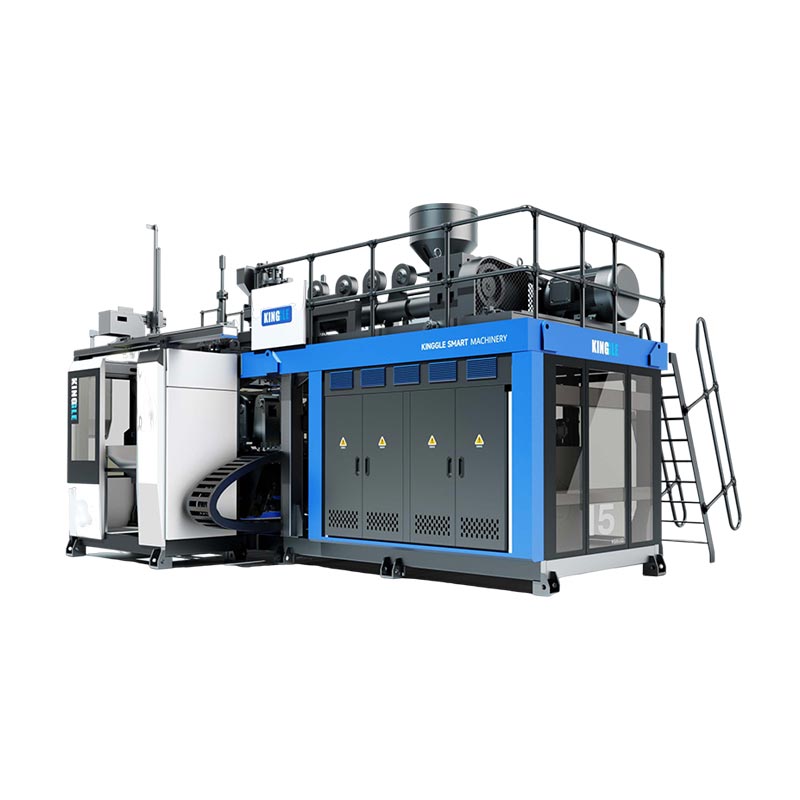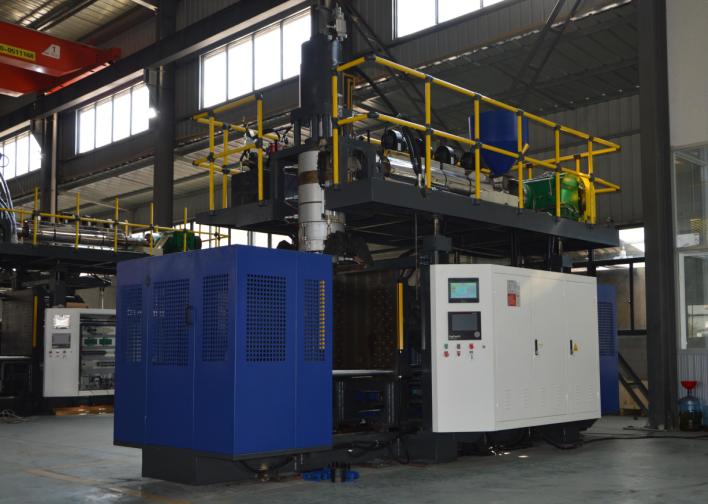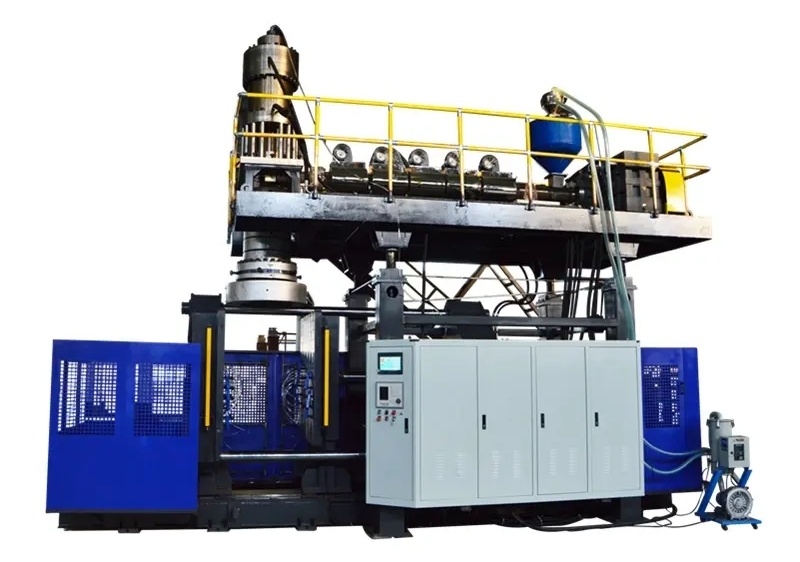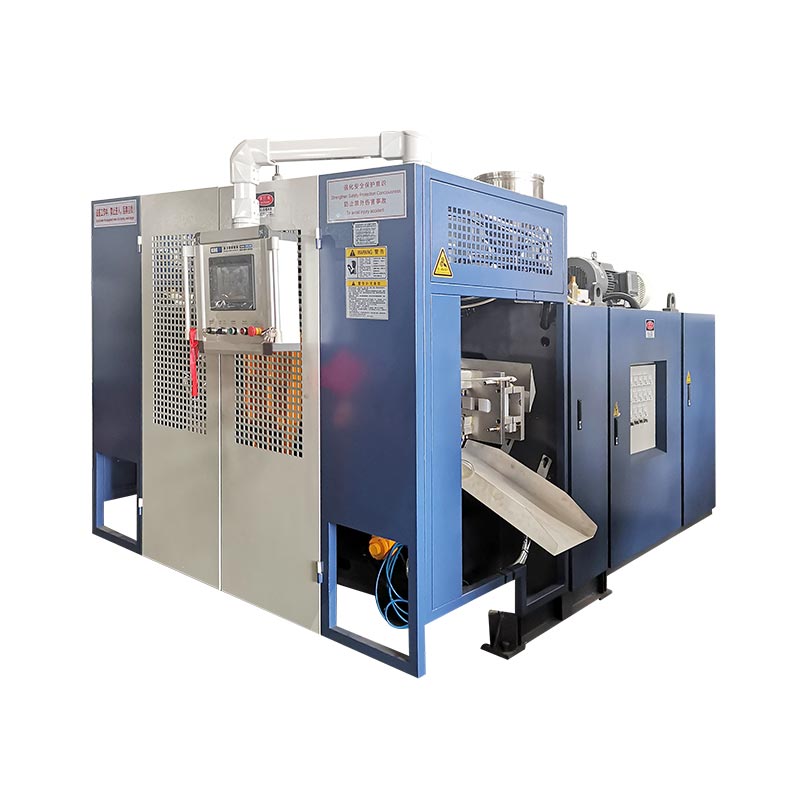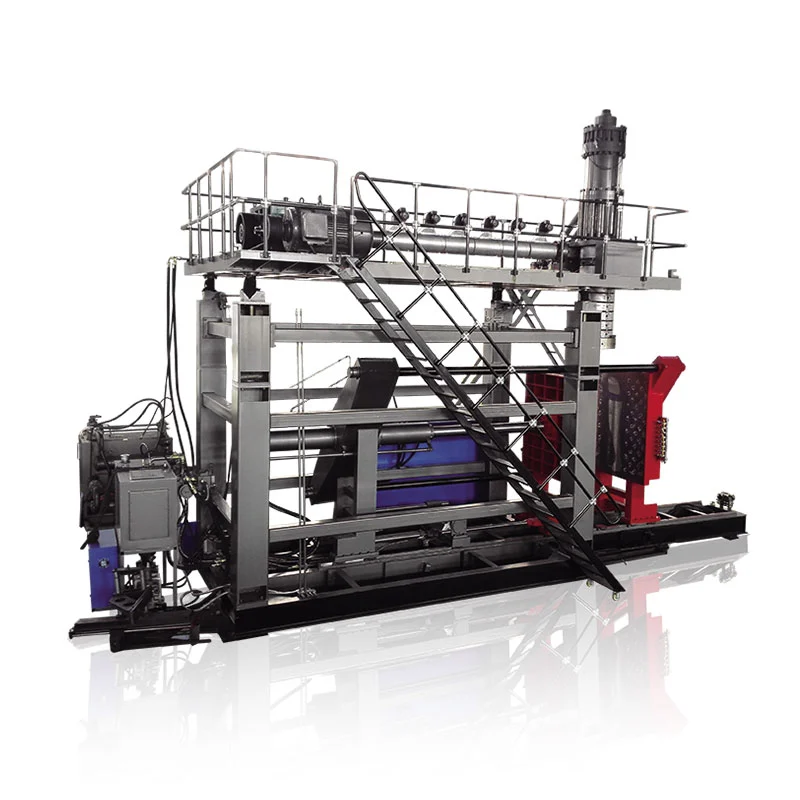
Blovmuldmaŝino-ŝanĝo estas kompleta nur kiam la nova ŝimo, materiala vojo, ilaro, recepto kaj laŭflua aranĝo estas ĝuste identigitaj kaj la nova parto pasas siajn difinitajn kontrolojn.Komenci aŭtomatajn ciklojn estas meza mejloŝtono, ne pruvo de kompletigo. La plej sekura kaj plej rapida praktika metodo estas prepari ĉion ebla antaŭ la halto, izoli danĝeran energion por senŝirma laboro, restarigi funkciojn en kontrolita ordo kaj mezuri tempon al la unua akceptita produktadfenestro, kun la akcepta difino, transira perdo, respondeca aprobanto kaj postulata indico registrita antaŭ ol la teamo komencas la sekvan produktan kampanjon de kontrolita kaj spurebla produktada bazlinio.

Terminologia noto:Produktadaj teamoj povas priskribi ĉi tiun laboron kiel eltrudan blovforman maŝinan ŝanĝon, blovon muldan muldilon, muldan interŝanĝon, ilan ŝanĝon, botelon-linian ŝanĝon, blovon-forman kolorŝanĝon, blovon-muldan rezinan ŝanĝon aŭ blovan muldan recepton-ŝanĝon. Ĉi tiuj etikedoj interkovras, sed ili ne ĉiam priskribas la saman amplekson. La laborpako devus deklari precize kiuj fizikaj, materialaj, ciferecaj kaj kontraŭfluaj elementoj ŝanĝiĝos.
Kvin decidoj kiuj kontrolas la transiron
- Difinu la finpunkton kiel akceptitan parton kaj stabilan produktadfenestron.
- Identigu ĉiun ŝanĝitan objekton: muldilon, ĵetlanton, blovigon, rezinon, koloron, recepton kaj laŭfluan ekipaĵon.
- Movu kontrolon, enscenigon kaj dokumentadon ekster la haltigitan fenestron kie sekuraj.
- Uzu la rajtigitan danĝer-energian proceduron de la retejo antaŭ ol iu ajn eniras senŝirman danĝerzonon.
- Registru la aprobitan aranĝon kaj indicon por ke la sekva kuro komenciĝu de kontrolita bazlinio.
| Ŝanĝi domajnon | Kio devas kongrui kun la nova laboro | Rekomencu indicon | Tipa kaŝita dependeco |
|---|---|---|---|
| Ŝimo kaj interfacoj | Ĝusta revizio, muntado, malvarmigo, blovo-pinglo/kerno kaj elprenaj rilatoj | Kontrolita mana moviĝo kaj senfluaj konektoj | Hoso-vojigo, sensilpozicio aŭ laŭflua senigo |
| Die kaj parizon ilaro | Aprobita ila identeco, mekanika pozicio kaj alĝustigo | Rekta, stabila parizo poziciigita por la ŝimo | Ila dosiero ne kongruas kun instalita aparataro |
| Materialo kaj koloro | Ĝusta rezina grado, loto, ĉefbaĉo kaj aprobita regrind regulo | Pura, homogena fandado kaj spurebla materiala transiro | Malnova rezino aŭ koloro restas en pritraktado kaj fanda vojoj |
| Recepto kaj kontroloj | Liberigita recepta revizio por la instalita produkta pako | Komando kaj fakta stato konsentas per kontrolita ciklo | Malnova produktovaloro pluvivas ekster la konservita recepto |
| Akcepto de parto kaj linio | Desegnaĵo, vida limo, pezo, muro, dimensioj kaj funkciaj provoj | Difinita sinsekva aŭ tempbazita akceptofenestro | Tondilo, liktestilo, transportilo aŭ pak-out ankoraŭ uzas la malnovan SKU |
Ŝanĝo estas kompleta nur kiam la nova botelo estas aprobita
Plantoj ofte uzas la vortontransiropor pluraj diversaj eventoj. Unu kontrolisto povas maldaŭrigi la horloĝon kiam la nova ŝimo estas fiksita. Alia povas haltigi ĝin kiam la unua aŭtomata ciklo komenciĝas. Kvalito povas difini kompletigon kiel la unuan parton kiu pasigas inspektadon, dum produktado povas postuli daŭrantan kuron de akceptitaj partoj. Tiuj difinoj produktas malsamajn nombrojn, tiel ke transtempa komparo estas sensenca ĝis la komenca punkto kaj finpunkto estas fiksitaj.
Por eltruda blovforma linio, utila startpunkto estas la lasta akceptita parto de la eksiĝinta laboro. Utila finpunkto estas la unua akceptita produktadfenestro por la envenanta laboro. La planto devas difini tiun fenestron. Ĝi povas esti fiksita nombro da sinsekvaj partoj, difinita tempo ĉe stabilaj kondiĉoj aŭ specimena regulo trans stacioj, kavaĵoj aŭ ĵetelirejoj. La postulo apartenas al la kontrolita produkto aŭ procezspecifo, ne al la memoro de funkciigisto.
Ĉi tiu difino elmontras laboron, kiun kaŝas muldila metriko. La envenanta produkto povas postuli alian ĵetkubon aŭ mandrilon, blovstifton, kolilaron, kernmovadon, parison profilon, rezinon, koloron, regrind-regulon, liktestprogramon, tondilon, etikedon, transportilon aŭ pak-eksteran ŝablonon. Eĉ kiam la fizika ŝimo restas instalita, transiro de materialo kaj recepto ankoraŭ povas esti plena produktadŝanĝo de plasta botelo.
Apartigu la rezulton en kvar mezurojn: tempo de haltita maŝina, tempo al unua formita parto, tempo al unua akceptita parto kaj tempo al la akceptita produktadfenestro. Rekorda aranĝo malakceptas kaj purigi kvanton apud tiuj tempoj. Ĉi tio ne promesas, ke ĉiu nombro falos. Ĝi faras la perdon videbla kaj malhelpas rapidan rekomencon esti raportita kiel sukcesa eltruda blovo mulda maŝinŝanĝo kiam la kontraŭflua linio aŭ kvalita pordego ankoraŭ malakceptas partojn.
Planu la novan produktopakaĵon antaŭ ol la maŝino ĉesas
La transiro devus komenciĝi kiel informa kontrolo dum la eksiĝinta laboro ankoraŭ funkcias. Konstruu unu liberigitan laborpakon, kiu identigas la partdesegnaĵon kaj revizion, rezinan gradon, ĉefbaĉon, permesitan remuelon, celitan pezon, kritikajn dimensiojn, murdikajn lokojn, vidajn kriteriojn, funkciajn testojn kaj atendatan pakaĵon. Aldonu la muldilon, la ilaron, la blovigon, la enmeton, elprenadon kaj la kontraŭfluajn identecojn. Se du eroj kunhavas komunan nomon, uzu daŭrajn identigilojn aŭ revizi-kontrolitajn fotojn por ke la agorda teamo ne elektu laŭ aspekto.
Kinggle estas publikigitavenda procezopetas aĉetantojn provizi produktajn fotojn aŭ desegnaĵojn, pezon, grandecon, materialon, dikecon, produktadon kaj kemi-rezistajn bezonojn antaŭ ol oni elektas maŝinan solvon. La samaj enigkategorioj estas valoraj dum postaj ŝanĝoj ĉar ili ligas maŝinaranĝon kun la parto kiu devas esti produktita. La produktada pako devus esti pli specifa ol la originala enketo kaj devus enhavi nur aprobitajn valorojn por la reala maŝino, ŝimo kaj materiala kombinaĵo.
Enscenigu la sekvan ŝimon kaj kontrolitajn helpajn erojn en la difinita areo sen malhelpi elirojn, gardadon aŭ materialan fluon. Kontrolu levpunktojn kaj la levplanon de la planto, sed ne konkludu levkapaciton el la nominala grandeco de la ŝimo. Konfirmu, ke malvarmigaj konektoj, aerkonektoj, sensiloj, kabloj kaj fiksiloj ĉeestas kaj ĝuste identigitaj. Preparu puran materialan manipulan ekipaĵon kaj apartigitajn ujojn por eliranta rezino, transira materialo kaj malakceptitaj partoj. Se la linio inkluzivas tondilon, liktestilon, etikedilon aŭ transportilon, inkluzivu ĝian recepton kaj ŝanĝu partojn en la sama preta revizio.
Tenu mallongan pretecan decidon antaŭ la fina malnova parto. La muldilo konfirmas ilaron kaj levan pretecon, materiala uzado konfirmas la ĝustajn multojn kaj puran itineron, la funkciigisto konfirmas receptan aliron, bontenado konfirmas ajnan planitan laboron, kaj kvalito konfirmas la specimenan planon. Se bezonata objekto mankas, lasu la eksiĝintan laboron funkcii kiam praktike. Malkovri la problemon antaŭ la planita halto konvertas malfunkcion en prepartempon sen preni sekurecan ŝparvojon.
Kontrolu danĝeran energion antaŭ muldilo aŭ ilaro
Blovmulda muldiloŝanĝo povas elmontri homojn al krampo moviĝo, movanta platenojn, blovpinglojn, tranĉilojn, robotojn, hidraŭlikan premon, pneŭmatikan premon, elektran energion, varman polimeron kaj varmigitan ilaron. Premado de normala haltbutono ne establas sekuran kondiĉon por laboro ene de danĝera zono. La dunganto devas determini kiuj taskoj estas servado aŭ prizorgado, identigi ĉiujn energifontojn kaj apliki la maŝin-specifan energikontrolan proceduron de la retejo per edukita kaj rajtigita personaro.
Por usonaj laborlokoj,OSHA 29 CFR 1910.147traktas priservadon kaj prizorgadon kie neatendita energiigo, ekfunkciigo aŭ liberigo de stokita energio povus vundi dungiton. Ĝi postulas energikontrolan programon, dokumentitajn procedurojn kie aplikeble, trejnadon kaj periodan inspektadon.OSHA 29 CFR 1910.212provizas la ĝeneralan maŝin-gardan postulon. Plantoj ekster Usono devas sekvi la leĝojn, normojn kaj dungajn procedurojn kiuj validas ĉe sia loko.
La ŝanĝplano ankaŭ devas trakti taskojn kiuj postulas provizoran energion por testado aŭ poziciigado. Tio ne estas permeso improvizi. La respondeca dunganto devas difini obeeman sekvencon por malbari ilojn kaj homojn, restarigi nur la necesan energion, plenumi la teston, malvigligi denove kiam necesas kaj reapliki kontrolojn antaŭ ol elmontrita laboro rekomencas. Malpeza kurteno, interŝlosita pordo aŭ krizhalto povas protekti normalan operacion, sed ĝi ne devas esti hazarde traktita kiel anstataŭaĵo por la aplikebla danĝer-energia proceduro.
Protektu la ekipaĵon tiel zorge kiel la homoj. Kinggle estas gastigitaaŭtomata blovita maŝino operacia manlibroavertas, ke blov-pingla movado devas esti kunordigita kun la muldmalferma kondiĉo kaj priskribas platformajn kaj die-kapajn poziciiga funkciojn. La preciza interfaco kaj sekura mova logiko varias laŭ modelo, opcioj kaj softvarversio. Tial, la aranĝa teamo devus identigi la maŝinspecifajn permesitajn movojn antaŭ la halto anstataŭ malkovri ilin dum ĉesita ŝimo aŭ senŝirma ilo ĉeestas.
Kuru unu kontrolitan sekvencon tra ŝimo, materialo kaj kontroloj
La sekva ok-etapa sekvenco estas intence skribita kiel kontrolfluo, ne universala mekanika proceduro. La detalaj muldigaj paŝoj, fiksaj valoroj, hosa metodo, ilar-temperaturaj limoj kaj testaj movoj devas veni de la reala maŝino, ŝimo kaj planto instrukcioj. La valoro de ofta sekvenco estas ke ĝi donas operaciojn, ilaron, prizorgadon, materialojn kaj kvaliton la samajn transdonpunktojn.
-
Liberigu la eksiĝintan laboron.Identigu la lastan akceptitan malnovan parton, konservu la postulatan procezan rekordon kaj akordigu elirantan rezinon, etikedojn kaj labor-en-procezon. Konservu aprobitan specimenon se la kontrolplano de la planto postulas tian.
-
Haltu en la aprobita kondiĉo.Sekvu la instrukciojn pri elŝaltado de maŝinoj kaj rezinoj. Konsideru varmegan loĝejon kaj materialon lasitan en la saltego, extruder, kapo aŭ akumulilo prefere ol supozi ke normala paŭzo taŭgas por rezina ŝanĝo.
-
Izola por elmontrita laboro.Rajtigita personaro aplikas la danĝerenergiajn kaj liftajn procedurojn de la retejo. Kontrolu izolitecon kaj traktu konservitan hidraŭlikan, pneŭmatikan, gravitan kaj termikan energion antaŭ ol iu ajn eniras la difinitan danĝerzonon.
-
Forigu kaj protektu elirantajn komponantojn.Malkonektu, levu kaj konservu la ŝimon kaj rilatajn ilojn per iliaj kontrolitaj instrukcioj. Ĉapu aŭ protektu purajn konektojn kaj registri damaĝon, elfluadon aŭ eksternorman eluziĝon anstataŭ pasi ĝin al la sekva kuro.
-
Inspektu komunajn interfacojn.Kontrolu muntajn vizaĝojn, vicigo-trajtojn, malvarmigajn kaj aerkonektojn, sensilojn, kablojn kaj la alireblan garditan areon. Kaŝita interfaca problemo povas sekvi la novan ŝimon kaj aspekti kiel recepta misfunkciado.
-
Instalu la kontrolitan envenantan pakaĵon.Kongruu fizikajn identigilojn al la liberigita laborpako. Itineru konektojn por eviti pinĉajn, varmegajn kaj moviĝajn danĝerojn, tiam kompletigu la specifitajn muntajn kaj konektajn kontrolojn.
-
Restarigu funkciojn per rajtigo.Klarigu personaron kaj ilojn, reinstalu gardistojn, sekvu la aprobitan re-energigan procezon kaj pruvu permesitajn manajn movojn ĉe kontrolitaj kondiĉoj. Konfirmu, ke komando, sugestoj kaj fizika movo konsentas.
-
Enkonduku materialon kaj kvalifiku la produkton.Kompletigu la aprobitan rezinon aŭ kolortransiron, ŝarĝu la liberigitan recepton, formi diagnozajn partojn, korektu unu evidentan kaŭzon samtempe kaj liberigu produktadon nur post kiam la difinita akcepta fenestro pasas.
Scenposedanto devus subskribi aŭ ciferece agnoski ĉiun transdonon. Tiu malgranda kontrolo malhelpas ambiguajn deklarojn kiel "la ŝimo estas preta" kiam malvarmigo ne estas konektita, aŭ "la recepto estas ŝarĝita" kiam unu helpa aparato ankoraŭ tenas la antaŭan SKU. Ĝi ankaŭ montras kie tempo efektive estis perdita: atendante rajtigon, lokalizi aparataron, korekti interfacon, malplenigi malnovan koloron, stabiligi la parison aŭ ripeti kvalitan teston.
Por pli da detaloj pri la ila rilato, uzu tiun de Kinggleeltruda blovo muldado ŝimo desegna gvidilo. Por la kontrolita reveno de haltigita maŝino al produktado, uzu laBlovmuldanta maŝinan startliston. Tiuj artikoloj vastigas individuajn stadiojn; ĉi tiu ŝanĝopaĝo posedas la transfunkcian transdonon de unu aprobita laboro al la sekva.
Traktu rezinon kaj kolorŝanĝon kiel material-voja decido
Blovmulda materialŝanĝo ne estas kompleta kiam la sekva sako atingas la saltelon. La eksiĝinta rezino aŭ koloro povas resti en transportaj linioj, ŝargiloj, salteloj, miksiloj, furaĝgorĝoj, la ŝraŭbo kaj barelo, adaptiloj, la eltrudkapo, akumulilfluaj vojoj kaj ĵetkubriloj. La transira plano devus identigi kiuj el tiuj volumoj estas implikitaj kaj kie miksita aŭ eksterkolora materialo estos kolektita. Ĝi ankaŭ devus deklari ĉu transirmaterialo povas esti reakirita, devas esti kvarantenigita aŭ devas esti forigita laŭ la materialaj reguloj de la planto.
Sekvu la aprobitan haltigon, ekfunkciigon kaj purigadon de la rezino-provizanto kaj ankaŭ la maŝinajn instrukciojn. Ne supozu, ke universala puriga materialo, temperaturo aŭ kvanto funkcias por ĉiu polimero, koloraĵo kaj eltruda sistemo. Ŝanĝo de natura al malhela materialo prezentas malsaman videblecproblemon de malhela al natura. Ŝanĝo inter gradoj de la sama polimero daŭre povas ŝanĝi degelforton, ŝveliĝon, malvarmigon kaj parison konduton. Ŝanĝo inter polimerfamilioj povas postuli pli specifan kongruecon kaj degenervizion. Tiu de KinggleHDPE kontraŭ PP-blovforma gvidiloklarigas kial la parto, procezo kaj validumpakaĵo devas esti rekonsideritaj prefere ol trakti la materialan nomon kiel simplan anstataŭaĵon.
tiu de LyondellBasellblovo-muldado pri solvo de problemojidentigas eksteran poluadon kaj degraditan rezinon kiel fontojn de ĵetkubriloj, striado, eksterkoloraj partikloj kaj truoj. Ĝi specife montras al material-traktado de mastrumado, poluita remuelaĵo, malbona purigado inter rezinoj kaj malbona ĉesigo aŭ ekpraktiko kiel eblajn kontribuantojn. Ĉi tiuj estas diagnozaj rilatoj, ne Kinggle operaciaj fikspunktoj.
Konstruu pozitivan materialan identigon en la transdonon. Rekorda rezino-provizanto, grado, loto, ĉefbaĉo, proporcio, regrindfonto kaj la tempo, kiam la nova miksaĵo eniris la nutraĵsistemon. Konservu etikedojn aŭ strekkodojn kun konservitaj specimenoj kiam necese. Se la unuaj novaj partoj montras nigrajn makulojn, striojn aŭ kolortransportojn, la tempomarko kaj material-voja rekordo helpas distingi antaŭvideblan transiron de poluado aŭ degenero. Laeltruda blovo muldado difektoj gvidasprovizas pli larĝan simptom-al-indecan matricon.
Restarigu la recepton sen importi la supozojn de la malnova produkto
Konservita recepto estas utila nur kiam ĝia identeco kaj amplekso estas klaraj. La envenanta rekordo devus deklari la produktan revizion, muldilon kaj ilan kombinaĵon, rezinan gradon, koncernan regilodosieron, aproban staton kaj lastan kontrolitan daton. Alirrajtoj devus distingi liberigitajn produktadreceptojn de evoluprovoj. Antaŭ ŝarĝi dosieron, la funkciigisto devus konfirmi ke la fizika maŝinstato kongruas kun la dosiero prefere ol uzi la receptnomon kiel pruvon ke la aparataro estas ĝusta.
Receptamplekso povas esti dividita trans sistemoj. La ĉefa HMI povas enhavi muld-malfermajn kaj proksimajn poziciojn, moviĝrapidecojn, prokrastojn, blovtempigon, malvarmigan tempon, elprenlogikon kaj funkcioelektadojn. Aparta murdikeca regilo povas teni paf- aŭ ciklo-informojn, ĵetkub-interspacvalorojn kaj la parizonprofilon. Laŭflua ekipaĵo povas reteni tajladon, liktestadon aŭ transportilajn agordojn. Kinggle estas gastigitaMoog DigiPack III manlibroklarigas ke stokitaj ujdosieroj povas inkludi la programitan parisonprofilon kaj ilarkalibrajn informojn. Ĝi ankaŭ deklaras ke preciza ĵetkubrila ilarkalibrado estas grava dum ŝanĝado de unu ujo al alia.
Tiu evidenteco subtenas esencan regulon: ne dekroĉu programaron de la ilaro, kiun ĝi kalibris por funkcii. La sama regila manlibro notas ke ŝimŝanĝo ankaŭ povas postuli ĵetkubritan ilan ŝanĝon. Dosiero kiu produktis akceptitan ujon kun unu ĵetkubo, mandrilo kaj kalibrado ne estas aŭtomate valida post tiuj eroj ŝanĝiĝas. Kie la planto aprobis majstrajn agordojn, komparu la ŝarĝitan revizion kun la publikigita rekordo kaj dokumenti ajnan intencan diferencon. Ne anstataŭigu la majstron dum agordado de unuaj partoj.
Uzu manan aŭ agordan reĝimon por pruvi nur la movojn permesitajn de la maŝin-specifa proceduro. Kontrolu muldilon, blovigon aŭ kernan rilaton, kapon kaj platan pozicion, elprenan vojon, gardistojn kaj sugestojn antaŭ aŭtomata biciklado. La operacia manlibro de Kinggle priskribas manajn funkciojn kaj avertas ke blov-pingla movado devas esti kunordigita kun la malferma ŝimo. Ĉar interfacoj kaj laŭvolaj funkcioj varias, laGvidilo pri HMI-agordoj kaj alarmojdevus esti legita apud la preciza maŝina manlibro prefere ol uzata kiel anstataŭaĵo.
Kiam agordado komenciĝas, ŝanĝu unu kontrolitan variablon pro deklarita kialo, registru la malnovajn kaj novajn valorojn, kaj atendu la procezan respondon antaŭ juĝi ĝin. Pariza distribuo, parta pezo, eltruda konduto, malvarmigo kaj muldpozicio interrilatas. Lagvidilo pri pariza programadoklarigas kiel ligi la profilon kun mezuritaj murlokoj anstataŭ glatigi punktojn nur per aspekto.
Validu la unuajn partojn antaŭ mezuri la sukceson de la transiro
La unua fermita parto respondas nur unu demandon: la linio povas formi ion. Ĝi ne pruvas, ke la parto plenumas desegnajn, funkciajn aŭ procezajn postulojn. Traktu fruajn pecojn kiel diagnozajn specimenojn. Marku ilin laŭ sinsekvo, tempo, stacio, kavo aŭ ĵetelirejo kiel konvene. Konservu ilin en ordo sufiĉe longe por vidi ĉu la procezo konverĝas, drivas aŭ ripetas flankan specifan difekton.
Komencu kun identeco kaj malpura kondiĉo. Konfirmu la ĝustan parton kaj revizion, rezinon kaj koloron, kolo aŭ interfaco-geometrion, kompletan formadon, tondan vojon kaj evidentan damaĝon. Tiam apliku la kontrolitan planon por parta pezo, murdistribuo, kritikaj dimensioj, aspekto kaj postulataj funkciaj testoj. Liko, guto, premo, ŝarĝo, kemia-rezisto aŭ taŭgaj testoj estas produkt-specifaj; inkludu nur tiujn postulatajn de la desegnaĵo, normo aŭ validuma plano de la aĉetanto. Ne inventu universalan toleremon aŭ specimenan kalkulon.
La akcepta specimeno devus reprezenti la realan produktadaranĝon. Sur duobla stacia maŝino, provu ambaŭ flankojn. En plurkapa aŭ plurkava aranĝo, konservu kapon aŭ kavidentecon por ke mezumo ne povu kaŝi unu malsukcesan produktaĵon. Se kontraŭflua tondilo aŭ likotestilo estas parto de la vendebla parto-procezo, ankaŭ kvalifiku tiun ekipaĵon. Botelo kiu pasas ĉe la ŝimo sed malsukcesas post tondado ne estas akceptita produktadrezulto. Lafabrik-akcepto-testgvidilomontras kiel produkto, procezo kaj testa pruvo povas esti kunligitaj antaŭ sendo; la sama spurebleco-principo validas dum produktadoŝanĝoj.
Gardistoj, sugestoj, utilecoj, manaj movoj kaj materiala fluo konsentas kun la aprobita aranĝo.
Identigitaj specimenoj pasas la desegnajn, vidajn, dimensiajn, murajn kaj funkciajn postulojn kiuj validas.
La difinita sinsekva aŭ temp-bazita produktadfenestro de la planto pasas trans ĉiuj signifaj produktaĵoj.
Liberigu la linion nur per la elektita aŭtoritato de la planto. Registru la akceptitajn specimenojn kaj la receptrevizion kiu produktis ilin. Se la procezo ne povas atingi la aprobitan fenestron sen forlasi ĝian kvalifikitan gamon, ĉesu eskaladi agordojn kaj esploru ilojn, servaĵojn, materialon, maŝinan kondiĉon aŭ la originalan procezan dezajnon. Tiu de Kingglegvidilo pri utilaj postulojhelpas apartigi maŝinan agordan problemon de malstabila aero, akvo aŭ elektra provizo.
Reduktu la transan tempon movante la preparon ekster la haltejon
La plej sekura ŝanco kutime ne estas pli rapida ŝlosila laboro. Ĝi forigas laboron, kiu ne devus esti ene de la haltigita fenestro. Revizu registritan ŝanĝon kaj klasifiku ĉiun malfruon: atendi la ŝimon, konfirmi revizion, trovi hoson, purigi materialan ujon, elŝuti dosieron, lokalizi testan aparaton, atendi kvaliton aŭ korekti difektitan konekton. Multaj el ĉi tiuj taskoj povas esti plenumitaj aŭ kontrolitaj antaŭ la lasta akceptita malnova parto, kondiĉe ke la preparado ne malhelpas produktadon aŭ gardadon.
Kreu pretan por funkcii ilaron por ĉiu ripeta produkta familio. Ĝi povas inkluzivi kontrolitajn konektajn mapojn, protektitajn fermilojn, etikeditajn tubojn, sensilajn krampojn, aprobitajn receptajn referencojn, specimenajn planojn kaj laŭfluajn ŝanĝajn partojn. Uzu vidan identigon, kiu postvivas la butikmedion. Konservu muldilojn kaj ilojn por ke levpunktoj kaj konektvizaĝoj restu alireblaj kaj protektitaj. Ilaro devus redukti serĉadon kaj interpretadon; ĝi neniam devus instigi anstataŭigon kiam kontrolita objekto mankas.
Normigu interfacojn nur post revizio de inĝenieristiko. Konsekvencaj tubaj lokoj, konektilo-identigo, muntado de referencoj kaj recepta nomado povas redukti decidtempon, sed ili devas kongrui kun premo, temperaturo, fluo, movado kaj sekurecaj postuloj. Se oni konsideras rapidŝanĝan funkcion, taksu la plenan sistemon, inkluzive de pozitiva ŝlosado, retrosciigo, elfluado, prizorgado, erarpruvado kaj la riskotakso de la retejo. Ne turnu rapidan projekton en nedokumentitan aparatan modifon.
Uzu la rekordon de ŝanĝo por elekti unu plibonigon samtempe. Se kolorpurigo dominas, esploru materialan vojigon kaj la aprobitan purigan strategion. Se vicigo dominas, inspektu stokadon, lokalizante trajtojn kaj ŝiman kondiĉon. Se unuaparta agordado dominas, reviziu receptoregadon, ilan kalibradon kaj procezpruvojn. Se superkvalita atendado dominas, antaŭscenigu kalibrajn mezurilojn kaj difinu, kiu povas liberigi la laboron. La celo estas ripetebla unua akceptita produktadfenestro, ne rekorda seka ŝanĝo sekvita de peceto.
Prizorgado laboro ankaŭ devus esti planita eksplicite. Ŝanĝo povas disponigi aliron por inspektadoj, sed kombini taskojn ŝanĝas la amplekson, homojn kaj energikontrolajn bezonojn. Uzu laKontrollisto pri preventa bontenadodecidi kio apartenas al planita interveno. Konservu prizorgajn trovojn apartaj de produktaj aranĝoŝanĝoj por ke ripetiĝantaj ekipaĵproblemoj restu videblaj.
Konstruu rekordon de ŝanĝo, kiu faciligas la sekvan kuron
Utila rekordo estas sufiĉe mallonga por kompletigi kaj sufiĉe specifa por rekonstrui la kuron. Komencu per identeco: dato kaj horo, maŝinoj, elirantaj kaj envenantaj produktaj revizioj, muldiloj kaj ilaj identigiloj, materialaj kvalifikoj kaj multoj, receptaj revizioj, teamanoj kaj liberigo-aŭtoritato. Aldonu la kvar tempopunktojn difinitajn antaŭe, plus la kvanton aŭ pezon de puriga materialo, aranĝo malakceptas kaj tenita produkto. Se la planto ne povas mezuri unu kampon fidinde, etikedu ĝin kiel neatingebla prefere ol taksi ĝin.
Registri esceptojn en observebla lingvo. "Malvarmiga reveno de ŝima cirkvito B montris neniun fluon" estas pli utila ol "akva problemo." "Receptdosiero 14 ŝarĝita; kontraŭflua testilo restis sur SKU X" identigas malsukceson de transdono. Fotu neatenditan eluziĝon, elfluadon, difektitajn konektilojn aŭ ripeteblajn partdifektojn per la koncerna identecmarkilo. Ligu korektan laboron al la prizorgado aŭ nekonforma sistemo anstataŭ enterigi ĝin en komento de operaciisto.
| Rekorda bloko | Minimumaj utilaj kampoj | Demando ĝi respondas venontfoje |
|---|---|---|
| Identeco de laboro | Revizioj de maŝinoj, produkto, muldiloj, iloj, materialoj kaj receptoj | Ĉu la fizika kaj cifereca pakaĵo kongruis? |
| Tempo | Laste akceptita malnova parto, unue formita nova parto, unua akceptita parto, stabila-fenestra liberigo | Kie la haltita intervalo fariĝis taŭgeca tempo? |
| Perdo | Elpurigi kvanton, instali malakceptojn, tenita produkto kaj laboro laŭ rolo | Ĉu pli mallonga halto simple movis perdon aliloken? |
| Malfrua kodo | Atendado, serĉado, riparo, purigado, agordado, testado aŭ rajtigo | Kiu preparo aŭ sistema problemo devus esti plibonigita? |
| Akcepto | Ekzemplaj identigiloj, mezuradoj, testoj, aprobo kaj fina recepta revizio | Kiu indico pruvas ke la linio estis liberigita? |
| Escepto | Rimarkita afero, posedanto, reteno kaj ligita ago | Kion oni devas korekti antaŭ ol revenos la sama laboro? |
Revizu ripetajn ŝanĝojn laŭ produktfamilio prefere ol fidi je unu plej bona kuro. Serĉu la medianon kaj disvastiĝon de ĉiu tempetapo, ripetiĝantajn esceptojn kaj ripetajn forĵetajn reĝimojn. Ununura nekutime rapida okazaĵo eble preterlasis ĉekon, profitis el idealaj kondiĉoj aŭ uzis malsaman akceptan difinon. La celo de la datumoj estas plibonigi la normon kaj preparon, ne premadi funkciigistojn en preterpasi sekurigilojn.

Fermu la rekordon kun la nuna aprobita bazlinio kaj la sekva ago. Se la ŝanĝo produktis pli bonan aranĝon, direktu la reviziitajn valorojn tra la aprobprocezo de la planto antaŭ ĝisdatigi la majstron. Se ĝi elmontris projektan problemon, tenu la provizoran retenon videbla ĝis inĝenieristiko fermas ĝin. Ĉi tiu disciplino igas ĉiun blovmuldan maŝinŝanĝon en uzebla indico prefere ol alia izolita ŝanĝokazaĵo.
Oftaj demandoj pri blovaj muldaj ŝanĝoj
Kio estas inkluzivita en blova mulda maŝinŝanĝo?
Kompleta ŝanĝo povas inkluzivi la ŝimon, ĵetkubon kaj mandrilon, blovigon, kernon aŭ enigaĵojn, rezinon, ĉefbaĉon, regrind-regulon, HMI-recepton, murdikan profilon, elprenadon, tondilon, lik-testilon, transportajn gvidilojn, etikedojn kaj pakaĵon. La preciza amplekso dependas de la diferencoj inter la elirantaj kaj envenantaj produktpakaĵoj. Difinu tiujn diferencojn antaŭ la halto. Se nur la ŝimo estas listigita, la teamo povas rekomenci kun malnova materiala itinero, regila dosiero aŭ laŭflua agordo.
Kiam ŝanĝa tempo devus komenci kaj ĉesi?
Praktika difino komenciĝas ĉe la lasta akceptita parto de la eksiĝinta laboro kaj finiĝas ĉe la unua akceptita produktadfenestro por la envenanta laboro. Ankaŭ registri mezajn tempojn por la unua formita parto kaj unua akceptita parto. La planto devas difini la produktadfenestron, kiel precizigita nombro da sinsekvaj partoj aŭ temp-bazita provaĵo tra ĉiuj rilataj stacioj, kavaĵoj aŭ kapoj. Uzi la saman difinon signifas estontajn komparojn.
Kiel planto povas redukti la blovidan muldilon sekure?
Movu identigon, enscenigon, purigadon, recepton-konfirmon, mezurpreparon kaj kvalitan planadon ekster la ĉesigita intervalo kie ĉi tiuj agadoj povas esti faritaj sen malhelpi produktadon. Etikedu interfacojn, protektu stokadon, preparu labor-specifajn ilarojn kaj asignu posedantojn por ĉiu transdono. Analizu atendan kaj korektan tempon aparte de fizika muldlaboro. Ne reduktu tempon preterpasante gardistojn, transsaltante danĝer-energiajn kontrolojn, uzante netaksitan levan ekipaĵon aŭ akceptante partojn antaŭ ol la postulataj kontroloj pasas.
Ĉu la ŝarĝo de konservita recepto finas la agordon?
Ne. Konservita recepto devas kongrui kun la instalita muldilo, muldila ilaro, blova pinglo, materialo kaj produkta revizio. Iuj agordoj ankaŭ povas loĝi en aparta pariza regilo aŭ kontraŭflua maŝino. Konfirmu la kompletan dosieron, pruvu permesitajn manajn movojn kaj komparu realan maŝinan konduton kun la liberigita bazlinio. La manlibro de DigiPack III de Moog ligas stokitajn ujajn dosierojn kun parizo-profilo kaj die-gap ila kalibra informo, tial aparatara identeco kaj dosieridenteco devas resti konektitaj.
Kial nigraj makuloj aŭ koloraj strioj aperas post materiala ŝanĝo?
Eblaj kaŭzoj inkluzivas malnovan materialon restantan en la manipulado aŭ fandvojo, poluita rezino aŭ remuelita, degradita rezino liberigita de stagna areo, neegala kolormiksado, hejtilaj faŭltoj aŭ netaŭga ĉesigo kaj elpurigo. Konservu la rezinon kaj transiran rekordon antaŭ ol ŝanĝi agordojn. Sekvu la aprobitan maŝinon kaj rezinon-provizantan proceduron, inspektu la materialan vojon kaj klasifiku ĉu la difekto estas hazarda aŭ fiksita ĉirkaŭ la parizo. Ne supozu, ke unu universala elpuriga metodo estas sekura por ĉiu rezino kaj kapo.
Kiajn informojn oni sendu al Kinggle pri malfacila transiro?
Sendu la identigon de la maŝinoj kaj regiloj, elirantaj kaj enirantaj produktaj desegnaĵoj, muldiloj kaj ilaj identigiloj, rezinaj kvalifikoj kaj lotoj, ĉefbaĉo kaj remuelitaj detaloj, receptrevizioj, alarmhistorio, utileco-legadoj, transiĝa templinio, markitaj specimenaj fotoj kaj mezuritaj malsukcesaj datumoj. Enmetu videon nur kiam ĝi povas esti kaptita sen eniri danĝerzonon. Specifa indico lasas la diskuton apartigi materialan vojon, ilaron, kontrolon, servaĵon aŭ partdezajnan problemon pli efike.
Planu la maŝinon ĉirkaŭ la produkta pako
Por nova muldilo, nova materialo aŭ ripeta problemo de ŝanĝo, sendu la realan parton desegnon, rezinon, celtestojn, muldilajn kaj ilajn detalojn, aktualajn maŝinajn informojn kaj observitan rekordon de la ŝanĝo. Kinggle povas diskuti la maŝinon, ilaron, kontrolojn kaj produktadpostulojn de la sama pruva aro.
Sendu informojn pri via projektoFontoj kontrolitaj kaj pruva metodo
Unuapartaj Kinggle-paĝoj kaj Kinggle-gastigitaj manlibroj estis uzitaj por maŝin-interfaco, projekt-enigo kaj trejnado-skopa deklaroj. La manlibro de la regiloproduktanto estis utiligita por stokitaj dosieroj kaj ilar-kalibraj rilatoj. Oficiala rezin-produktanto gvidisto estis utiligita por materiala poluado kaj degenerpadoj. OSHA-regularoj estis uzitaj nur por priskribi la usonan sekureclimon. Neniu fonto malsupre estas prezentita kiel universala recepto.
- Kinggle-gastigita Aŭtomata Blow Molding Machine Operation Manual, alirita la 8-an de septembro 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, gastigita fare de Kinggle, alirita la 8-an de septembro 2026.
- Kinggle Venda ProcezokajPostvenda Servo, alirita la 8-an de septembro 2026.
- LyondellBasell, Kiel Solvi Blow Molding Problemojn, alirita la 8-an de septembro 2026.
- OSHA 29 CFR 1910.147, La Kontrolo de Danĝera Energio, alirita la 8-an de septembro 2026.
- OSHA 29 CFR 1910.212, Ĝeneralaj Postuloj por Ĉiuj Maŝinoj, alirita la 8-an de septembro 2026.