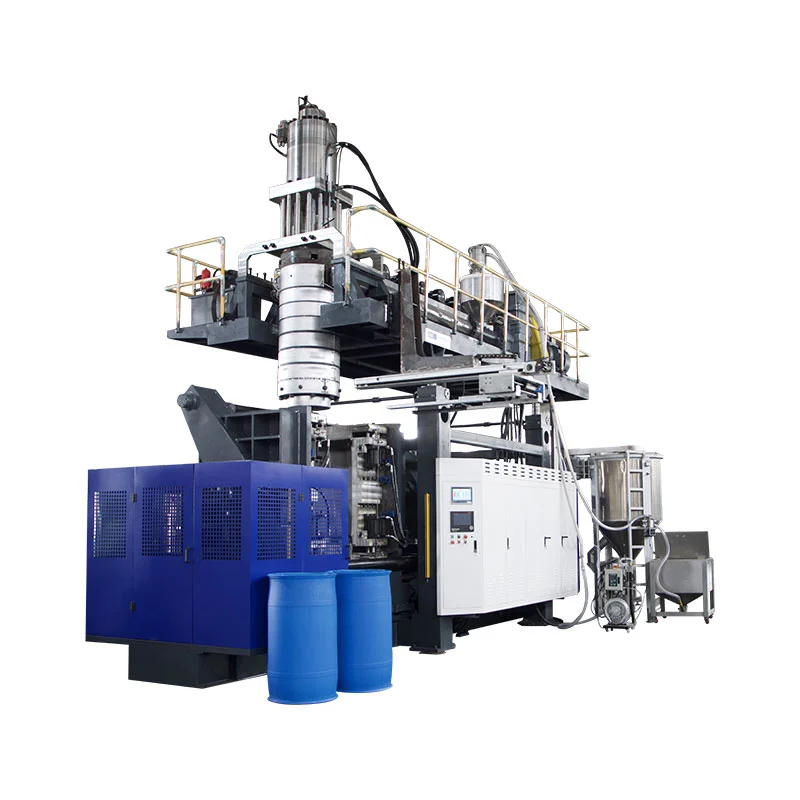
Blovŝimo ne estas nur la negativa formo de botelo. Ĝi devas kapti kaj sigeli varman parazonon, liberigi kaptitan aeron, forigi varmegon, krei la kolon kaj bazon, elĵeti fulmon, ĝustigi la krampon kaj liberigi la parton - laŭ la bezonata produktadritmo.

Serĉlingvo povas malklarigi ĉi tiun amplekson. Aĉetantoj uzasblovi muldilon, blovi muldilon, botelo muldilo, muldilo de plasta botelo, EBM-ilarokajeltruda blovo muldilopor rilataj iloj. La ĵetkubo estas malsama: ĝi formas la parison antaŭ ol la ŝimo fermiĝas. Citaĵo devus listigi la ĵet-kapan ilaron kaj la blovŝimon kiel apartajn erojn.
Ĉi tiu gvidilo fokusiĝas al eltruda blovo-muldado prefere ol injekto aŭ streĉ-blova preforma ilaro. Ĝi ankaŭ apartigas publikigitajn maŝinkovertajn datumojn de projektaj garantioj. Neniu universala dimensio de pinĉi, vento aŭ malvarmigo taŭgas por ĉiu rezino kaj parto.
Produktadblovŝimo havas sep ligitajn laborlokojn
La kavo donas al la parto sian eksteran formon, sed formoreproduktado estas nur la unua laboro. La ilo devas plenumi la sekvajn funkciojn kune:
- Trovu la parozon.La malferma ŝimo devas ricevi la varman tubon sen treni, faldi aŭ maltrafi pinĉregionon.
- Sigelu kaj veldu ĝin.Pinĉ-forregionoj fermas la parison kaj administras delokitan materialon ĉe la kolo, vosto, tenilo aŭ aliaj fulmaj areoj.
- Lasu kaptitan aeron eskapi.Venturoj disponigas itineron por aero inter la disetendiĝanta parozon kaj kavsurfaco.
- Transigi varmon.Malvarmigaj cirkvitoj forigas varmon kun sufiĉe da ekvilibro por liberigi stabilan parton en ripetebla tempo.
- Krei interfacojn.Kolo-enigaĵoj, kalibraj detaloj, blovigaj aŭ malsupraj batoj devas kongrui kun la ujo-fermo kaj maŝino.
- Liberigu kaj fini la parton.Skizo, enmetoj, malferma movado kaj deflashing strategio determinas ĉu la parto povas forlasi la ŝimo pure.
- Fit kaj postvivi la maŝinon.La kompleta asembleo devas konveni la platon, malfermaĵon, dikecon kaj muntan aranĝon dum portado de ripetaj krampoj kaj termikaj cikloj.
Ŝanĝo farita por unu laboro povas influi alian. Pli profunda fulmpoŝo povas ŝanĝi varmecan koncentriĝon ĉirkaŭ la veldo. Polurita kavaĵo povas reprodukti aspekton alimaniere dum ankaŭ ŝanĝante kiel kaptita aero vojaĝas. Granda moviĝanta enigaĵo povas solvi subtrakon sed konsumas malvarmigon kaj malferman spacon. Revizii decidojn je sistemnivelo.
Blow-muld-anatomio: terminoj por meti sur la desegnaĵon
La sekva koncipa vido identigas la interfacojn kiujn aĉetanto devus atendi diskuti. Ĝi ne estas ila presaĵo kaj enhavas neniujn fabrikajn dimensiojn.
Kava surfaco formas unu flankon de la parto. Enmetoj povas difini la kolon, tenilon aŭ eluzi areojn.
Situante ĉe la ferma limo kie la parozono estas sigelita.
Kontraŭa kavaĵo renkontiĝas ĉe la disigaviadilo. Alineado kaj muntado kontrolo ripetebla fermo.
Ventilvojoj kondukas kaptitan aeron for de elektitaj kavregionoj.
| Karakterizaĵo | Funkcio | Evidenteco por aprobi |
|---|---|---|
| Kava surfaco | Difinas eksteran geometrion, teksturon, markojn kaj lokan kontaktan malvarmigon | Fina partmodelo, ŝrumpa bazo, surfaca voko kaj kritikaj dimensioj |
| Disiga linio | Limo kie la ŝimoduonoj renkontas | Videbla kudroloko, malneto, fulma aliro kaj efiko sur funkciaj surfacoj |
| Pinĉ-for/kunprema tero | Kunpremas kaj sigelas parizan materialon dum kontrolado de la veldo kaj rompo-linio | Material-specifa ilardetalo kaj interkonsentita veldo/tondado-testo |
| Ekbrila poŝo aŭ reliefo | Ricevas materialon delokitan preter la pinĉareo | Malneta pariza takso, fulmgeometrio kaj deflashing itinero |
| Venturoj | Liberigu aeron kaptitan ekster la ekspansiiĝanta parozono | Lokmapo, permesitaj atestmarkoj kaj purigebleco |
| Malvarmigaj cirkvitoj | Forigu varmon kaj kontrolu temperaturdistribuon | Desegnaĵo de kanalo, identigo de cirkvitoj, direkto de fluo kaj interfaco de utileco |
| Interfaco de kolo kaj bato | Formas aŭ kalibras la finpoluron kaj enkondukas blovantan aeron | Fermo-desegnaĵo, blovo-pinglo/malsupra-blovo koncepto kaj tajlado poŝmono |
| Muntado kaj vicigo | Konektu la ŝimon al la plato kaj konservu ripeteblan fermon | Maŝina interfaco desegnaĵo, maso, centro de pezo, fiksiloj kaj levpunktoj |
Komencu per la parto kaj ĝiaj provoj - ne ĝenerala kavo
La muldilo bezonas pli ol nominalajn litrojn. 5L pritraktita ĵerujo, 5L ronda botelo kaj duobla-mura teknika parto povas postuli malsamajn disiĝliniojn, parazonajn diametrojn, fulmajn aranĝojn kaj forigajn sekvencojn.
Mapo kie la parozo devas etendiĝi
La parizo ne plenigas la kavon kiel injekt-muldita fandado fluanta sub alta premo. Ĝi disetendiĝas kaj etendiĝas direkte al la kavmuro. Profundaj desegnoj, larĝaj plataj areoj, akraj anguloj, ofsetaj koloj kaj tenaj radikoj povas postuli pli lokan materialon aŭ malsaman disigan strategion. Uzu radiusojn kaj geometrion kiuj povas esti formitaj sen peti maldikan regionon etendi pli for ol la materialo kaj procezo povas subteni.
Metu kvalitajn lokojn sur la desegnon
"Uniforma muro" ne estas mezurebla akcepta regulo. Marku kritikajn lokojn kaj deklaru la testan metodon. La ŝultro, angulo, tenilo radiko, bazo, pinĉveldo kaj panelo povas havi malsamajn funkciajn bezonojn. Konektu tiujn lokojn al laparizo-programa aranĝodo ŝima geometrio kaj materiala distribuo ne estas alĝustigitaj sendepende.
Planu por ŝrumpado sen prunti nerilatan procenton
Ŝrumpado dependas de rezina grado, murdistribuo, kavaĵtemperaturo, malvarmiga tempo kaj partgeometrio. Uzu materialajn provizantajn datumojn kiel komencan referencon, tiam apliku la metodon de la muldilo kaj validigu la realan parton. Senmarka procento kopiita de alia botelo ne estas akceptebla kav-granda bazo.
Disiglinio, pinĉilo kaj ekbrilo devas esti desegnitaj kune
La disiĝlinio determinas kie la du iloduonoj fermiĝas kaj kie videbla kudro povas aperi. Metu ĝin kie la muldilo povas malfermiĝi, la parison povas esti kaptita, la parto povas liberigi kaj tondado ekipaĵo povas atingi la ekbrilon. Evitu meti nekontrolitan kudron trans sigela surfaco, grava ornamado aŭ alia funkcia interfaco.
La pinĉilo estas veld-forma trajto
Ĉe la vosto aŭ bazo, la kontraŭaj pinĉregionoj kunpremas du varmajn parizmurojn kune. La detalo devas movi sufiĉe da materialo por formi la veldon dum kreado de kontrolebla rompolinio por fulmoforigo. La ĝusta tereno, anguloj, stand-off kaj poŝo dependas de la rezino, parazona dikeco, ferma ago kaj parto. Traktu ilin kiel realigitaj dimensioj, ne norma bloko kopiita trans materialoj.
Publikigita patentliteraturo pri eltrudblovmuldado ankaŭ traktas la pinĉregionon, fulmpoŝon, ŝimtemperaturon, fermrapidecon kaj deflashing tempigon kiel interrilatantajn variablojn prefere ol ununura randdimensio. Ĉi tio subtenas konservativan aĉetregulon: aprobu la pinĉan detalon per ĝia rezino kaj prova metodo, ne nur per aspekto.
Desegni la fulman itineron antaŭ mendi aŭtomatigon
Identigu supran ekbrilon, vostan ekbrilon, pritraktu ekbrilon kaj ajnan kalibran malŝparon. Decidu ĉu forigo okazas en la ŝimo, ĉe trudstacio, per tondilo aŭ per sekundara fiksaĵo. Fulmomaso apartenas al malneta fanda postulo, muelila kapacito kaj remuelplanado. La ila desegnaĵo ankaŭ devus montri kiel forigita peceto purigas la ŝimon kaj elprenan vojon.
Malvarmigo kaj ventolado decidas ĉu la kavaĵo povas funkcii kun produktadrapideco
Malvarmigo kontrolas kiam la parto estas sufiĉe stabila por forlasi la ŝimon; ventolado kontrolas ĉu la disetendiĝanta parison povas atingi la kavsurfacon. Ambaŭ estas distribuitaj problemoj. Unu malrapida, varma aŭ aero-kaptita regiono povas agordi la ciklon kaj aspekton por la tuta parto.
Dividu malvarmigajn cirkvitojn per varmoŝarĝo kaj kontrolbezono
Pezaj anguloj, pinĉregionoj, kolaj enmetoj kaj profundaj trajtoj eble ne liberigas varmon samrapide kiel maldika rekta muro. Pluraj identigeblaj cirkvitoj ebligas diagnozi kaj ekvilibrigi tiujn regionojn. Dokumentu la enirejon, elirejon kaj direkton de ĉiu cirkvito. Ne konektu ŝimon por planti akvon bazitan nur sur hosa diametro; kontroli bezonatan fluon, premon, temperaturon, akvokvaliton kaj premofalon por la fina ilo.
Eldonita finhava-elementa studo de eltrudblovo muldita malvarmigo ekzamenis ŝimmaterialon, internan varmotransigon, partdikecon kaj komencan parisontemperaturon kiel variablojn influantajn la temperaturkampon kaj ŝim-malfermotempon. Tiu esplorado ne disponigas ciklotempan promeson por Kinggle-projekto, sed ĝi plifortigas kial ŝimcitaĵo devas difini kaj termikan dezajnon kaj procezsupozon.
Trovu ellastruojn kie aero povas iĝi kaptita
Ĉar la parizo disetendiĝas, aero restas inter sia ekstera surfaco kaj la kavaĵo. Sen vojo eksteren, tiu aero povas prokrasti kontakton kaj kontribui al nekompleta teksturo, trenlinioj aŭ nebone formita detalo. LaPropra-Pak-eltruda blovo-mulda gvidilo pri dezajnopriskribas disiglinian ellastruadon kaj kavajn ellastruojn proksime de enigaĵoj aŭ profundaj trajtoj. La preciza ventgrandeco kaj atestanto-marko daŭre dependas de la parto kaj materialo.
Purigebleco estas parto de la ventodezajno
Venturoj povas perdi efikecon kiam restaĵo, polvo aŭ degradita materialo akumuliĝas. La muldilo-desegnaĵo kaj prizorgado-dosiero devus montri kie ellastruoj situas, kiel ili konektas al atmosfero kaj kiel ili estas inspektitaj sen damaĝi la kavon. Spuri surfacon aŭ plenigŝanĝojn laŭ pozicio antaŭ pliigo de batpremo por kompensi blokitan vojon.
Altbrila laboro estas aparta termika projekto
Pli malvarma ilaro povas favori varmoforigon, dum surfacreproduktado povas postuli malsaman kav-temperaturan strategion. Paro-reviziita studo (2023) montris ŝanĝiĝeman temperaturan eltrudan blovon sur unu ABS aŭt-spoiler-kazo uzante kontrolitan hejtadon kaj akvomalvarmigon. Tio estas pruvo por speciala aliro, ne pruvo, ke ĉiu botelo devas uzi varioterman ilaron. Deklaru postulojn de aspekto frue por ke la ŝimo kaj ciklo estu desegnitaj kune.
Kolo finaĵo, blovado-metodo kaj deflashing estas unu interfaco
La fermsistemo fiksas funkciajn dimensiojn ĉe la supro de botelo. Provizu la ĉapon aŭ fermodesegnaĵon, sigelan surfacon, fadenon aŭ klakan detalon, mistraktuman funkcion kaj permesitan tajlan kondiĉon. Decidu ĉu la finpoluro estas formita, kalibrita, skalita aŭ tranĉita en posta operacio. Ne citu "norma kolo" sen kontrolita desegna revizio.
Kongruu la ilon al la blova aranĝo
Supra blovado, malsupra blovado kaj pinglaj aranĝoj metas aeron kaj aparataron malsame. La blovstifto ankaŭ povas partopreni kolkalibradon aŭ fulmtraktadon. Konfirmu strekon, centradon, malvarmigon, sigeladon kaj kolizion per la elektita Kinggle-maŝino prefere ol lasi la muldilon konkludi ilin el la botelo sole.
Kontrolu laŭfluajn mezurilojn kontraŭ la sama datumo
Kolo povas aspekti pura sed ankoraŭ malsukcesas ĉapon aplikadon aŭ sigelon. Konsentu, kiuj datumoj kaj mezuriloj estas uzataj ĉe muldprovo, liktestado kaj pleniglinia kvalifiko. Konservu mezurilan identecon kaj kalibran statuson en la akceptregistro. Se aŭtomatigita tondilo ŝanĝas la kolon post muldado, inspektu la pretan kondiĉon prefere ol nur la kiel-muldita specimeno.
Originala komparo: Kinggle maŝinreferencoj por ŝim-taŭga rastrumo
La suba tabelo ĉerpas muldigajn kampojn el kvin nunaj produktpaĝoj de Kinggle. Ĝi ampleksas kontinuajn kaj akumulilmaŝinojn tiel aĉetantoj povas vidi kial nominala ujkapacito ne povas anstataŭigi ilar-interfacan desegnaĵon.
| Eldonita modelo | Klaso de maŝinoj | Maksimuma ujo-referenco | Muldilo-grandeco (W×H) | Eldonita maksimuma ŝimo grandeco (W×H) | Muldila dika gamo | Krampforto |
|---|---|---|---|---|---|---|
| KGB2L | Kontinua, ununura stacio | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinua, ununura stacio | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinua, ununura stacio | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulo, fiksita ŝimo | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulo, fiksita ŝimo | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tri trovoj, kiuj gravas antaŭ ol ŝimo liberigo
Unue, litroj ne difinas ŝiman orientiĝon.La 15L kontinua referenco publikigas pli larĝan sed pli mallongan maksimuman ŝiman vicon ol la 30L akumulilreferenco. Arkitekturo kaj partformo gravas kune kun volumeno.
Due, ŝima dikeco havas sian propran gamon.Kavaĵo povas konveni la listigitajn vizaĝdimensiojn kaj ankoraŭ fali ekster la permesita dikeco aŭ malfermaĵaranĝo. Malantaŭaj platoj, enmetoj kaj malvarmigaj konektoj aldonas al la kunigo.
Trie, krampa forto apartenas al la produkto kaj procezo.Maŝin-paĝa valoro estas disponebla forto, ne indico ke iu ŝimo ene de la koverto taŭgas. Projektita areo, blovaj kondiĉoj, pinĉ-for-postulo kaj muldila konstruo postulas inĝenieran revizion.


Muldila materialo, enmetoj kaj surfaca finaĵo devas sekvi produktaddevon
Ilarmaterialo influas varmotransigon, maŝinkapablon, riparon, eluziĝon kaj koston. Produktadvolumo sole ne sufiĉas por elekti ĝin. Konsideru rezinon, surfacan specifon, pinĉ-devon, abraziajn aŭ korodajn kondiĉojn, movajn funkciojn, bontenadkapablon kaj la akceptitan riparan strategion.
Baza muldila materialo
Petu la ĝustan alojon aŭ gradon, varmecan traktadon kie aplikeble, kavaĵ-produktadmetodon kaj termikan desegnan bazon. "Aluminia ŝimo" aŭ "ŝtala ŝimo" estas tro larĝaj por komparo.
Anstataŭigeblaj enigaĵoj
Kolo, pinĉ-for, eluziĝo, fadeno aŭ vent-enigaĵoj povas lokalizi prizorgadon kaj permesi malsaman materialon ĉe postulema trajto. Registri enigi identigon kaj rezervan amplekson.
Teksturo kaj gravuraĵo
Specifu artajn dosierojn, orientiĝon, profundecon/aspektakcepton, ventinterago kaj reviziokontrolon. Konfirmu kiel la procezo reproduktos la petitan surfacon.
Protekto kaj stokado
Difinu purigadon, aprobitan korodan protekton, akvon drenadon, transportajn serurojn, levpunktojn kaj konservajn kondiĉojn. Konservu akvovojojn kaj pinĉi surfacojn dum malfunkcio.
La materiala rekomendo de la ilfaristo devus deklari ĝiajn supozojn kaj ekskludojn. Komparante du citaĵojn, kontrolu ĉu ambaŭ inkluzivas la samajn enmetajn materialojn, malvarmigan amplekson, gravuraĵon, surfacan finaĵon, hosojn, garnaĵojn, levan aparataron, provlaboron kaj rezervajn eluzaĵojn.
Fabrikprovo: pruvu la ŝimon kiel ripeteblan procezon
Unua akceptebla botelo pruvas, ke la sistemo povas formi la parton unufoje. Produktadakcepto postulas stabilan kuron kun spureblaj kondiĉoj. La sekva laborfluo estas rekomendita pruva strukturo, ne aserto, ke ĉiu Kinggle-projekto jam uzas la saman protokolon.
- Konfirmu identecon.Rekordmaŝino, muldilo, enmetoj, ĵetaĵa ilaro, materiala grado/loto, koloro aŭ remuelita kondiĉo kaj revizio de receptoj.
- Stabiligu kondiĉojn.Registru realajn temperaturojn, malvarmigan akvoprovizon/revenon, blovikondiĉojn kaj ciklostadiojn post kiam la procezo atingas la interkonsentitan staton.
- Inspektu la ilon.Kontrolu disiglinian fermon, vicigon, akvo- kaj aerfluon, ventkondiĉon, pinĉitajn surfacojn kaj sekuran movadon.
- Specimeno laŭ pozicio.Konservu kavon, ellasejon kaj stacian identecon per pesado, murmezurado, tondado kaj funkcia testado.
- Mezuru la finitan kondiĉon.Inkluzivi la efikojn de fresado, truado, deflashing aŭ aliaj inkluzivitaj finaj paŝoj.
- Notu ĉiujn perdojn.Ensalutu malakceptojn, haltojn, alarmojn, manajn korektojn kaj kontraŭfluajn interrompojn dum la interkonsentita fenestro.
- Konservu la bazlinion.Aprobu la desegnaĵrevizion, recepton, fotojn, mezurojn, mezurilojn kaj malfermu korektajn agojn kune.
Diagnozi ŝablonojn antaŭ ŝanĝi la recepton
| Observita ŝablono | Ilo aŭ procezaj areoj por inspekti | Indikoj por kolekti |
|---|---|---|
| Malforta aŭ malkonsekvenca vostveldo | Pariza pozicio, pinĉita detalo, ŝima fermo, loka temperaturo, fulmreliefo kaj senbrilado | Pozici-etikeditaj veldaj specimenoj, malneta maso, proksima sekvenco kaj funkcia testo |
| Malbona teksturo aŭ nekompleta detalo | Venturoj, kaptita-aera loko, kavkondiĉo, parizokontakto kaj temperaturo | Difektomapo, ventinspektado, realaj procezaj kondiĉoj kaj kavaj fotoj |
| Varpaĝo post elĵeto | Murdistribuo, malvarmiga ekvilibro, elĵeto-tempigo, uzado kaj post-malvarmigo | Temperaturo/fluo per cirkvito, tempigitaj dimensiaj kontroloj kaj murmapo |
| Ekbrilo unuflanke | Paraleligo, platan paralelismo, disiga surfaco, ŝima muntado kaj parizocentrado | Poziciohistorio, ferma inspektado kaj ripeti partojn antaŭ / post korekto |
| Malrapida aŭ varia ciklo | Malvarmiga cirkvito limigo, varmaj regionoj, parto dikeco, ventolado kaj kontraŭflua prokrasto | Ciklaj etapaj tempoj, provizo/revenaj kondiĉoj kaj halta protokolo |
Uzu tiun de KinggleHMI-indiclaborfluokiam alarmoj aŭ sekvencoŝanĝoj akompanas ŝimproblemon. Portu aprobitajn inspektadpunktojn en lapreventa bontena planoanstataŭ atendi ke parto kvalito drivas.
Blovŝimo RFQ kaj dezajno-revizia kontrola listo
- Kontrolita 2D/3D parta dosiero, revizio, kapablo, maksimumaj dimensioj kaj celita enhavo.
- Fermo kaj kolo-fina desegnaĵo, kapspecimenoj, sigela datumo kaj finita tajla kondiĉo.
- Ekzakta rezina grado, koloro/aldonaĵoj, regrind/PCR-plano kaj material-provizanto-informoj.
- Finita pezo, laŭtaksa malneta parizo kaj fulmvojo.
- Kritikaj muroj kaj dimensiaj lokoj kun testaj metodoj kaj akceptlimoj.
- Liko, guto, supra ŝarĝo, tordmomanto, mediaj aŭ aliaj projekt-specifaj funkciaj provoj.
- Maŝinmodelo, stacidomo kaj kavkalkulo, ĵet-kapa ellasejo-plano kaj pariza centrodistanco.
- Plateno/muntanta interfaco, muldila koverto, dikeco, malfermo, krampo kaj bloviga aranĝo.
- Disiglinio, pinĉ-for, fulmpoŝo, kolenigaĵo, ellastruoj, malvarmigaj cirkvitoj kaj surfaca finpoluro.
- Elprena, tondado, liktestado, transportado kaj rubo-traktado interfacoj.
- Ila materialo, enmetu gradojn, malmolecon/traktadon kie koncernas, rezervajn kaj riparajn metodojn.
- Prova materiala kvanto, kurdaŭro, specimenoj, mezuriloj, datuma rekordo kaj akcepta respondeco.
- Ĝenerala aranĝo, levpunktoj, ŝima maso/centro de gravito kaj aprobita transiĝa proceduro.
- Limo de amplekso: muldilo, muldila ilaro, armaturo, hosoj, desegnaĵoj, trejnado, pakado kaj aĉetanto-provizitaj aĵoj.
Por fabrikservoj, konektu la finajn ŝimcirkvitojn kaj blovantan aranĝon al Kinggle'sgvidilo pri utileco kaj aranĝo. Por maŝinklaso kaj produktadsekvenco, uzu lakontinua eltruda blovo mulda gvidilokaj konfirmi ĉu akumulplatformo estas postulata por la fina parto.
Oftaj demandoj
Kio estas la diferenco inter blovo-muldilo kaj blovo-mulda ĵet-kapo?
La ĵetkubo formas la fanditan parazon antaŭ muldado. La blovŝimo fermiĝas ĉirkaŭ tiu parizo, sigelas ĝin, ricevas blovan aeron, malvarmigas la parton kaj difinas ĝian eksteran formon. Ili estas apartaj sed ligitaj ilarsistemoj.
Kiaj informoj necesas por desegni eltrudan blovigon?
Provizu la kontrolitajn partojn kaj fermajn desegnaĵojn, rezinan gradon, finitajn kaj malnetajn parezajn pezojn, kritikajn murojn kaj dimensiojn, funkciajn testojn, eligan celon, maŝininterfacon, kavplanon, tondan metodon kaj fabrikajn utilecojn.
Kial pinĉ-for-dezajno gravas en eltruda blovmuldado?
La pinĉilo kunpremas kaj sigelas varman parison materialon kaj helpas difini kie ekbrilo disiĝas. Ĝia geometrio interagas kun materialo, pariza dikeco, ŝimo fermo, temperaturo, fulmreliefo kaj deflashing, do ĝi devas esti validigita sur la reala projekto.
Kial eltruda blovŝimo bezonas ellastruojn?
Aero povas iĝi kaptita inter la disetendiĝanta parizo kaj kavaĵo. Venturoj donas al ĝi eskapan vojon tiel ke la parizo povas kontakti la ŝimsurfacon kaj reprodukti la celitan formon kaj detalon.
Kiel malvarmigaj kanaloj influas blovmuldan ciklotempon?
Malvarmigaj cirkvitoj forigas varmecon ĝis la parto povas esti liberigita sen neakceptebla deformado. La plej malrapida varma regiono povas limigi la ciklon, do cirkvita aranĝo, fluo, temperaturo, muldila materialo kaj murdistribuo devas esti taksitaj kune.
Ĉu ekzistanta blovmuldilo povas adapti alian maŝinon?
Eble, sed ne supozu ĝin. Kontrolu larĝon de ŝimo, altecon, dikecon, mason, muntadon, malfermon, krampon, blovigan pozicion, utilecojn, elprenan vojon, ĵet-kapan vicigon kaj kontrolojn kontraŭ la ricevanta maŝino.
Ĉu mi elektu muldilon de aluminio aŭ ŝtalo?
La elekto dependas de termika rendimento, produktaddevo, rezino, surfaco kaj eluziĝo postuloj, eniga strategio, riparkapablo, plumbotempo kaj kosto. Petu la ĝustajn gradojn kaj desegnajn supozojn prefere ol elekti el la metala nomo sole.