Du kapoj, du parizonoj kaj du kavoj ofte apartenas al la sama produktadkoncepto—sed ili ne estas interŝanĝeblaj terminoj. La ĝusta aranĝo komenciĝas per la botelo, ellasejo, muldspaco kaj malneta fanda postulo, ne celkalkulo.

Aĉetanto petanta pri "kvarkava botela blovmaŝino" povas ricevi kvar-elirejon kapon, kvar-kavitan ŝimon kaj unu aŭ du ŝimstaciojn. Alia aĉetanto petanta pri "duobla kapo-blovmuldmaŝino" eble rilatas nur al du parizonoj. Krom se la citaĵo listigas ĉiun elementon, la du partioj povas diskuti la saman nombron imagante malsamajn ekipaĵojn.
Ĉi tiu gvidilo apartigas tiujn esprimojn, uzas nunajn specifojn Kinggle 2L, 5L kaj 15L por montri la dimensiajn limojn malantaŭ kapelekto, kaj disponigas amas-ekvilibran metodon por kompari unu-, du-, tri- kaj kvar-kapajn konceptojn sen inventado de produktadoproduktado.
Unue, nomu la kvar malsamajn kalkulojn
La vortokapoestas uzata loze en la merkato. Eltruda blovo muldanta ĵetkubkapon distribuas fandadon kaj formas la tubforman parison. Plurpariza ĵetkubo havas plurajn ellasejojn. La ŝimo tiam fermiĝas ĉirkaŭ tiuj parozonoj, kaj ĉiu ŝimkavaĵo formas parton. Stacio estas la kompleta ŝimo-kaj-krampo pozicio kiu ricevas ilin. Tavolo estas materiala tavolo kreita per la eltrudado kaj die-kapa sistemo.
| grafo | Fizika signifo | Ekzempla demando pri aĉetanto | Ne supozu |
|---|---|---|---|
| Die-kapaj ellasejoj | Malfermaĵoj el kiuj parozonoj aperas ĉe unu mulda okazaĵo | Ĉu la propono estas unuopa, duobla, triobla aŭ kvar kapo? | Ke elirejo-kalkulo garantias la saman nombron da akceptitaj boteloj |
| Parisons | Tubformaj fandlongoj kaptitaj de la ŝimo | Kiel pezo kaj tempo estos ekvilibrigitaj inter parozonoj? | Ke same interspacigitaj ellasejoj ĉiam liveras egalajn parizonojn |
| Moldaj kavoj | Partaj formoj formiĝis en unu ŝimo proksime | Ĉu la ŝimo faras unu, du aŭ kvar partojn per evento? | Tiu kavkalkulo priskribas la nombron da ŝimstacioj |
| Stacioj | Kompletaj muldaj kaj krampaj pozicioj uzataj de la maŝino | Ĉu la maŝino estas ununura stacio aŭ duobla stacio? | Ke dua stacio estas dua mortkapo |
| Tavoloj | Materialaj tavoloj trans la murstrukturo | Ĉu la parto estas monotavolo aŭ plurtavolo? | Tiu "duobla tavolo" signifas duoblan kapon aŭ duoblan kavon |
Sendependa ekipaĵliteraturo faras la saman distingon. LaR&B-datumfolio de kontinua eltruda navedolistigas unu- aŭ du-staciojn krampkonfiguraciojn aparte de ĵetkubrilaj konfiguracioj kun multoblaj ellasejoj. Tiu apartigo estas utila en iu ajn RFQ: specifu staciojn, ĵetelirejojn, ŝimkavaĵojn kaj tavolojn sur malsamaj linioj.
Kio ŝanĝiĝas kiam ĵetkubo akiras ellasejojn?
Plurkapa, plurĵeta aŭ plurpariza blovforma maŝino kreas plurajn parizonojn paralele. Se la ŝimo kaj procezo estas dizajnitaj por kapti ĉiun parison kaj formi unu botelon, partoj per mulda evento povas pliiĝi. La gajno estas kondiĉa. Ĉiu ellasejo bezonas spacon, fandan fluon, temperaturkontrolon kaj respondan kavpozicion.
Ĉi tiu diagramo estas koncipa, ne Kinggle ila desegnaĵo. Realaj ellasaj diametroj, tonalto, flukanaloj kaj kava aranĝo dependas de la botelo kaj maŝino. "Du kapoj", "tri kapoj" kaj "kvar kapoj" estas do komencaj priskriboj prefere ol kompletaj specifoj.
Pli da kapoj dividas la disponeblan muldan larĝon
Ununura granda parizo povas uzi pli de la disponebla ŝimlarĝo de la maŝino. Kiam pluraj ellasejoj dividas tiun spacon, botela larĝo, kavpeco, kolpozicio, fulmpoŝo kaj malvarmigaj konektoj devas konveni unu apud la alia. La ŝimo ankaŭ bezonas sufiĉe da ŝtalo inter kavoj kaj sufiĉe da loko por tondado kaj forigo de parto.
Pli da kapoj pliigas totalan fandadon necesan por evento
Se unu malneta parison pezas 0.10 kg, kvar ekvivalentaj parison postulas 0.40 kg per mulda okazaĵo antaŭ pripensado de ajna diferenco en siaj faktaj pezoj. La ekzemplo klarigas nur la aritmetikon; ĝi ne estas Kinggle botelspecifo. Mallongigi la intervalon inter eventoj plialtigas horan fandantan postulon.
Pli da kapoj kreas pli da pozicioj por kontroli
Kvar videblaj boteloj post ŝimmalfermo ne pruvas kvar ekvivalentajn procezojn. Unu ellasejo povas funkcii pli varma, unu parizo povas malsaĝiĝi alimaniere, kavaĵo povas malvarmiĝi pli malrapide, aŭ unu tonda pozicio povas lasi kroman ekbrilon. Plurkava eligo devus tial esti nombrita kaj inspektita laŭ pozicio - ne nur kiel kombinita totalo.
Originala komparo: publikigita Kinggle-kaplimoj per maŝinplatformo
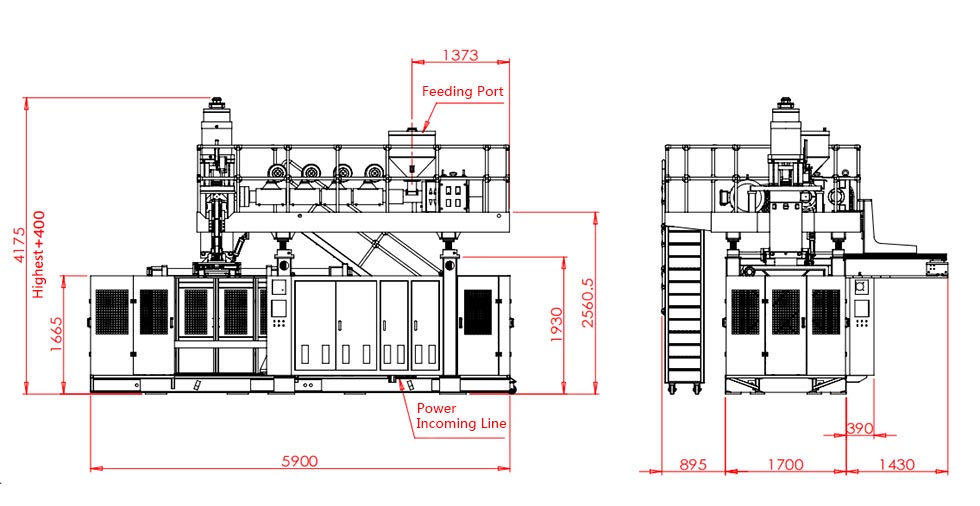
La nunaj kontinuaj eltrudaj blovmuldaj paĝoj de Kinggle priskribas laŭvolajn du-, tri- kaj kvar-mortkapajn konfiguraciojn en pluraj modeloj. La speciftabeloj publikigas precizajn grandecojn por unu- kaj duoble-kapaj referencoj. Ili ne publikigas la trioblan aŭ kvar-kapan tonalton por ĉi tiuj paĝoj, do tiuj aranĝoj postulas projektan inĝenieristikon prefere ol ekstrapolo.
| Kinggle-modelo | Stacidomo | Maksimuma produktokapacito | Maksimuma ŝima grandeco (W×H) | HDPE-degelkapablo | Unukapa maksimuma die-stifta diametro | Eldonita duobla-kapa centrodistanco | Duobla kapo maksimuma die-stifta diametro |
|---|---|---|---|---|---|---|---|
| KGB2L | Unuopa | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Duoblo | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Unuopa | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Duoblo | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Unuopa | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Duoblo | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
La 2L-paĝoj de Kinggle ankaŭ priskribas aplikojn de 50 ml ĝis 2 L. Tiu gamo identigas la produktfamilion; ĝi ne signifas, ke ĉiu ujo en la gamo taŭgas por ĉiu kapokalkulo. Larĝa 2L botelo povus postuli ununuran ellasejon dum pluraj mallarĝaj boteloj povus konveni al multkava koncepto. Maksimuma volumo sole ne povas decidi la aranĝon.


Kion la datumoj de Kinggle rivelas pri kapelekto
1. Stacia kalkulo kaj kapgeometrio estas sendependaj elektoj
Ene de la 2L-paro, kaj la unu- kaj duoble-staciaj modeloj publikigas la saman 90 mm unukapan limon, 130 mm duoble-kapan centrodistancon kaj 60 mm duoble-kapan ĵetkublimon. La 5L kaj 15L paroj sekvas la saman ŝablonon ene de siaj respektivaj platformoj. Dua stacio ŝanĝas kiel ŝimoj alternas; ĝi ne aŭtomate ŝanĝas elirkalkulon aŭ elirejon.
2. Duobla-kapa aranĝo havas malpli da diametro disponebla por ellasejo
Ĉiu platformo publikigas pli malgrandan maksimuman ĵetkuban diametron por la duobla-kapa referenco ol por la unukapa referenco: 60 kontraŭ 90 mm ĉe 2L, 80 kontraŭ 150 mm ĉe 5L, kaj 150 kontraŭ 220 mm ĉe 15L. Ĉi tio ne antaŭdiras finitan boteldiametron, sed ĝi montras kial "aldoni alian kapon" ne estas nur eliga agordo. La ĵetkubo, parizo kaj botela geometrio ŝanĝiĝas kune.
3. Pli grandaj platformoj publikigas pli larĝajn muldilojn kaj ellasejojn-interspacigajn referencojn
La maksimuma ŝima referenco kreskas de 360 × 380 mm sur la 2L-paro ĝis 410 × 450 mm sur la 5L-paro kaj ĝis 580 mm larĝa sur la 15L-paro. Eldonita duobla-kapa centrodistanco kreskas de 130 mm ĝis 150-180 mm kaj tiam 240-280 mm. Ĉi tiuj ciferoj ligas platforman elekton al botelinterspaco, ne nur nominalaj litroj.
4. Parigitaj duoble-staciaj modeloj publikigas pli da fandkapablo
La duoble-staciaj ekzemploj publikigas pli altan HDPE-fandan kapaciton ol siaj unu-staciaj partneroj: 55 kontraŭ 30 kg/h ĉe 2L, 80 kontraŭ 55 kg/h ĉe 5L, kaj 120 kontraŭ 100 kg/h ĉe 15L. La diferencoj havas neniun ununuran rilatumon kaj ne pruvas produktaĵmultiplikaton. Ili montras kial la eltruda sistemo apartenas al la sama kalkulo kiel stacioj kaj kapoj.
5. Tri- kaj kvar-kapaj asertoj bezonas produktospecifan desegnaĵon
La produktaj priskriboj permesas flekseblajn 2/3/4 multi-kapajn agordojn, sed iliaj tabeloj ne deklaras universalan trioblan aŭ kvar-kapan centrodistancon. Inventi tiujn grandecojn de la duobla-kapa vico ignorus botellarĝon, ŝimŝtalon, tonalton, kollokon kaj servaliron. La ĝusta sekva dokumento estas proponita kap-kaj-mulda aranĝo bazita sur la partdesegnaĵo de la aĉetanto.
Elektu kapkalkulon el la botelo—ne el dezirata multiplikato
Fabrika citaĵo fariĝas pli fidinda kiam la aĉetanto donas al la provizanto kompletan produktan difinon. Komencu per la plej larĝa kaj plej peza SKU destinita por la proponita ilara familio. Tiam kontrolu ĉu pli malgrandaj produktoj povas kunhavi la saman maŝinon sen devigi nepraktikan kompromison.
Larĝo de botelo kaj centra distanco
Centra distanco estas mezurita inter apudaj ellasejocentrolinioj. Ĝi devas kongrui kun la kavaĵaranĝo sufiĉe proksime por ke ĉiu parizo eniru la ĝustan ŝimpozicion. Larĝo de la korpo de botelo estas nur unu parto de la postulo. La kolo finpoluro, tenilo, fulmpoŝo, pinĉ-fora areo kaj ŝima muro inter kavoj ankaŭ konsumas spacon.
Parta pezo kaj malneta pariza maso
Finita botela pezo ne estas la maso, kiun la extruder devas provizi por ĉiu evento. La malneta parizo inkluzivas la materialon kaptitan por la botelo kaj plie supra kaj malsupra fulmo kaj ajna alia tajlita materialo. Multipliku la malnetan mason de unu pozicio per ĉiuj aktivaj pozicioj, tiam komparu la totalon kun la eltrudsistemo laŭ la planita okazaĵrapideco.
Malvarmigo kaj forigo
Pli da kavoj povas krei pli da varmo por forigi en ĉiu muldilo proksime. Neegalaj akvovojoj povas igi unu kavon la malrapidan pozicion. Post kiam la ŝimo malfermiĝas, la ĉelo devas apartigi, tondi, testi kaj transdoni ĉiun parton sen kolizioj aŭ troa amasiĝo. Molda maŝino povas kompletigi sian movadon dum laŭflua ekipaĵo jam estas la produktada proplemkolo.
SKU-strategio
Altkava ŝimo povas konveni al stabila, mallarĝa botelfamilio. Ĝi povas esti malpli alloga kiam mendoj estas mallongaj, dezajnoj ofte ŝanĝiĝas aŭ granda parto de SKUoj ne povas uzi la saman tonalton. Komparu ĉiujaran bonpartan postulon kaj ŝanĝotempon laŭ SKU. Ne mezuru ĉiun ŝimon ĉirkaŭ unu laŭsezona pinto krom se la resto de la fabriko povas uzi tiun kapaciton.
Kalkulu realisman eliron kun eventoj, partoj kaj masa ekvilibro
Katalogo-seka ciklo kaj kapnombro ne sufiĉas por antaŭvidi vendieblajn botelojn. Uzu du koneksajn kalkulojn: unu por akceptitaj partoj kaj unu por malneta fanda postulo.
Bonaj partoj je horo = stabilaj muldaj eventoj je horo × partoj formitaj per evento × akceptita frakcio
Malneta fanda postulo (kg/h) = stabilaj muldaj eventoj je horo × totala malneta pariza maso per evento (kg)
La akceptita frakcio devas veni de la kvalita difino de la aĉetanto kaj interkonsentita provo aŭ honesta plana supozo. Totala malneta parizomaso estas la sumo de ĉiuj parisonoj uzitaj en unu okazaĵo. Se kvar ellasejoj ne liveras identan mason, registri la kvar poziciojn aparte antaŭ ol aldoni ilin.
Travidebla hipoteza ekzemplo
Supozu, ke proponita kvar-elirejo formas kvar botelojn per evento. Dum stabila provo - ne seka ciklo - la ĉelo kompletigas 300 muldajn eventojn je horo. Se la interkonsentita akceptita frakcio estas 0,97, kalkulita bona eligo estas 300 × 4 × 0,97 = 1,164 boteloj hore. Se totala malneta pariza maso per okazaĵo estas 0.44 kg, malneta fandpostulo estas 300 × 0.44 = 132 kg/h.
Tiuj nombroj estas nur instrua ekzemplo kaj ne estas Kinggle modelrezulto. Ili pruvas kial kvarkapa maŝino ne aŭtomate taŭgas: la proponita ekstrudisto bezonus kontrolitan kapaciton por la materialo kaj kondiĉoj, dum malvarmigo kaj ĉiuj laŭfluaj paŝoj bezonus subteni la okazaĵrapidecon kaj kvaliton. Anstataŭigu mezurajn projektajn datumojn antaŭ ol fari aĉetan decidon.
Tiu de Kingglekontinua blovita maŝino gvidiloklarigas kiel staciokalkulo, ĵet-kapaj kavaĵoj kaj ciklotempo kombinas. Por plantoplanado, kontrolu ankaŭ elektrajn, kunpremitajn aerajn kaj malvarmigajn kondiĉojn per lablovo muldanta maŝinon utileco gvidilo.
Fabrika komisio: kvalifiku ĉiun ellasejon kaj kavon kiel pozicion
Kombinita mezumo povas kaŝi malfortan pozicion. Se tri boteloj trapasas pezkontrolon kaj unu estas malpeza, ilia mezumo povas aspekti akceptebla kvankam unu kavaĵo estas malstabila. Dum fabrikakcepto kaj ekfunkciigo, etikedu ĉiun ĵetlanton kaj kavpozicion kaj konservu tiun identecon per tondado kaj inspektado.
Establi pozicion-post-pozicio bazlinio
- Identigu la maŝinon, kapon, ŝimon, rezinan multon, recepton kaj utilajn kondiĉojn.
- Kolektu partojn en sinsekvo de ĉiu ellasejo/kava pozicio.
- Registru malneta pariza maso kie la interkonsentita sekura prova metodo permesas ĝin.
- Mezuru finitan pezon kaj la samajn kritikajn murlokojn por ĉiu pozicio.
- Inspekti pinĉ-for, kolfinon, ekbrilon, dimensiojn, aspekton kaj likan rendimenton.
- Registra intervalo de evento, malakceptoj, alarmoj, mana interveno kaj kontraŭfluaj haltoj.
- Ripeti post kiam stabilaj kondiĉoj estas restarigitaj post iu ajn aprobita alĝustigo.
Ŝanĝu unu kontrolitan faktoron samtempe
Se unu parizo malsamas, unue decidu ĉu la ŝablono sekvas la ĵetkubrilon, kavon, malvarmigan cirkviton aŭ kontraŭfluan pozicion. Kunordigita rekordo estas pli utila ol ĝustigi plurajn HMI-valorojn samtempe. Tiu de KinggleHMI-agordoj kaj alarmgvidilorekomendas registri indicon antaŭ ŝanĝi recepton.
Kontrolu murdistribuon, ne nur totalan pezon
Du boteloj povas pezi same kaj ankoraŭ distribui materialon malsame. Komparu difinitajn ŝultron, korpon, tenilon, bazon kaj pinĉ-for-lokojn kie rilatas al la parto. Se la projekto uzas programitan murkontrolon, lagvidilo pri pariza programadodisponigas strukturitan metodon por ligado de programpunktoj al mezuritaj regionoj.
Turnu la akceptitan provon en prizorgan referencon
Konservu la aprobitajn pozicio-datumojn, temperaturkondiĉojn, purigan staton, akvokondiĉojn kaj ilan identecon. Kiam unu pozicio poste drivas, prizorgado povas kompari ĝin kun la origina bazlinio. LaKontrollisto pri preventa bontenadopovas porti tiujn observaĵojn en rutinajn inspektadojn.
Oftaj kombinaĵoj—kaj kion ĉiu priskribo ankoraŭ lasas malfermita
| Mallonga priskribo | Kion ĝi verŝajne signifas | Kion la RFQ ankoraŭ devas konfirmi |
|---|---|---|
| Dukapa, du-kava maŝino | Du parizonoj nutras du ŝimkavaĵojn per mulda okazaĵo | Stacidomo, ellasejo, muldgrandeco, parta pezo, eltrudkapacito kaj laŭflua amplekso |
| Blovmaŝino de kvar-kapa botelo | Kvar ĵetkuboj formas kvar parizonojn paralele | Ĉu la ŝimo havas kvar respondajn kavojn, la ĝustan tonalton kaj ĉu ĉiuj SKUoj taŭgas |
| Duobla stacio, dukapa maŝino | Du ŝimstacioj alternas ĉirkaŭ du-elirejo ĵetkubsistemo | Nombro de muldiloj, okazaĵa sinsekvo, fanda postulo, foriga metodo kaj garantiitaj provaj kondiĉoj |
| Kvar-kava blovmuldmaŝino | Unu ŝimo proksime povas formi kvar partojn | Die ellasejo aranĝo, stacidomo kalkulo, kava ekvilibro, malvarmigo kaj akceptita eligo |
| Duobla tavolo, duobla kapo maŝino | Plurtavola sistemo povas nutri du ellasejojn | Extruder-kalkulo, materiala strukturo, tavolproporcioj, rubitinero, ellasejoj, kavoj kaj stacioj |
"Plasta botelo faranta maŝino", "HDPE botelo blovanta maŝino," "eltruda botelo maŝino," "mult-mortkapa blovmoldisto" kaj "mult-parizona eltruda blovforma maŝino" ĉiuj povas aperi en serĉoj por rilata ekipaĵo. Teknike kompleta specifo devus resti komprenebla eĉ kiam tiuj merkataj nomoj ŝanĝiĝas.
RFQ-kontrollisto por multkapa blovmulda projekto
Sendu la samajn produktojn kaj fabrikajn enigojn al ĉiu provizanto. Petu ĉiun citaĵon respondi en la sama ordo, kun katalogaj referencoj apartigitaj de projektgarantioj.
| RFQ-grupo | Informoj por provizi | Bezonata provizanta respondo |
|---|---|---|
| Produkto | 2D/3D desegnaĵo aŭ specimenoj, kapacito, maksimumaj dimensioj, kolo, tenilo, disiga linio kaj tajla geometrio | Kongrua maŝina platformo, orientiĝo, kava aranĝo kaj ajnaj zorgoj pri dezajno |
| Materialo | Ekzakta rezino-grado, koloro/aldonaĵoj, regrind aŭ PCR-plano kaj provizanto-datumoj | Proponita ŝraŭbo/eltruda amplekso, prilaboraj supozoj kaj prova materiala postulo |
| Maso kaj kvalito | Finita pezo, laŭtaksa malneta parozo/fulmo, kritikaj muroj, dimensioj kaj funkciaj testoj | Prova metodo, specimenigo per pozicio kaj akcepta difino |
| Eligo | Bezonataj bonaj partoj por horo, deĵoro/jara volumo, SKU-miksaĵo kaj ŝanĝfrekvenco | Okazaĵoj por horo, partoj per okazaĵo, supozita akceptita frakcio kaj malneta fandado-kalkulo |
| Ilaro | Ekzistantaj ŝimoj aŭ preferata kava koncepto | Nombro de ellasejoj, centra distanco, gamo de ĵetkuboj, grandeco de muldilo, kavaĵo, muldiloj kaj malvarmiga dezajno |
| Maŝino | Preferata aŭtomatiga nivelo kaj fabrikaj limoj | Stacidomo-kalkulo, krampo, extruder, kontroloj, elprenado kaj inkluzivitaj opcioj |
| Fabriko | Potenca normo, aero/akvaj kondiĉoj, ĉirkaŭaj limoj, planko, alteco kaj levvojo | Projekta utileca folio, ĝenerala aranĝo, fundamento/ŝarĝado kaj servo-senigo postuloj |
| Laŭflue | Tondado, liktestado, transportado, etikedado, pakado kaj rubo-traktado plano | Kapacito kaj interfaca limo por ĉiu inkludita kaj aĉetanto-provizita etapo |
Ne akceptu eliglinion sen ĝiaj testkondiĉoj
Utila akcepta dokumento nomas la boteldesegnaĵon, materialan gradon, finitan kaj malnetan pezon, aktivajn ellasejojn kaj kavaĵojn, muldilajn malvarmigajn kondiĉojn, stabilan kurigan fenestron, kvalitajn testojn, specimenan planon kaj inkluzivis kontraŭfluan ekipaĵon. Ĝi registras akceptitajn partojn laŭ pozicio. Sen tiuj kondiĉoj, "komputiloj/h" povas priskribi maŝinmovadon, formitajn partojn antaŭ inspektado aŭ bonajn plenplenigitajn botelojn - tri malsamajn rezultojn.
Petu la aranĝon antaŭ ol frostigi la aĉetordonon
La fina desegnaĵo devus montri ĵetkubrilajn centroliniojn kontraŭ la ŝimkavaĵoj, ŝimo- kaj platenlimoj, blovstiftoj, tondado aŭ deflashing metodo, elprenpado kaj servsenigo. Por triobla aŭ kvar-kapa Kinggle-peto, tiu desegnaĵo estas kie projekt-specifa tonalto estas konfirmita; ĝi ne devus esti konkludita el la publikigita duobla tabelo.
Oftaj demandoj
Kio estas multkapa blova muldmaŝino?
Plurkapa blovforma maŝino uzas ĵetkulan aranĝon kun pluraj ellasejoj por formi plurajn parizonojn ĉe unu mulda okazaĵo. La ellasejo-kalkulo, centrodistanco kaj ĵetkubrilo devas kongrui kun la botelo kaj ŝimo-kava aranĝo.
Ĉu duoblakapa maŝino estas sama kiel dukava maŝino?
Ne. Duobla kapo priskribas du die ellasejojn aŭ parozon; du kavaĵo priskribas du partformojn en la ŝimo. Ili estas kutime dizajnitaj kiel kongrua duparta aranĝo, sed la citaĵo devus specifi ambaŭ aparte.
Ĉu kvarkapa blovforma maŝino faras kvaroble pli da boteloj?
Ne aŭtomate. Ĝi povas formi pli da partoj per mulda evento, sed reala bona eligo dependas de stabila okazaĵa indico, totala malneta fanda postulo, ellasejo kaj kava ekvilibro, malvarmigo, tondado, testado kaj akceptita kvalito.
Kiel estas elektita centrodistanco de ĵetkulo?
Centra distanco estas elektita el la proponita kavaĵa tonalto kaj produkta aranĝo. Larĝo de botelo, kolopozicio, fulmaj poŝoj, ŝimoŝtalo, malvarmigo, blovaj stiftoj, tondado kaj foriga spaco ĉiuj influas la finan dimension.
Ĉu unu maŝino povas ŝanĝi inter unuopa kaj plurkapa produktado?
Malsama ĵetkubo aŭ ilaranĝo povas esti ebla sur taŭge realigita platformo, sed ĝi ne devus esti supozita. Konfirmu mekanikan taŭgecon, eltrudan amplekson, kontrolojn, ŝanĝan laboron, ŝiman kongruecon kaj komisiajn postulojn kun la provizanto.
Kio limigas la nombron da kavoj en eltruda blovmuldado?
Limoj inkluzivas produktajn dimensiojn, disponeblan ŝimon kaj platan spacon, elirejon, ĵetkubon kaj parazonan geometrion, kramppostulojn, eltrudan kapaciton, malvarmigan ekvilibron, partan forigon kaj kontraŭfluan kapaciton.
Kiajn datumojn mi sendu por multkava maŝina citaĵo?
Sendu la partan desegnon aŭ specimenojn, materialan gradon, finitan kaj malnetan parizan pezon, kritikajn murojn kaj testojn, postulatan bonan produktadon, SKU-planon, fabrikajn utilecojn, aranĝajn limojn kaj laŭfluajn postulojn.